
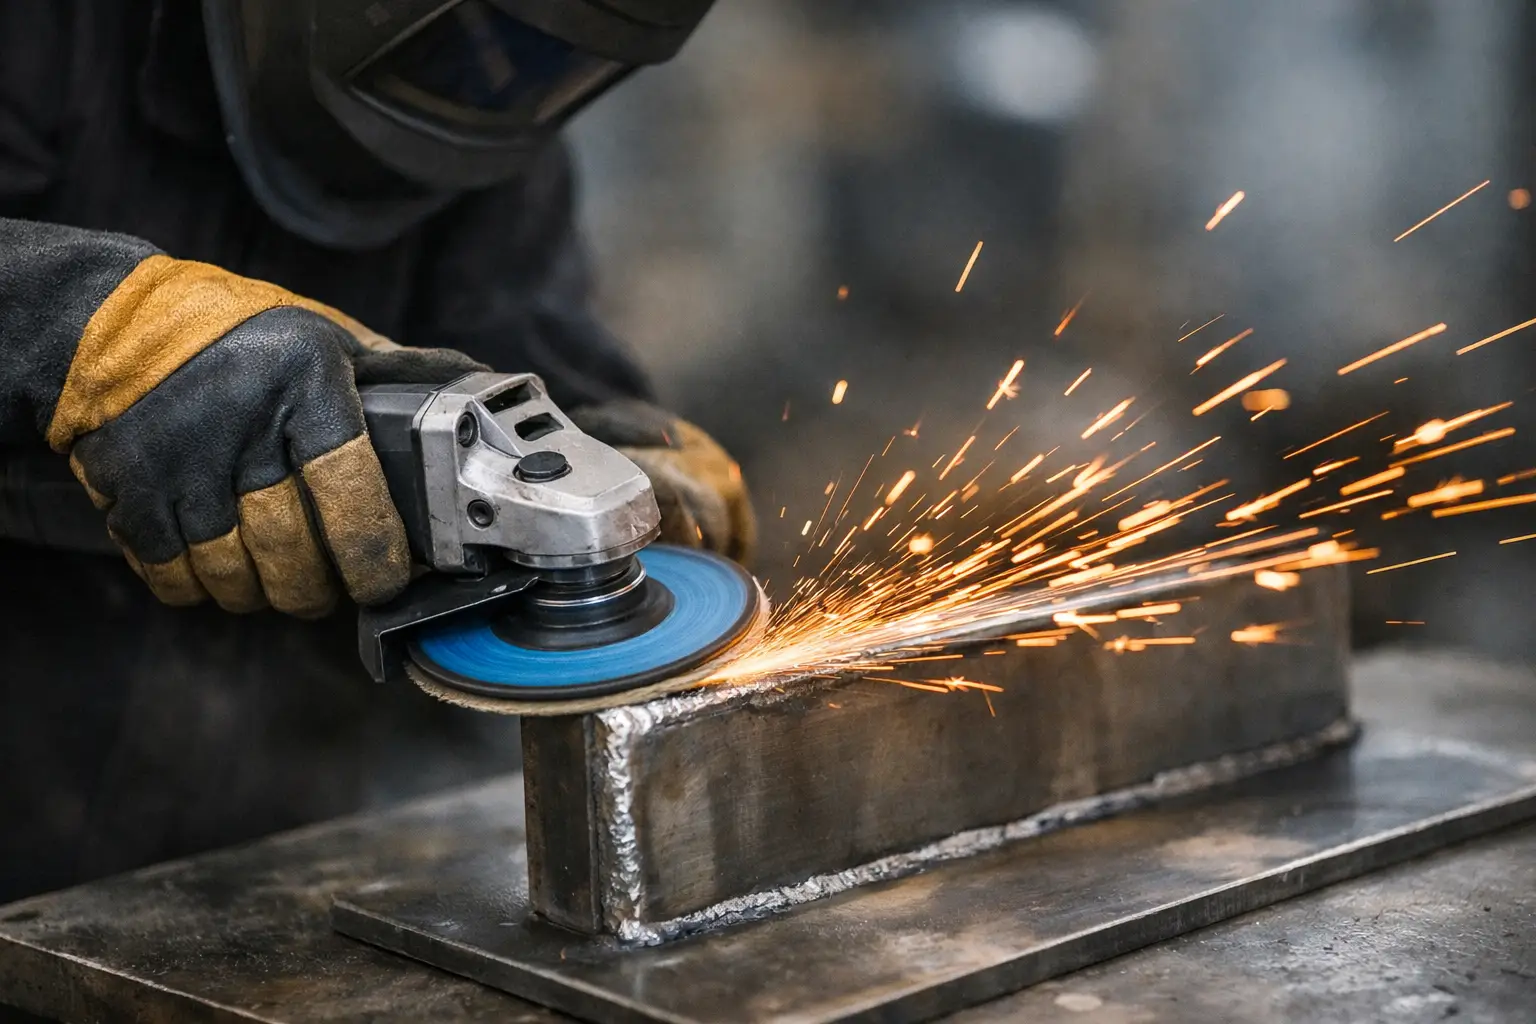
A hegesztési varrat csiszolása koronggal nem egyszerűen esztétikai utómunka. A rosszul megválasztott tárcsa túlmelegítheti az anyagot, bemarhatja az alapfémet, vagy indokolatlanul sok munkaidőt és fogyóanyagot igényelhet. Sorozatgyártásban, lakatosipari munkában és karbantartásnál ez közvetlenül megjelenik az egységköltségben, a selejtarányban és a határidők tarthatóságában.
A megfelelő megoldás attól függ, hogy a varratot csak tisztítani kell-e, síkba kell dolgozni, elő kell készíteni festéshez, vagy teljesen el kell tüntetni egy látható felületen. Ugyanaz a korong nem ad azonos eredményt egy vastag szerkezeti acél sarokvarraton és egy vékony falú rozsdamentes burkolatelemen. A jó választás ezért a munkafeladat, az anyagminőség, a gép és az elvárt felületi eredmény együttese alapján történik.
Mit kell eldönteni csiszolás előtt?
A kiindulópont a hegesztési varrat geometriája. Egy kiemelkedő tompavarrat gyors anyagleválasztást igényel, míg egy sarokvarratnál a hozzáférés és a pontos kontúrkövetés a meghatározó. Ha a cél csak a salak, a fröcskölés és az oxidréteg eltávolítása, nincs értelme ugyanannyi alapanyagot levenni, mint teljes síkba csiszoláskor.
Az alapanyag szintén meghatározza a szemcsét és a korong típusát. Szénacélnál az elektrokorund alapú megoldások sok általános feladatnál gazdaságosak. Rozsdamentes acélnál kerülni kell azokat a termékeket, amelyek vas-, kén- vagy klórtartalma szennyezheti a felületet, és később korróziós problémát okozhat. Alumíniumnál a korong eltömődése lehet a fő kockázat, ezért a hagyományos kemény csiszolókorong nem minden esetben az első választás.
A harmadik szempont a darabszám. Egyedi javításnál elfogadható lehet a lassabb, kedvezőbb beszerzési árú korong is. Napi ismétlődő munkánál azonban a gyorsabb vágás, a kisebb korongfogyás és a kevesebb tárcsacsere sokszor nagyobb megtakarítást hoz, mint amit az alacsonyabb darabár jelentene.
Hegesztési varrat csiszolása koronggal: a megfelelő tárcsatípus
A süllyesztett közepű csiszolókorong akkor indokolt, amikor nagy anyagleválasztásra van szükség. Erős, magas varratok gyors lefaragására alkalmas, különösen szerkezeti acél esetén. Merev felépítése miatt hatékony, de kevésbé követi a felületet, ezért túl nagy nyomással könnyen vájatot készíthet az alapanyagba. A korongot nem szabad vágókorongként használni, és a gyártó által jelölt munkaszögtől sem szabad eltérni.
A lamellás tárcsa a varrat síkba munkálására, a csiszolási nyomok finomítására és festés előtti előkészítésre gyakran jobb választás. Rugalmasabb felépítése miatt egyenletesebben dolgozik, és a varrat átmenetét is könnyebben lehet vele eldolgozni. A cirkon-korund szemcse nagyobb terhelésnél jellemzően hosszabb élettartamot és stabil anyagleválasztást ad, ezért műhelyi és ipari felhasználásban jó kompromisszum a teljesítmény és az egységköltség között.
A kerámiaszemcsés tárcsa ott indokolt, ahol a munkadarabok száma magas, az anyag kemény, vagy a csiszolási idő a termelési keresztmetszet része. A szemcse önélező működése segíthet fenntartani a vágóképességet, de ez a teljesítményszint nem minden alkalmi feladathoz gazdaságos. Intenzív rozsdamentes vagy nagy szilárdságú acélmegmunkálásnál viszont a hosszabb élettartam és a rövidebb ciklusidő igazolhatja a magasabb beszerzési árat.
A szemcseméretet sem szabad rutinból választani. Durvább szemcse kell az erős varrat gyors bontásához, finomabb a felület előkészítéséhez. Ha ugyanazzal a tárcsával akarják elvégezni a durvázást és a végső simítást, az rendszerint lassú munkát vagy gyenge felületképet eredményez. Két egymást követő művelet gyakran olcsóbb, mint egyetlen koronggal kompromisszumot kötni.
Mikor nem a merev csiszolókorong a jó megoldás?
Vékony lemezen, látható rozsdamentes felületen vagy pontos kontúr mellett a túl agresszív korong több kárt okozhat, mint amennyi időt megtakarít. Ilyenkor lamellás tárcsa, fibertárcsa vagy megfelelő szemcseméretű rugalmas csiszolóanyag adhat kontrolláltabb eredményt. A cél nem az, hogy a varrat a lehető leggyorsabban eltűnjön, hanem hogy a szükséges felületi minőség a lehető legkevesebb utómunkával elkészüljön.
A helyes munkamenet csökkenti a korongfogyást
A munkadarabot stabilan kell rögzíteni, a varratot pedig csiszolás előtt ellenőrizni kell. A salakmaradvány, a nagy fröcskölések és az esetleges hegesztési hibák eltérően viselkednek csiszoláskor. Ha például egy alámetszést a kezelő koronggal próbál elfedni, a hiba nem szűnik meg, csak az alapanyag vékonyodik el körülötte.
A durvázást fokozatos fogásokkal érdemes végezni. A túl nagy előtolóerő nem feltétlenül gyorsítja a munkát: túlmelegíti a tárcsát, rontja a szemcsék működését, és fokozza a gép vibrációját. Egyenletes, kontrollált nyomás mellett a korong hatékonyabban dolgozik, a kezelő pedig jobban követi a varrat vonalát.
A csiszolás iránya is számít. Hosszú tompavarratnál az egyenletes, átfedő mozdulatok csökkentik a hullámos felület kialakulását. Sarokvarratnál a korong élével végzett agresszív munka könnyen túl mélyre viszi a csiszolást. A varrat tövének megmunkálásakor különösen figyelni kell arra, hogy a szerkezeti keresztmetszet ne sérüljön.
A végső menetben kisebb anyagleválasztású tárcsa vagy finomabb szemcse javítja a felület egyenletességét. Festés, porfestés vagy bevonatolás előtt a maradó csiszolási barázdák, sorják és szennyeződések későbbi tapadási hibát okozhatnak. Rozsdamentes acélnál külön csiszolóanyag-kezelés szükséges, hogy a szénacél megmunkálásából származó részecskék ne kerüljenek a felületre.
Biztonság: a korong állapota nem másodlagos kérdés
A csiszolókorongot használat előtt szemrevételezéssel ellenőrizni kell. Sérült, repedt, nedvességet kapott vagy bizonytalan eredetű korongot nem szabad felszerelni. A tárcsa névleges fordulatszámának legalább el kell érnie a sarokcsiszoló üresjárati fordulatszámát, a védőburkolatot pedig nem szabad eltávolítani azért, hogy a kezelő jobban hozzáférjen egy nehéz ponthoz.
A megfelelő egyéni védőeszközök – arcvédő vagy védőszemüveg, hallásvédelem, kesztyű, megfelelő munkaruha és szükség szerint légzésvédelem – a művelet alapfeltételei. Zárt térben a csiszolási por elszívása nemcsak munkavédelmi, hanem tisztasági és karbantartási kérdés is. A lerakódó fémpor a gépeken, vezetékeken és késztermékeken is kockázatot jelenthet.
A beszerzésnél ezért nem elegendő kizárólag a méretet és az árat összevetni. A tanúsított gyártási háttér, a követhető specifikáció, a stabil minőség és a kiszámítható készlet csökkenti annak esélyét, hogy az üzemben eltérő viselkedésű korongok kerüljenek ugyanabba a munkafolyamatba.
Teljesítményszint a feladathoz és a fogyáshoz igazítva
A rendszeres felhasználóknál célszerű a korongokat három szinten kezelni: általános munkákhoz költséghatékony standard termék, folyamatos műhelyterheléshez professzionális teljesítmény, nagy igénybevételű és kritikus műveletekhez prémium megoldás. Ez nem márkakérdés, hanem feladatalapú készletpolitika. Ha minden munkához prémium tárcsát használnak, a beszerzés drágulhat. Ha mindenre alapkorong kerül, a termelékenység és a felületi minőség romolhat.
A NovoAbrasive Extreme, Profi és Standard teljesítményszintje erre a döntésre ad áttekinthető keretet. Viszonteladóknál ez egyszerűbb polckészletet és érthetőbb ajánlást jelent, végfelhasználóknál pedig azt, hogy a fogyóanyag a tényleges üzemi terheléshez rendelhető. A döntést érdemes próbamunkával validálni: azonos varraton mérhető a csiszolási idő, a felhasznált korong mennyisége és az elért felületi minőség.
A jó korongválasztás akkor látható igazán, amikor a hegesztő vagy lakatos nem kényszerül túlzott nyomásra, a felület nem ég meg, és a következő munkafázis nem javítja ki az előző hibáit. Ez az a pont, ahol a fogyóanyag nem egyszerű beszerzési tétel, hanem kiszámítható termelési tényezővé válik.