
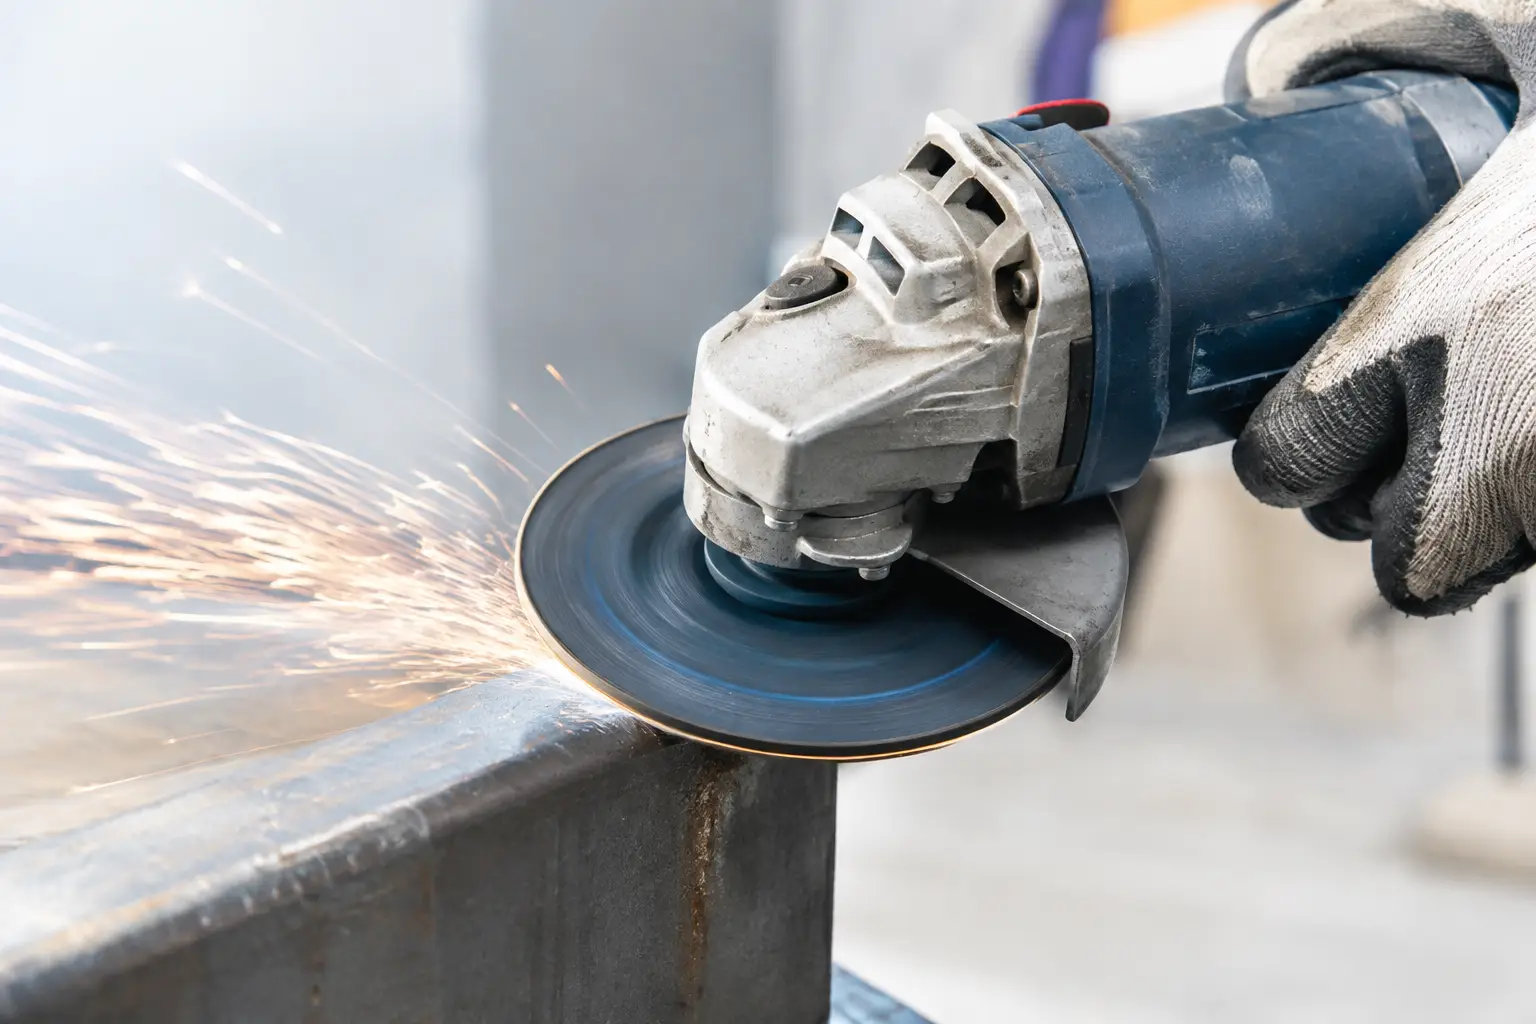
Egy vágó- vagy csiszolókorong törése nem egyszerűen selejt és váratlan fogyóanyagköltség. Leállást, sérülésveszélyt, gépkárt és vitatható munkaminőséget okozhat. A kérdés, hogy mi okozza a korong törését, ezért nem kizárólag munkavédelmi kérdés: a rendszeres koronghiba közvetlenül befolyásolja a műhely teljesítményét, az egységköltséget és a beszerzés kiszámíthatóságát.
A legtöbb esetben nem egyetlen hiba, hanem több kedvezőtlen körülmény együttese vezet töréshez. A nem megfelelő korongválasztás, a hibás gépbeállítás, az oldalirányú terhelés, a sérült befogófelület vagy a helytelen tárolás önmagában is kockázat. Ha ezek egyszerre jelentkeznek, a korong üvegszál-erősítésű szerkezete rövid idő alatt túlterhelődhet.
Mi okozza a korong törését a gyakorlatban?
A korong törése általában akkor következik be, amikor a termék olyan mechanikai, hő- vagy fordulatszám-terhelést kap, amelyre nem tervezték. A professzionális korongok kötőanyaga, szemcseszerkezete és erősítő hálója pontosan meghatározott alkalmazásra készül. Egy vékony vágókorong például gyors, egyenes irányú vágásra alkalmas, nem pedig oldalirányú csiszolásra vagy beszorult munkadarab kifeszítésére.
A kiváltó okot érdemes négy területen keresni: a korong állapotában, a gép műszaki megfelelőségében, a munkadarab rögzítésében és a kezelő munkamódszerében. Ez a felosztás a műhelyvezető vagy beszerző számára is használható, mert a visszatérő hibák így nem egyedi reklamációként, hanem javítható folyamatproblémaként kezelhetők.
Túl nagy fordulatszám
A korong címkéjén feltüntetett maximális fordulatszámot soha nem szabad túllépni. A gép üresjárati fordulatszáma is számít, nem csak az a fordulat, amelyen a kezelő jellemzően dolgozik. Ha a sarokcsiszoló fordulatszáma magasabb a korong megengedett értékénél, a centrifugális erő túlzott feszültséget hoz létre a tárcsában. Ilyenkor akár látható előjel nélkül is széteshet a korong.
A korong külső átmérőjének is illeszkednie kell a géphez és a védőburkolathoz. Nem megengedett nagyobb átmérőjű tárcsát felszerelni csak azért, hogy nagyobb vágásmélység legyen elérhető. A védőburkolat eltávolítása vagy átalakítása ugyanilyen kockázatos: törés esetén nem marad meg az a fizikai védelem, amely a repülő darabok jelentős részét felfoghatná.
Oldalirányú terhelés és szoruló vágat
A vékony vágókorongok leggyakoribb ellensége az oldalirányú erő. Ez akkor jön létre, amikor a kezelő a korongot vágás közben elfordítja, a gépet feszítőeszközként használja, vagy a munkadarab a vágat bezáródásával megszorítja a tárcsát. A korong pereme ilyenkor hajlításra dolgozik, miközben alapvetően radiális terhelésre tervezték.
Különösen gyakori hiba hosszú zártszelvények, lemezek és feszültség alatt álló szerkezeti elemek darabolásánál. Ha a munkadarab nincs megfelelően alátámasztva, a vágás végén saját súlya is összezárhatja a rést. A korong hirtelen megfogása visszarúgást, repedést vagy azonnali törést okozhat.
A helyes megoldás a munkadarab stabil, többpontos rögzítése és a vágási irány megtervezése. A levágandó résznek úgy kell alátámasztva lennie, hogy ne terhelje rá saját tömegét a korongra. Nagy keresztmetszetnél érdemes szakaszosan haladni, nem pedig egyetlen agresszív fogással erőltetni az előtolást.
Nem megfelelő nyomás és munkaszög
A túlzott nyomás nem gyorsítja arányosan a vágást vagy a csiszolást. Inkább hőt termel, növeli a kötőanyag terhelését, és kedvezőtlen rezgéseket okoz. A kezelő sokszor azért nyomja erősebben a gépet, mert a korong nem halad megfelelően. Ennek valódi oka azonban gyakran a rosszul megválasztott szemcse, a túl vékony korong, az elhasználódott tárcsa vagy az adott anyaghoz kevés teljesítményt adó termékszint.
Vágásnál a korongot egyenesen, a vágat síkjában kell vezetni. Csiszolókorongnál már van jelentősége a munkaszögnek, de itt is a gyártói alkalmazási ajánlás az irányadó. A tárcsa élével végzett indokolatlanul meredek munka, a korong „beakasztása”, illetve az ismételt ütődés hegesztési varratoknál vagy éleknél egyaránt repedéshez vezethet.
A korong állapota és tárolása sem mellékes
A sérült korongot nem lehet biztonságosan „még elhasználni”. Ha a tárcsát leejtették, nedvesség érte, ütésnyom látható rajta, lepattant a széle, megsérült a furata vagy a címkéje alatt repedés gyanítható, ki kell vonni a használatból. A külsőleg kismértékű sérülés is érintheti az erősítő hálót vagy a kötőanyag szerkezetét.
A gyantakötésű vágó- és csiszolókorongokat száraz, mérsékelt hőmérsékletű helyen, eredeti csomagolásukban célszerű tárolni. A tartós nedvesség, a szélsőséges hőmérséklet és a mechanikai nyomás kedvezőtlenül befolyásolhatja a termék állapotát. A túl magasra rakott, rendezetlen korongdobozoknál ráadásul az átvétel és kiadás közben keletkező ütődések is gyakoriak.
A raktári fegyelem itt beszerzési kérdés is. Ha több műhely vagy telephely használ azonos cikkszámot, célszerű a kiadást régebbi készlet felől szervezni, és ellenőrizni a terméken jelölt felhasználhatósági időt. A lejárt vagy bizonytalan előéletű korong nem alkalmas kritikus munkára, még akkor sem, ha szemre épnek látszik.
Hibás befogás és kopott gépalkatrészek
A korong csak akkor fut stabilan, ha a befogókarimák tiszták, síkok és megfelelő méretűek. A rozsdás, sorjás, deformált vagy eltérő felületű karimák pontszerű feszültséget vihetnek a korong középrészébe. Ugyanez történhet akkor, ha a rögzítőanya túlhúzott, a korong furata nem illeszkedik megfelelően, vagy a kezelő nem gyári adapterrel próbálja felszerelni a tárcsát.
A gép állapota legalább ennyire lényeges. A kopott csapágy, a sérült orsó, a nem megfelelően működő védőburkolat vagy a szokatlan vibráció nemcsak a korong élettartamát csökkenti, hanem törésveszélyt is teremt. Ha az új korong felszerelés után üresjáratban oldalirányban üt, rendellenes hangot ad vagy erősen rezeg, a munkát nem szabad megkezdeni.
Felszerelés után rövid ideig, biztonságos helyzetben járassa a gépet terhelés nélkül. A kezelő ne álljon a korong forgási síkjában, és más személy se tartózkodjon közvetlenül előtte. Ez nem helyettesíti az ellenőrzést, de lehetőséget ad a hibás futás felismerésére, mielőtt a korong anyagba érne.
Az anyaghoz választott korong határozza meg a terhelhetőséget
A „fémhez való” megjelölés nem mindig elegendő a jó döntéshez. Rozsdamentes acél, szerkezeti acél, öntvény, alumínium vagy nagy szilárdságú anyag megmunkálása eltérő szemcsét, kötést és korongvastagságot igényelhet. A nem megfelelő termék nem feltétlenül törik el azonnal, de túlmelegedhet, elkophat, eltömődhet vagy arra késztetheti a kezelőt, hogy indokolatlan erővel dolgozzon.
Rendszeres, nagy igénybevételű munkánál a magasabb teljesítményszintű korong beszerzési ára csak az egyik adat. Vizsgálni kell a vágási sebességet, a darabszámra vetített felhasználást, a gépidőt és a leállások kockázatát is. Intenzív rozsdamentes vagy nagy terhelésű acélmegmunkálásnál például a megfelelő szemcseszerkezetű professzionális vagy kerámiaszemcsés termék összességében kedvezőbb egységköltséget adhat, mint az olcsóbb, de gyorsan elfogyó alternatíva.
A minőség azonban nem helyettesíti a helyes használatot. Az ellenőrzött gyártási háttér, az MPA Hannover tanúsítás és a több lépcsős minőségellenőrzés csökkenti a termékoldali bizonytalanságot, de a fordulatszám, a rögzítés és a munkamódszer felelőssége továbbra is a felhasználási oldalon marad.
Hogyan csökkenthető a korongtörés aránya?
A leghatékonyabb megoldás nem az, hogy minden problémára vastagabb korongot választanak. A vastagabb tárcsa nagyobb oldalirányú stabilitást adhat, de vágáskor szélesebb vágatot, több anyagveszteséget és esetenként lassabb munkát jelent. A döntést mindig a munkadarab, a hozzáférés, a kívánt vágásminőség és a gép paraméterei alapján kell meghozni.
A műhelyszintű megelőzéshez érdemes egységesíteni a használt korongokat alkalmazási terület szerint, ellenőrizni a géppark fordulatszámát és karimáit, valamint rövid, gyakorlati oktatásban rögzíteni a vágási alapelveket. A visszatérő törésekről érdemes adatot gyűjteni: melyik gépen, melyik anyagnál, melyik átmérőnél és melyik műszakban fordultak elő. Ez gyorsabban megmutatja, hogy termékválasztási, gépkarbantartási vagy kezelési hiba áll-e a háttérben.
A NovoAbrasive választékában a Standard, Profi és Extreme teljesítményszintek közötti döntést ezért nem kizárólag ár alapján célszerű meghozni. A megfelelő korong specifikációjának kiválasztása, a stabil készlet és az adott feladathoz illesztett termékszint együtt csökkenti a váratlan fogyást és a munkakiesést.
A korongtörés megelőzésének legjobb kiindulópontja minden műszak előtt ugyanaz: ellenőrizze a korongot, a gépet és a munkadarab rögzítését, majd csak olyan tárcsával dolgozzon, amelynek fordulatszáma és felhasználási területe bizonyíthatóan megfelel a feladatnak.