
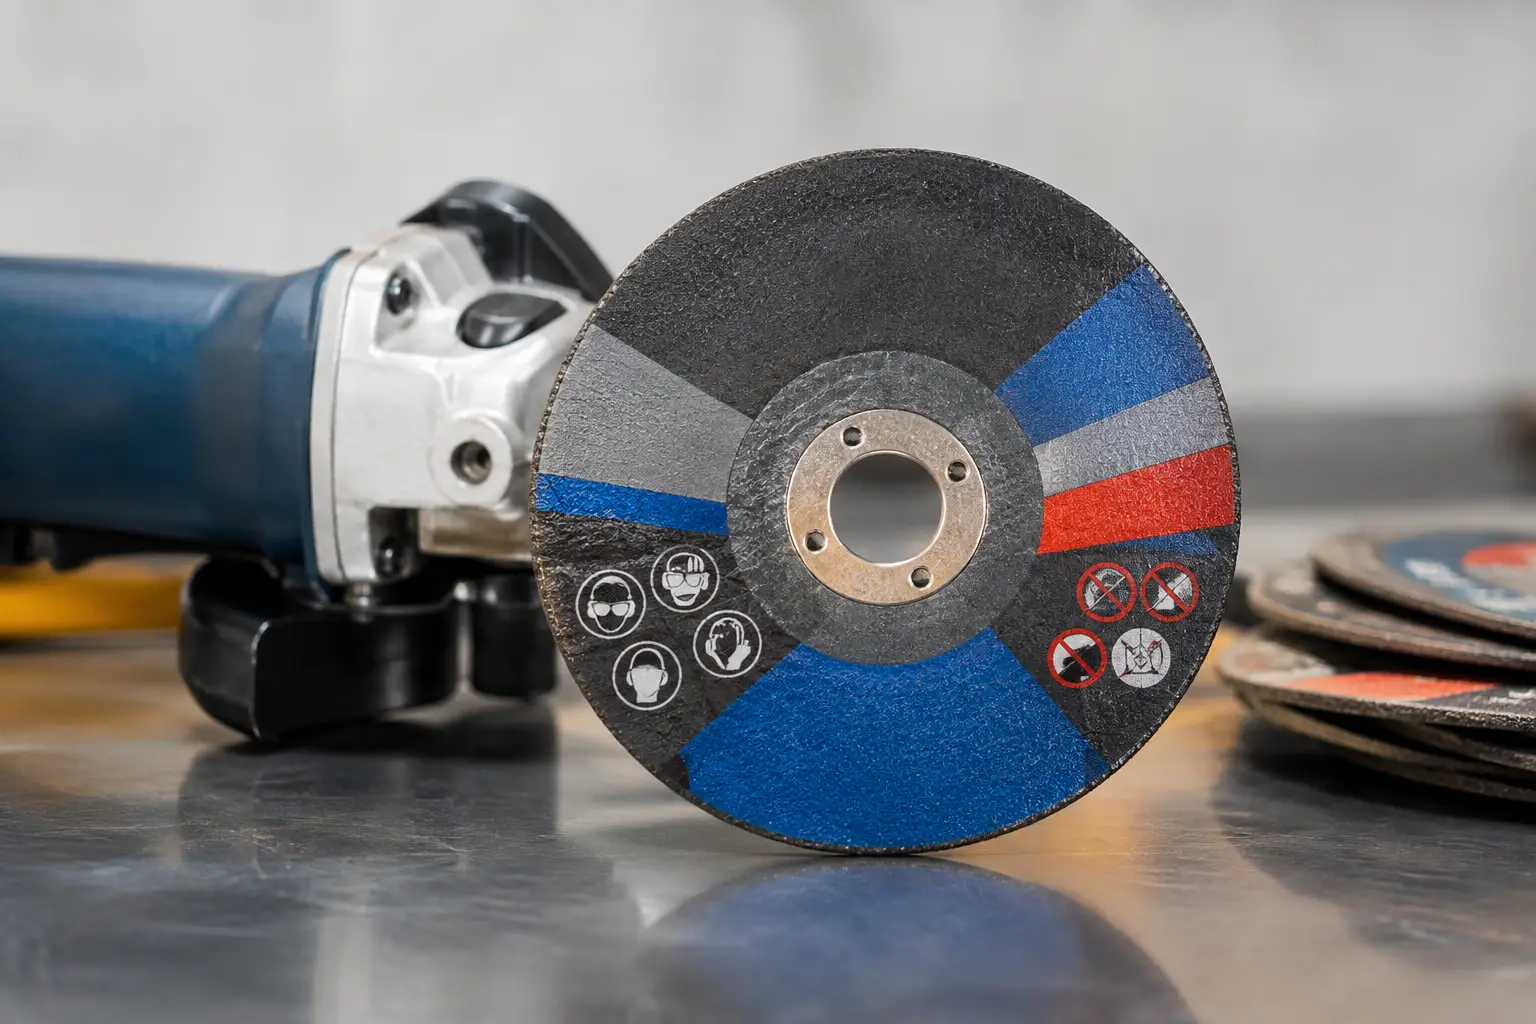
Egy 125 mm-es korong külsőre könnyen azonosnak tűnhet a polcon, mégis jelentős különbség lehet két tárcsa vágási sebessége, élettartama, hőterhelése és biztonságos felhasználhatósága között. A vágókorong jelölések értelmezése ezért nem adminisztratív részlet: a jelölésekből derül ki, hogy a termék alkalmas-e az adott alapanyagra, kompatibilis-e a géppel, és teljesíti-e a munkahelyi biztonság feltételeit.
Beszerzéskor különösen kockázatos, ha csak az átmérő és az egységár alapján történik a választás. A nem megfelelő szemcse, kötés vagy fordulatszám-határ gyors kopást, elszíneződő munkadarabot, korongtörést és indokolatlan állásidőt okozhat. A címkén szereplő kódok következetes olvasásával a kereskedő pontosabban ajánlhat, az üzem pedig kiszámíthatóbban tervezheti fogyóanyag-költségét.
Vágókorong jelölések értelmezése: a címke logikája
A vágókorong címkéje több, egymást kiegészítő információt tartalmaz. Nem minden gyártó azonos sorrendben jeleníti meg ezeket, de az alapadatok jellemzően megegyeznek: méret, maximális üzemi sebesség, alkalmazható anyag, szemcsetípus, szemcseméret, keménységi fokozat, szerkezeti vagy kötéstípus, valamint a biztonsági megfelelőség.
Egy tipikus specifikáció például így nézhet ki: A 46 T BF. Ez nem egyetlen minőségi osztály, hanem a korong felépítésének tömör leírása. A kódot mindig a piktogramokkal, a méretadattal és az engedélyezett fordulatszámmal együtt kell értelmezni. Egy azonos szemcsetípusú termék is másképp dolgozhat, ha eltér a szemcseméret, a keménység vagy a kötés.
Méretjelölés: átmérő, vastagság, furat
A méretet legtöbbször milliméterben adják meg, például 125 x 1,0 x 22,23 mm formában. Az első szám a külső átmérő, a második a korong vastagsága, a harmadik a furatátmérő.
A 125 mm-es átmérő a legtöbb kézi sarokcsiszoló szabványos mérete, de önmagában nem elegendő a kiválasztáshoz. Az 1,0 mm-es vékony vágókorong gyors, keskeny vágást ad, kevesebb anyagot távolít el, és általában kisebb hőbevitellel dolgozik. Cserébe érzékenyebb az oldalirányú terhelésre. Vastagabb, például 2,5 vagy 3,0 mm-es korong ott lehet indokolt, ahol a stabilabb vezethetőség, a nagyobb mechanikai terhelhetőség vagy a hosszabb élettartam fontosabb a lehető legkisebb vágási résnél.
A furatátmérőnek pontosan illeszkednie kell a gép befogásához. A 22,23 mm-es furat kézi sarokcsiszolóknál tipikus, de a gép adattáblája és a korong jelölése közötti egyezést minden esetben ellenőrizni kell.
Maximális fordulatszám és kerületi sebesség
A címkén rendszerint két biztonsági érték szerepel: a maximális percenkénti fordulatszám, például 12 250 1/perc, és a maximális kerületi sebesség, gyakran 80 m/s. Ezek nem ajánlott, hanem kötelező felső határértékek.
A gép üresjárati fordulatszáma nem haladhatja meg a korongon megadott értéket. Ez akkor is érvényes, ha a felhasználó rövid vágást végez, vagy ha a tárcsa fizikailag felszerelhetőnek látszik. A túlfordítás növeli a tárcsa szerkezeti terhelését, és korongszakadás esetén súlyos baleseti kockázatot jelent.
A kisebb átmérőjű, elkopott korong kerületi sebessége természetesen csökken, de ebből nem következik, hogy magasabb fordulatszámú gépen használható. A megengedett fordulatszámot mindig az eredeti, címkén jelölt specifikáció alapján kell kezelni.
A szemcsebetű megmutatja, milyen anyaghoz való
A specifikáció első betűje általában a csiszolószemcse anyagát jelöli. Ez közvetlenül meghatározza, milyen fémnél vagy ásványi alapanyagnál várható jó vágási teljesítmény.
Az A jelölés alumínium-oxidot, más néven korundot jelent. Ez a legelterjedtebb megoldás általános acélhoz, szerkezeti acélhoz és számos lakatosipari feladathoz. Gazdaságos, jól használható választás lehet rendszeres, de nem extrém terhelésű munkáknál.
Az ZA vagy hasonló jelölés cirkon-korund szemcsére utal. A szemcse nagyobb terhelés mellett is hatékonyan dolgozik, ezért intenzívebb ipari alkalmazásoknál, vastagabb anyagoknál vagy nagyobb darabszámú vágásnál előnyös lehet. A magasabb beszerzési ár csak akkor értelmezhető helyesen, ha a vágások számára, a ciklusidőre és a tárcsacserék gyakoriságára gyakorolt hatást is figyelembe veszik.
Az AC jelölés gyakran szilícium-karbid szemcsét jelez. Ez keményebb, ridegebb anyagokhoz, például kőhöz, betonhoz, öntvényhez vagy bizonyos nemfémes anyagokhoz lehet megfelelő. Fémen nem feltétlenül nyújt olyan kedvező eredményt, mint a korund alapú korongok.
A rozsdamentes acélhoz ajánlott tárcsákon gyakori az INOX megjelölés. Ez arra utal, hogy a korong összetétele nem tartalmaz olyan szennyező komponenseket – különösen vasat, ként és klórt – amelyek korróziós problémát idézhetnek elő az érzékeny felületen. Az INOX jelölés nem pusztán marketingállítás: élelmiszeripari, vegyipari, korlátgyártási és rozsdamentes szerkezetlakatos munkáknál konkrét anyagvédelmi szempont.
Szemcseméret és keménység: a szám és a betű együtt számít
Az első betű után álló szám a szemcseméretre utal. A 46-os szemcse általános vágási feladatoknál gyakori kompromisszum: kellően agresszív, ugyanakkor kontrollálható vágásképet ad. Az alacsonyabb szám durvább, a magasabb szám finomabb szemcsét jelent.
A következő betű, például a T, a korong keménységi fokozata. Itt könnyű félreérteni a fogalmat. A keményebb korong nem feltétlenül jobb vagy tartósabb minden helyzetben. A keménység azt fejezi ki, milyen erősen tartja a kötés a szemcséket. Puha anyagok vágásakor vagy nagy teljesítményű gépen gyakran más kötési viselkedés szükséges, mint kemény, hőérzékeny vagy vékonyfalú anyagnál.
Ha a korong túl kemény az adott feladathoz, eltömődhet vagy túlmelegítheti a munkadarabot. Ha túl puha, a szemcsék túl gyorsan kiesnek, és a tárcsa fogyása válik gazdaságtalanná. Emiatt a korong valós költsége nem az egységár, hanem a levágott darabszámra, a vágási időre és a selejtkockázatra vetített költség.
BF kötés és korongerősítés
A BF jelölés bakelit, azaz műgyanta kötést és üvegszálas erősítést jelent. A kézi gépekhez készült vágókorongoknál ez bevett, biztonságos konstrukció, amely megfelelő gyártástechnológia és ellenőrzés mellett ellenáll a rendeltetésszerű vágási terhelésnek.
A korong szerkezete azonban nem pótolja a helyes használatot. Vágókoronggal tilos csiszolni, oldalirányban terhelni vagy a munkadarabot a tárcsával mozgatni. A vágásnak egyenes vonalban, megfelelő befogás mellett kell történnie. A sérült, leesett, átázott vagy lejárt felhasználhatósági idejű korongot nem szabad beépíteni.
Piktogramok, korongforma és szabványok
A piktogramok gyors segítséget adnak a felhasználási területhez. Jelezhetik többek között az acél, rozsdamentes acél, öntvény, alumínium, kő vagy beton megmunkálhatóságát, illetve a kötelező egyéni védőeszközöket. A védőszemüveg, arcvédő, hallásvédelem, kesztyű és a géphez való védőburkolat használata nem választható kiegészítő, hanem a biztonságos munkavégzés feltétele.
A korong alakját is ellenőrizni kell. A sík, jellemzően 41-es forma vágáshoz készült. A süllyesztett középrészű, gyakran 42-es jelölésű korong bizonyos hozzáférési helyzetekben kedvezőbb lehet, de a gép burkolatával és a munkatérrel való kompatibilitást itt is vizsgálni szükséges.
A EN 12413 szabványra való hivatkozás a műgyanta kötésű erősített csiszolótermékek biztonsági követelményeire utal. Az MPA Hannover tanúsítás további, független ellenőrzési hátteret jelezhet. B2B beszerzésben ezek a jelölések különösen lényegesek: a dokumentált megfelelőség csökkenti a reklamációs, munkavédelmi és üzembiztonsági kockázatot.
Hogyan válasszon a jelölések alapján?
A helyes választási sorrend a munkadarabbal kezdődik, nem a koronggal. Először azonosítani kell az anyagot és a keresztmetszetet: szerkezeti acél, rozsdamentes acél, öntvény, alumínium vagy ásványi anyag más szemcsét és felépítést igényelhet. Ezután a gép átmérő-, furat- és fordulatszám-korlátai következnek, végül a kívánt vágási sebesség, pontosság és korongélettartam alapján választható ki a vastagság és a teljesítményszint.
Alkalmi általános acélvágáshoz a Standard elektrokorund alapú termékvonal racionális választás lehet. Rendszeres szakipari használatnál a Profi cirkon-korund megoldások jobb teljesítményt adhatnak. Folyamatos, nagy terhelésű ipari vágásnál pedig az Extreme kerámiaszemcsés korong magasabb termelékenysége és hosszabb használati ideje ellensúlyozhatja a magasabb darabárat. A döntés mindig az adott vágási ciklus, anyagvastagság és elvárt darabszám függvénye.
A professzionális beszerzésben érdemes a címkeadatokat tételszinten rögzíteni, majd a műhely visszajelzéseivel összevetni. Ha egy korong kevesebbet fogy, gyorsabban vág és kiszámíthatóan elérhető, az nemcsak jobb műszaki eredmény, hanem tervezhetőbb készlet és biztosabb teljesítés is. A következő rendelés előtt ezért a jelöléseket mindig ugyanazzal a fegyelemmel ellenőrizze, mint a gép műszaki adatait és a munkafeladat anyagminőségét.