
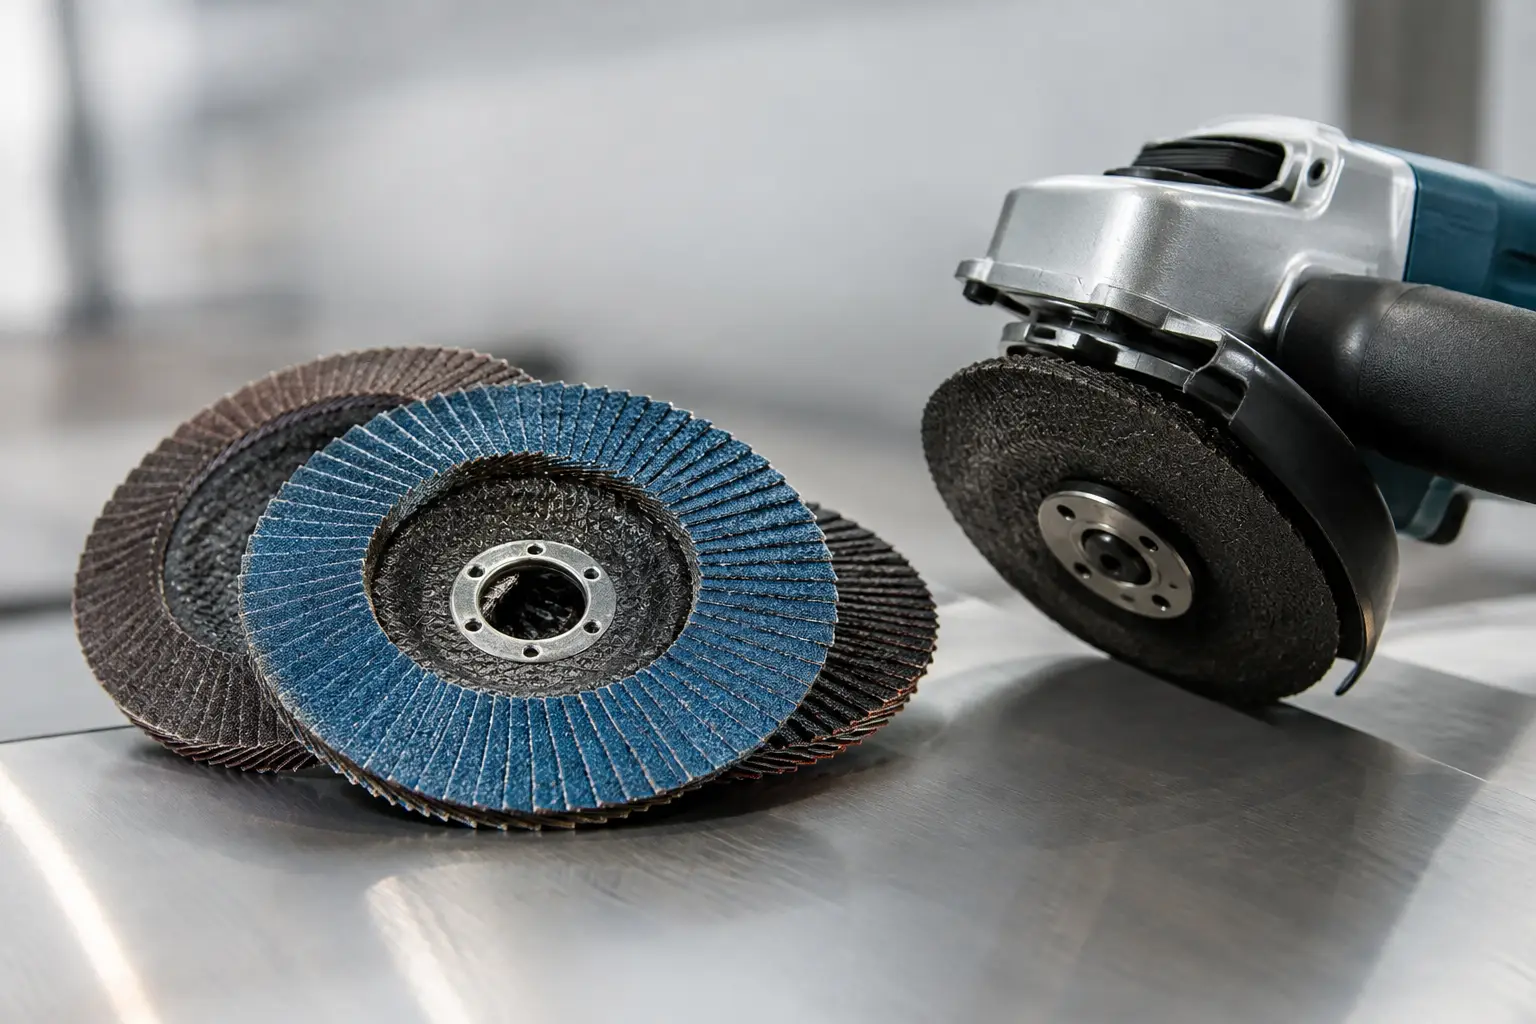
A rozsdamentes acél megmunkálásánál a hibásan választott korong nemcsak lassabb munkát jelent. Beégetheti az anyagot, elszíneződést okozhat, szennyezheti a felületet, és rövidítheti a fogyóanyag élettartamát. A legjobb korongok rozsdamentes acélhoz ezért nem egyetlen terméktípust jelentenek: a vágás, a varrattisztítás, a sorjátlanítás és a felület-előkészítés eltérő szemcsét, kötést, vastagságot és teljesítményszintet igényel.
A beszerzésnél nem a korong beszerzési ára az egyetlen mérőszám. Az egységnyi vágásra vagy eltávolított anyagmennyiségre jutó költség, a kezelő munkaideje, a selejt kockázata és a folyamatos utánpótlás együtt adja a valós gazdasági eredményt. Rozsdamentes acélnál ez különösen igaz, mert a felületminőség sok esetben közvetlenül hat a késztermék értékére.
Miért igényel külön korongot a rozsdamentes acél?
Az INOX anyagok hővezetése kedvezőtlenebb, mint a hagyományos szerkezeti acélé, ezért a vágási és csiszolási zónában gyorsabban halmozódik fel a hő. Ha a korong túl vastag, eltömődik, vagy a szemcse nem elég éles, nő a hőterhelés. Ennek következménye lehet a kékülés, a vetemedés, a túl nagy sorja vagy a korrózióálló tulajdonságokat kedvezőtlenül befolyásoló felületi sérülés.
A rozsdamenteshez fejlesztett korongoknál alapkövetelmény az alacsony vas-, kén- és klórtartalom. Ez csökkenti annak kockázatát, hogy a megmunkálás során olyan maradványok kerüljenek a felületre, amelyek később rozsdafoltokat vagy korróziós problémákat okozhatnak. A korongon szereplő INOX jelölés tehát nem díszítőelem, hanem felhasználási alkalmasságot jelző információ.
A másik lényeges szempont a szemcse önélezése. A korszerű cirkon-korund és kerámiaszemcsék terhelés alatt új, éles törési felületeket képeznek. Ez gyorsabb anyagleválasztást és alacsonyabb hőbevitelt adhat, különösen hegesztési varratoknál, vastagabb lemezeknél és sorozatjellegű munkánál.
Legjobb korongok rozsdamentes acélhoz feladatonként
Vékony vágókorong lemezhez és zártszelvényhez
Rozsdamentes lemezek, csövek, profilok és zártszelvények darabolásához jellemzően az 1,0-1,6 mm vastag vágókorong a célszerű választás. A vékony korong keskenyebb vágási rést hoz létre, kevesebb anyagot távolít el, kisebb teljesítményigényű, és mérsékli a munkadarab hőterhelését.
Az 1,0 mm-es változat ott előnyös, ahol a vágási sebesség, a kis sorja és a pontos vágáskép elsődleges. Nagyobb falvastagságnál, megszakított vágásnál vagy kevésbé stabil gépvezetés mellett az 1,6 mm-es kivitel hosszabb élettartamot és nagyobb oldalirányú stabilitást adhat. Ez nem azt jelenti, hogy vágókoronggal szabad oldalirányban csiszolni: a vágókorongot kizárólag a gyártó által megadott rendeltetés szerint kell használni.
A 125 mm-es átmérő a kézi sarokcsiszolós munkáknál általános méret, míg a 230 mm-es korong nagyobb átvágási mélységet biztosít. A méret kiválasztását mindig a gép engedélyezett fordulatszáma, a védőburkolat és a vágandó keresztmetszet határozza meg.
Nagyolókorong hegesztési varratokhoz
Erős varratkiemelkedések, élek és nagyobb anyagfelesleg eltávolítására a 6-7 mm vastag nagyolókorong használható hatékonyan. Rozsdamentes szerkezeteknél a cél nem pusztán az agresszív anyagleválasztás, hanem annak kontrollja is. A túl kemény, lassan kopó korong hajlamos lehet a dörzsölésre és a hőtermelésre, ezért a szemcse és kötés minősége itt meghatározó.
Rendszeres, nagy terhelésű munkára a cirkon-korund vagy kerámiaszemcsés megoldás indokolt. A cirkon-korund jó ár-teljesítmény arányt ad professzionális lakatos- és hegesztőipari feladatoknál. A kerámiaszemcsés korong magasabb kezdeti áron érhető el, de intenzív felhasználásnál a gyorsabb leválasztás és hosszabb élettartam ellensúlyozhatja ezt.
Lamellás tárcsa simításhoz és felület-előkészítéshez
A lamellás tárcsa akkor gazdaságos, amikor a nagyolás és a finomabb felületképzés egy munkafázisban történhet. Rozsdamentes hegesztési varratok elsimításánál, éllekerekítésnél, csőidomok megmunkálásánál és festés vagy további felületkezelés előtti előkészítésnél gyakran jobb választás, mint a merev nagyolókorong.
A szemcseméretet a kívánt felülethez kell igazítani. A P40 szemcse erősebb leválasztásra, a P60 általános varratsimításra, a P80 vagy finomabb változat pedig a kisebb karcok csökkentésére való. Durvább szemcséről túl finomra ugrani általában lassítja a folyamatot, mert a mélyebb csiszolási nyomokat a finom tárcsának kell eltüntetnie.
A tárcsa kialakítása is számít. A kúpos lamellás tárcsa nagyobb felületi nyomást biztosít, ezért előnyös varratok és élek közelében. A sík kivitel nagyobb, egyenletes felületeken ad jobb kontrollt. Hőérzékeny, látható INOX felületnél a kisebb nyomás, a folyamatos mozgatás és a megfelelő szemcse sokszor többet számít, mint a maximális gépteljesítmény.
Szemcsetípus és teljesítményszint: hol térül meg a magasabb kategória?
Az elektrokorund alapú Standard korongok alkalmi vagy kevésbé intenzív feladatokra lehetnek megfelelőek, ha a munkadarab geometriája és a leválasztási igény nem szélsőséges. Előnyük a kedvező belépő ár, de folyamatos INOX-megmunkálásnál gyorsabban elérhetik teljesítményhatárukat.
A Profi szintű cirkon-korund termékek a rendszeres üzemi munkához adnak kiszámíthatóbb megoldást. Jó választást jelenthetnek műhelyeknek, hegesztőüzemeknek és karbantartó csapatoknak, ahol a korongcsere ideje, a vágási sebesség és az állandó minőség már közvetlen költségtényező.
Az Extreme, kerámiaszemcsés termékvonal akkor indokolt, ha a munka intenzív, a rozsdamentes anyag vastag, vagy a termelékenység kritikus. Nem minden feladathoz szükséges prémium korong. Ha azonban egy kezelő műszakonként sok korongot használ el, a kisebb fogyás és a gyorsabb anyagleválasztás általában mérhető megtakarítást eredményez.
A helyes használat védi a munkadarabot és a költségkeretet
A legjobb minőségű korong sem működik jól helytelen fordulatszámon vagy túlzott nyomással. A gép legnagyobb üresjárati fordulatszáma nem haladhatja meg a korong címkéjén megadott értéket. Felszerelés előtt ellenőrizni kell a korong sértetlenségét, a megfelelő rögzítőkarimát, a védőburkolatot és a gép állapotát.
Rozsdamentes acélhoz különösen kerülendő a túl nagy nyomóerő. A kezelő ilyenkor gyakran azt érzékeli, hogy a korong „nem fog”, ezért még jobban terheli. Ennek eredménye a felhevülés, az eltömődés, a gyors kopás és a rosszabb felület. Hagyja dolgozni a szemcsét: egyenletes előtolással, a szükséges szögben, rövid megszakításokkal sokszor gyorsabb és tisztább eredmény érhető el.
A keresztszennyeződés megelőzése is üzemi fegyelem kérdése. Rozsdamenteshez fenntartott korongot, kefét és tárolóhelyet célszerű használni, különösen akkor, ha ugyanabban a műhelyben szénacélt is megmunkálnak. Egy korábban közönséges acélon használt szerszám felvihet olyan részecskéket, amelyek később a kész INOX felületen problémát okoznak.
Mit ellenőrizzen a beszerzés előtt?
A műszaki adatlap és a jelölések alapján ellenőrizze az INOX-alkalmasságot, az átmérőt, a vastagságot, a furatméretet, a megengedett fordulatszámot és a feladathoz illő szemcsetípust. Nagyobb vállalati felhasználásnál érdemes azt is vizsgálni, hogy a szállító milyen minőségbiztosítási háttérrel, készlettel és utánpótlási képességgel dolgozik.
A NovoAbrasive portfóliójában a Standard, Profi és Extreme szintek elkülönítése segíti, hogy a viszonteladó vagy végfelhasználó ne általános terméket, hanem feladatra és várható fogyásra méretezett megoldást adjon. A 9 lépcsős minőségellenőrzés, az MPA Hannover tanúsítás, a nagy gyártókapacitás és a tervezhető logisztika különösen azoknál a partnereknél lényeges, ahol a fogyóanyag hiánya leállást okozhat.
Saját márkás forgalmazásnál a korong műszaki választása mellé a stabil specifikáció és az ismételhető csomagolási minőség is szükséges. Az 5 000 darabos private label minimum és az egyhetes szállítási lehetőség akkor ad valódi üzleti előnyt, ha a választékot a vevői felhasználás alapján építik fel, nem pedig csak a legolcsóbb cikkszámokra.
A jó rozsdamentes korongválasztás mindig a konkrét munkadarabbal kezdődik: milyen vastag az anyag, mennyi anyagot kell eltávolítani, milyen felület maradhat a végén, és hány műszakban dolgozik vele a csapat. Ezekre a kérdésekre adott pontos válasz alapján az árlista vagy az egyedi ajánlat már nem általános beszerzési adat, hanem tervezhető termelékenységi döntés.