
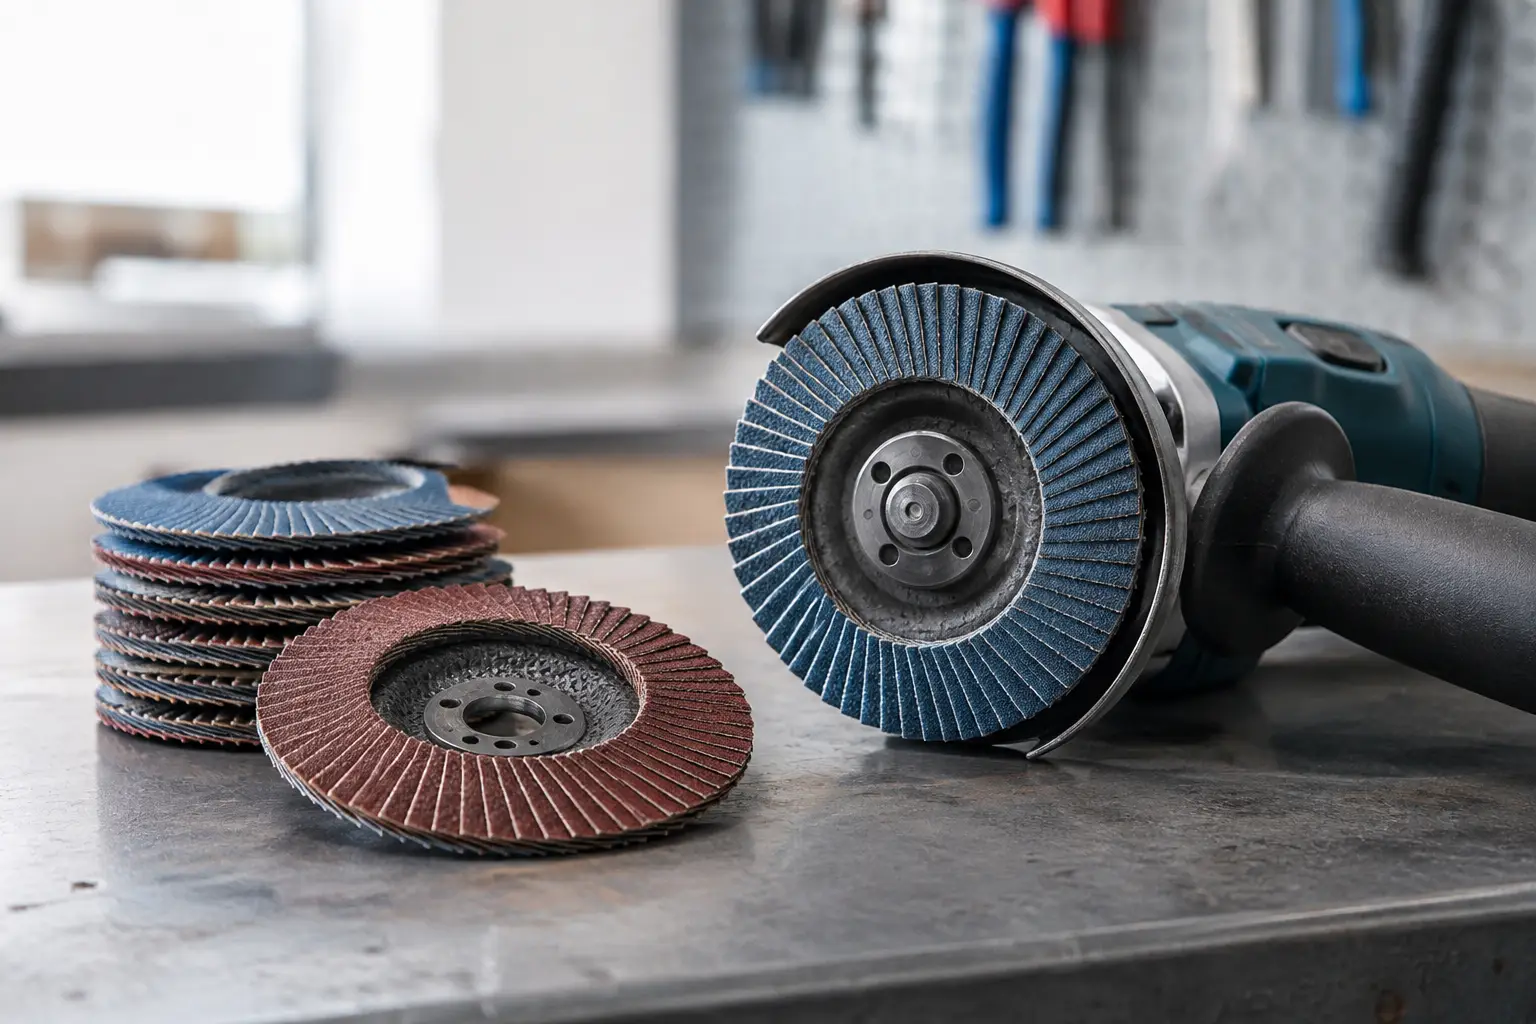
Egy lamellás tárcsa teszt akkor ad használható eredményt, ha nem az első perc csiszolási érzetét, hanem a teljes munkafolyamat költségét és sebességét vizsgálja. A gyors kezdeti anyagleválasztás önmagában kevés: számít a tárcsa kopási üteme, a felület minősége, a kezelő fáradása, a cserék száma és az is, hogy ugyanaz a cikkszám minden szállításnál azonos teljesítményt hoz-e. Rendszeres fémipari felhasználásnál ezek a tényezők közvetlenül befolyásolják az óraköltséget és a vállalási határidőt.
A műhelyi próba ezért nem marketingbemutató, hanem beszerzési döntést támogató mérés. A jó teszt megmutatja, hogy egy adott tárcsa mely alapanyagon, milyen hegesztési varraton és milyen elvárt felületi minőségnél dolgozik gazdaságosan.
Mit mérjen egy lamellás tárcsa teszt során?
A két legfontosabb adat az eltávolított anyagmennyiség és az ehhez elfogyasztott tárcsa. Ha a vizsgált termék azonos körülmények között több fémet távolít el, vagy ugyanazt a feladatot rövidebb idő alatt végzi el, a magasabb darabár is indokolható. Az összehasonlítás alapja nem a tárcsánkénti ár, hanem az eltávolított kilogrammra, méterre vagy elkészült munkadarabra jutó fogyóanyag- és munkaidőköltség.
A gyakorlatban érdemes rögzíteni a kezdő- és végső munkadarabtömeget, a tényleges csiszolási időt, az elfogyott tárcsák darabszámát és a kezelő megfigyeléseit. Utóbbi nem helyettesíti a mérési adatot, de sokat elárul a rezgésről, a tárcsa futásképéről, az elszíneződésről, az eltömődésről és a sarokhoz való hozzáférésről.
A próba során az alábbi négy feltételt ne változtassák egyszerre:
- az alapanyag minőségét és vastagságát;
- a sarokcsiszoló teljesítményét és fordulatszámát;
- a tárcsa átmérőjét, szemcseméretét és kialakítását;
- a kezelő által alkalmazott nyomást és munkaszöget.
Ha például egy cirkon-korund tárcsát elektrokorund termékkel hasonlítanak össze, ugyanazon a gépen, azonos szemcseméretben és lehetőleg ugyanazzal a kezelővel dolgozzanak. Több kezelő esetén minden résztvevő ugyanannyi próbadarabon használja mindkét típust. Így kisebb eséllyel torzítja az eredményt az egyéni munkastílus.
A próbadarab legyen valós munkafeladat
A sík acéllemez jó kiindulás, de önmagában ritkán tükrözi a napi terhelést. Lakatosüzemben célszerű külön mérni a tompavarrat elsimítását, a sarokvarrat megmunkálását és az élletörést. Rozsdamentes acélnál külön vizsgálatot igényel a hőbevitel és a felületi szennyeződés kockázata. Alumíniumnál az eltömődés és a felkenődés lehet a döntő szempont.
Ne az egyetlen látványos próba alapján rendeljenek. Minimum három azonos munkaciklus ad olyan átlagot, amelyből már felismerhető, hogy az eltérés valódi teljesítménykülönbség-e, vagy csak a munkadarab és a kezelő hatása.
Szemcseanyag és hordozó: ettől változik a teljesítmény
A lamellás tárcsa eredménye nem kizárólag a szemcse típusán múlik. A hordozótányér merevsége, a lamellák sűrűsége, a kötőanyag hőállósága és a szemcse tapadása együtt határozza meg, hogyan kopik a termék terhelés alatt.
Az elektrokorund alapú tárcsák általános acélmegmunkálásnál költséghatékony megoldást adhatnak. Mérsékelt terhelésnél, javítási feladatoknál és kevésbé intenzív használatnál a Standard szintű termékek fajlagos költsége kedvező lehet. Nagy anyagleválasztásnál azonban a szemcsék gyorsabban tompulhatnak, ezért a próbaeredményt mindig az adott munkaciklusban kell értékelni.
A cirkon-korund szemcse terhelésre új, éles törési felületeket képez. Ezért acélon, hegesztési varratokon és rendszeres műhelyhasználatnál gyakran hosszabb élettartamot, egyenletesebb vágást ad. A Profi szint esetében a magasabb beszerzési ár akkor térül meg, ha a csereidő és az anyagleválasztás javulása meghaladja az árkülönbséget.
A kerámiaszemcsés tárcsák intenzív ipari munkára valók. Erős varratok, nagy felületek, nehezen csiszolható ötvözetek és rövid ciklusidő esetén az Extreme termékvonal előnye különösen jól mérhető. Nem minden feladatra ez a leggazdaságosabb választás: kisebb javításoknál vagy alacsony napi fogyásnál a prémium teljesítmény nem feltétlenül hozza vissza az árát. Folyamatos termelésben viszont a rövidebb megmunkálási idő és a ritkább tárcsacsere sokszor döntő.
Kúpos vagy sík kivitel?
A kúpos, más néven 27-es kialakítás általában jobb választás hegesztési varratokhoz, élekhez és olyan munkákhoz, ahol a tárcsa munkafelületének nagyobb része érintkezik az anyaggal. A sík, 29-es kivitel nagy felületekhez és lapos csiszoláshoz lehet előnyösebb, különösen nagyobb munkaszögnél. A jelölések gyártónkénti értelmezése eltérhet, ezért a tárcsa adattábláját és az ajánlott munkaszöget mindig ellenőrizni kell.
Egy korrekt teszt mindkét geometria esetében azonos feladatra koncentrál. Nem célszerű kúpos tárcsát sík csiszolásban, majd sík tárcsát varrattisztításban minősíteni, mert ilyenkor nem a termékminőséget, hanem a nem megfelelő alkalmazást mérik.
Az élettartam önmagában félrevezető adat
Hosszú élettartamú egy tárcsa akkor értékes, ha közben megőrzi a munkasebességét. Előfordulhat, hogy egy termék lassan kopik, de már a használat első harmadában jelentősen visszaesik az anyagleválasztása. A kezelő ilyenkor nagyobb erővel nyomja a gépet, ami felmelegíti az anyagot, rontja az ergonómiát és feleslegesen terheli a sarokcsiszolót.
A tesztlapra ezért érdemes külön felvenni az első, középső és utolsó munkaszakasz idejét. Ha egy tárcsa az élettartama végéig közel azonos tempót tart, a teljes ciklusban versenyképesebb lehet egy olcsóbb, de gyorsan tompuló alternatívánál.
A munkabiztonság nem különálló szempont. A sérült hordozótányér, a leváló lamella, a túlzott vibráció vagy a bizonytalan futás azonnali kizáró ok. Csak a géphez engedélyezett átmérőjű és maximális fordulatszámú tárcsát használják, ép védőburkolattal és megfelelő egyéni védőeszközökkel. Beszerzési oldalon a dokumentált, ellenőrzött gyártási háttér legalább olyan lényeges, mint a laboratóriumi vagy műhelyi eredmény.
Így számolható a fajlagos költség
Az egyszerű képlet: a felhasznált tárcsák értéke és a csiszolás munkaidőköltsége együtt, elosztva az elkészült darabok számával vagy az eltávolított anyagmennyiséggel. Ha a tárcsacsere leállítja a folyamatot, a csereidőt is hozzá kell adni. Sorozatgyártásban ez nem apró tétel: műszakonként néhány perces különbség több gépen már számottevő kapacitást jelent.
A kereskedői döntéshez ugyanilyen fontos a reprodukálhatóság. Egy kiemelkedően jó mintadarab nem elég, ha a következő szállítmány eltérő teljesítményt mutat. A beszállító kiválasztásánál kérjenek egyértelmű termékspecifikációt, követhető minőségellenőrzési rendszert, szabványokhoz igazodó dokumentációt és stabil készletinformációt. A NovoAbrasive 9 lépcsős minőségellenőrzése, MPA Hannover tanúsítása és nagy gyártókapacitása éppen azt a kiszámíthatóságot támogatja, amelyre a rendszeres B2B-felhasználás épül.
Mikor tekinthető lezártnak a próba?
A teszt akkor zárható le, amikor a választott tárcsa teljesíti az elvárt felületi minőséget, biztonságosan használható, a megadott feladatban mérhetően kedvező fajlagos költséget ad, és a beszerzéshez szükséges mennyiségben ismétlődően elérhető. Ha két termék eredménye közel azonos, a döntést nem feltétlenül a legalacsonyabb darabárnak kell eldöntenie. A szállítási biztonság, a termékkódok állandósága és a partneri készlettámogatás ugyanúgy része a valódi költségnek.
A következő próba előtt határozzák meg egyetlen, valós munkafolyamat mérhető célját, és kérjenek azonos specifikációjú mintákat. Ebből nem benyomás, hanem olyan beszerzési adat születik, amely a műhelyben és az értékesítésben is megállja a helyét.