
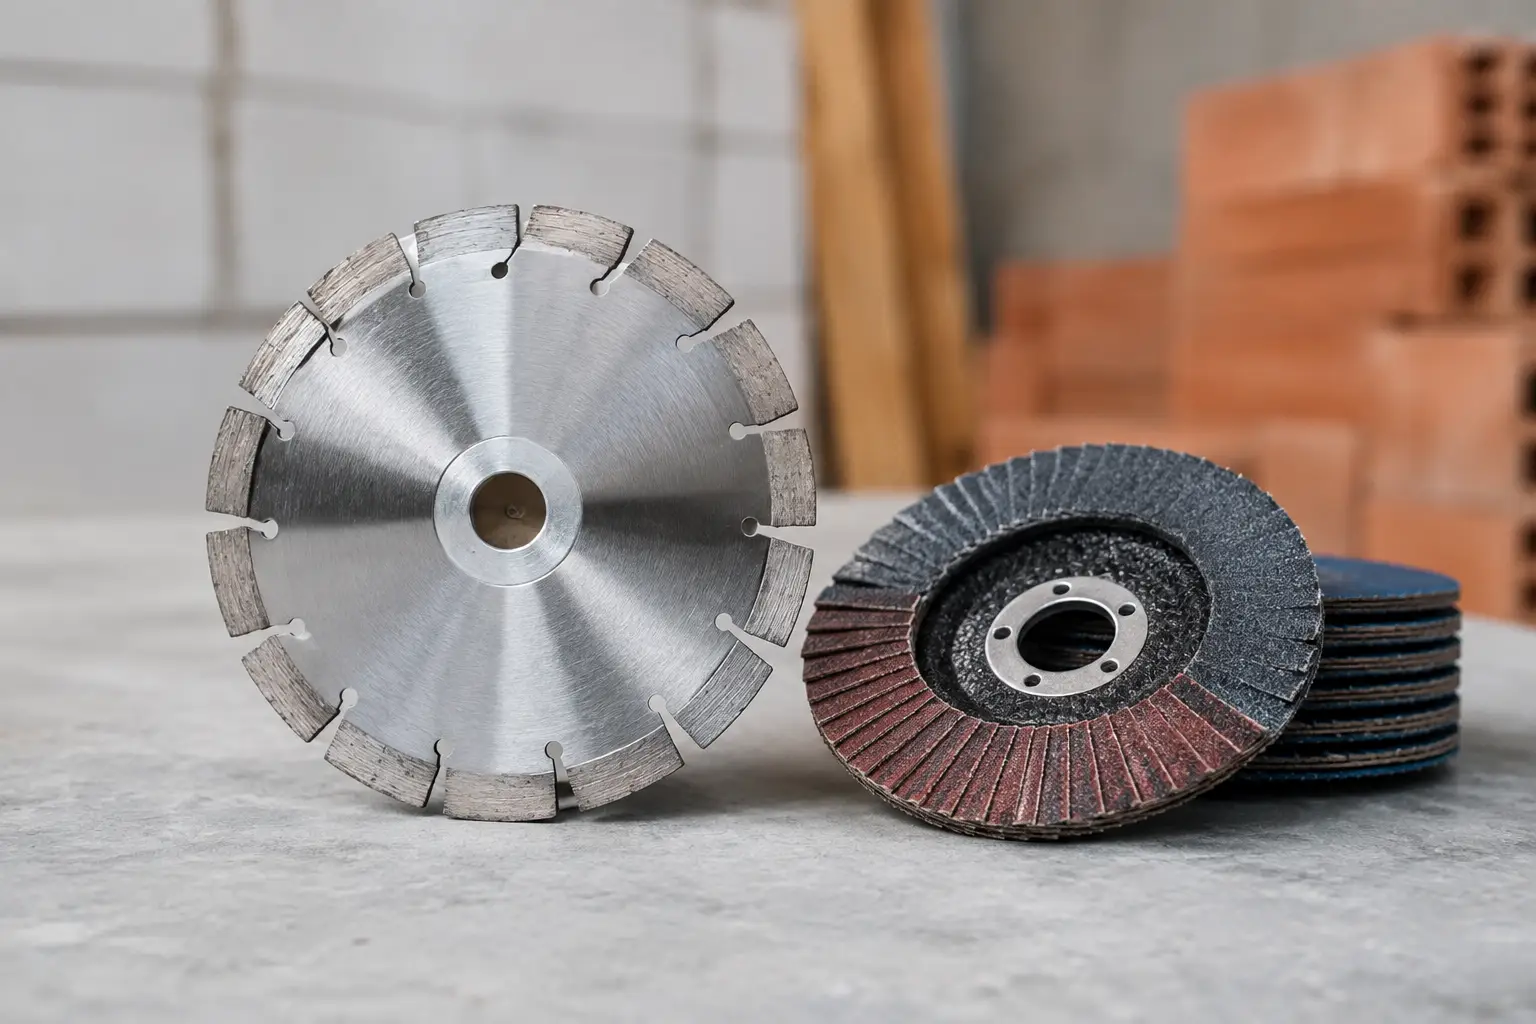
Egy betonacélba futó vasbeton vágása, egy térkő méretre szabása és egy rozsdás acélelem sorjázása első látásra hasonló feladatnak tűnhet: mindegyikhez sarokcsiszoló vagy vágógép kell. A fogyóanyag oldaláról azonban teljesen eltérő igényeket jelentenek. A gyémánttárcsa vagy abrazív kőkorong kérdésében nem az árlista első sora, hanem a megmunkált anyag, a gép paraméterei és az elvárt darabszám dönt.
A hibás választás nemcsak lassabb munkát okoz. Nőhet a hőterhelés, romolhat a vágáskép, gyakoribbá válhat a tárcsacsere, és szélsőséges esetben a munkabiztonsági kockázat is nő. Rendszeres beszerzésnél ezért a darabár helyett a vágásonkénti vagy elkészült munkadarabonkénti költséget célszerű vizsgálni.
A két szerszám eltérő elven dolgozik
A gyémánttárcsa acéltestének peremén gyémántszemcséket tartalmazó szegmensek vagy folytonos vágóél található. A kötőanyag a munka során fokozatosan kopik, és új gyémántszemcséket tesz szabaddá. Ez a szerkezet különösen hatékony ásványi, kemény és koptató anyagoknál: beton, vasbeton, tégla, térkő, természetes kő, burkolat vagy aszfalt megmunkálásánál.
Az abrazív kőkorong kötött szemcsékből áll. A szemcsetípus és a kötés határozza meg, hogy milyen anyagon dolgozik eredményesen. Az alumínium-oxid alapú korongok jellemzően acélhoz és általános fémipari feladatokhoz alkalmasak, míg a szilícium-karbid szemcse több ásványi anyagnál, öntvénynél vagy nemvas fémnél lehet célszerű. A kőkorong tipikus feladata a köszörülés, élezés, sorjátlanítás és felületalakítás, bár megfelelő kivitelben vágásra is használható.
A döntés alapja tehát nem az, hogy melyik technológia „jobb”. A helyes kérdés az, hogy melyik fogyóanyag dolgozik stabilan az adott anyagon, a rendelkezésre álló géppel és a kívánt termelékenységgel.
Gyémánttárcsa vagy abrazív kőkorong anyagtípus szerint
Betonhoz, téglához, térkőhöz és kőhöz a gyémánttárcsa az alapválasztás. Ezek az anyagok erősen koptatják a hagyományos szemcsés korongot, míg a megfelelő szegmensű gyémánttárcsa gyors vágást és hosszabb élettartamot ad. Nem mindegy azonban, hogy friss vagy öreg betonról, vasalt betonról, kemény térkőről vagy puha tégláról van szó. A szegmenskötés keménységét mindig az anyag abrazivitásához kell illeszteni.
Kemény, sűrű betonhoz általában lágyabb kötés szükséges, hogy a gyémántszemcsék megfelelő ütemben feltáruljanak. Puha, erősen koptató anyagnál keményebb kötés lehet indokolt, mert ellenkező esetben a szegmens túl gyorsan fogy. Vasbetonhoz olyan tárcsa kell, amely a beton mellett az alkalmi acélérintkezést is üzembiztosan kezeli. Ez különösen fontos bontási, nyíláskivágási és közműépítési munkáknál.
Acél, rozsdamentes acél, szerkezeti profil, cső és lemez esetén általában az abrazív vágó- vagy csiszolókorong a megfelelő megoldás. A gyémánt nagy keménysége ellenére nem univerzális választás fémhez. A vas alapú anyagok vágásakor keletkező magas hőmérsékleten kedvezőtlen kémiai kölcsönhatás alakulhat ki a gyémánt és az acél között, ami gyors kopást okozhat. Speciális, fémvágásra fejlesztett gyémánttárcsák léteznek, de ezek alkalmazását a konkrét termékspecifikáció és a feladat gazdaságossága alapján kell mérlegelni.
Köszörüléshez, hegesztési varratok lecsiszolásához, sorjátlanításhoz és élletöréshez a megfelelő abrazív kőkorong jellemzően hatékonyabb, mint egy gyémánttárcsa. A korong vastagsága, formája, keménysége és szemcsemérete itt legalább akkora jelentőségű, mint az alapanyag. Durva anyagleválasztáshoz más konstrukció kell, mint egy szabályozott, finomabb felület kialakításához.
A vágási feladat részletei döntenek
Azonos alapanyag mellett is más tárcsa lehet indokolt, ha a cél vágás, csiszolás vagy felületjavítás. A tárcsa nem helyettesíthető szabadon csak azért, mert a befogási méret egyezik.
Vágásnál a vékony kivitel csökkenti az anyagveszteséget és a szükséges előtoló erőt. Fémnél ez gyorsabb vágást és kisebb hőbevitelt jelenthet, de a vékony korong érzékenyebb az oldalirányú terhelésre. Hosszú, egyenes vágásoknál ezért a gépvezetés, a munkadarab rögzítése és a megfelelő korongvastagság együtt határozza meg az eredményt.
Köszörüléshez vastagabb, erre tervezett kőkorong szükséges. Vágókoronggal nem szabad oldalirányban dolgozni, mert a tárcsa szerkezete erre nem készült. Ez gyakori, de elfogadhatatlan kompromisszum a műhelyekben és helyszíni karbantartásnál is. A megfelelő termék kiválasztása itt közvetlen munkavédelmi kérdés.
Burkolatok, kerámia és finom felületű kőanyagok esetén a vágáskép elsődleges szempont. A folytonos peremű vagy finom szegmentálású gyémánttárcsa tisztább élt adhat, míg a nagyobb hézagú szegmensek gyorsabb anyageltávolítást és jobb hűtést biztosítanak. A gyorsabb vágás tehát nem minden esetben jelent jobb választást: látszó felületen a lepattogzás költsége magasabb lehet, mint a lassabb munkaciklusé.
Gépparaméterek és hűtés: itt nem lehet kompromisszum
A tárcsa külső átmérőjének, furatméretének és megengedett legnagyobb fordulatszámának egyeznie kell a gép adataival. Különösen fontos a percenkénti fordulatszám ellenőrzése kisebb átmérőjű tárcsáknál, illetve nagy teljesítményű sarokcsiszolóknál. A gép védőburkolatát nem szabad eltávolítani vagy átalakítani azért, hogy nagyobb tárcsa férjen fel.
A száraz és nedves vágás kérdése szintén technológiai döntés. A nedves vágás csökkentheti a porképződést és a hőterhelést, valamint javíthatja a vágási felületet, de kizárólag arra alkalmas géppel és tárcsával végezhető. Száraz vágásnál szükség lehet szakaszos terhelésre, hogy a szegmensek és a gép ne melegedjenek túl. A túlzott nyomás egyik technológiánál sem növeli arányosan a teljesítményt, viszont rövidítheti a tárcsa élettartamát.
A munkakezdés előtt ellenőrizni kell a repedést, sérülést, nedvesség okozta károsodást és a helyes rögzítést. Abrazív kőkorongot leesés vagy ütődés után nem szabad automatikusan visszatenni a gépre. A láthatóan ép állapot sem minden esetben jelent biztonságos szerkezetet.
Beszerzési döntésnél az egységköltséget mérje
Alkalmi javításhoz a belépő szintű termék is megfelelő lehet, ha a munkadarab anyaga, a gép és a feladat kockázata ezt engedi. Napi, többműszakos vagy nagy darabszámú felhasználásnál azonban a fogyóanyag valódi költsége a teljesítményből látszik: hány vágást teljesít, milyen gyorsan dolgozik, mennyire egyenletes a minősége, és hány tárcsacserét igényel.
A korongcsere nem csupán termékköltség. Leállítja a munkafolyamatot, növeli a kezelő idejét, és sorozatgyártásban vagy építési ütemterv mellett komoly kapacitásveszteséget jelenthet. Emiatt a prémium termék akkor indokolt, ha mérhetően csökkenti a ciklusidőt vagy a felhasznált darabszámot. Kevésbé intenzív munkánál a szabályozott, megbízható standard minőség adhat kedvezőbb teljes költséget.
Viszonteladói választék kialakításakor érdemes a kínálatot feladattípus szerint egyértelműen elkülöníteni: betonhoz és kőhöz gyémánttárcsa, fémvágáshoz vágókorong, köszörüléshez külön csiszolókorong. A három teljesítményszintre épített portfólió segít abban, hogy a vevő ne általános ígéretet, hanem saját terheléséhez illeszkedő megoldást kapjon.
Mit ellenőrizzen rendelés előtt?
A műszaki ajánlat vagy árlista bekérése előtt öt adatot célszerű rögzíteni: a megmunkált anyagot, a műveletet, a gép típusát és fordulatszámát, a kívánt tárcsaátmérőt, valamint a várható havi fogyást. Ha vasalt betonról, rozsdamentes acélról vagy vegyes anyagú bontásról van szó, ezt külön meg kell jelölni.
Nagyobb mennyiségnél kérjen dokumentált termékadatokat, szabványmegfelelőséget és állandó utánpótlásra vonatkozó információt is. A tanúsított minőség, az ellenőrzött gyártás és a stabil logisztika nem adminisztratív részlet: ezek biztosítják, hogy az első rendelésen bevált tárcsa a következő szállításban is azonos teljesítményt nyújtsa.
A NovoAbrasive partneri ellátásban ezért nemcsak terméktípust, hanem felhasználási terheléshez igazított teljesítményszintet érdemes egyeztetni. Saját márkás konstrukciónál ugyanez a szemlélet segít olyan választékot kialakítani, amelyet a viszonteladó műszakilag indokolható módon tud értékesíteni.
A jó döntés végül nem abból látszik, hogy gyémánttárcsa vagy abrazív kőkorong került a gépre, hanem abból, hogy a munkafolyamat kiszámíthatóan, biztonságosan és tervezhető fogyóanyagköltséggel halad tovább.