
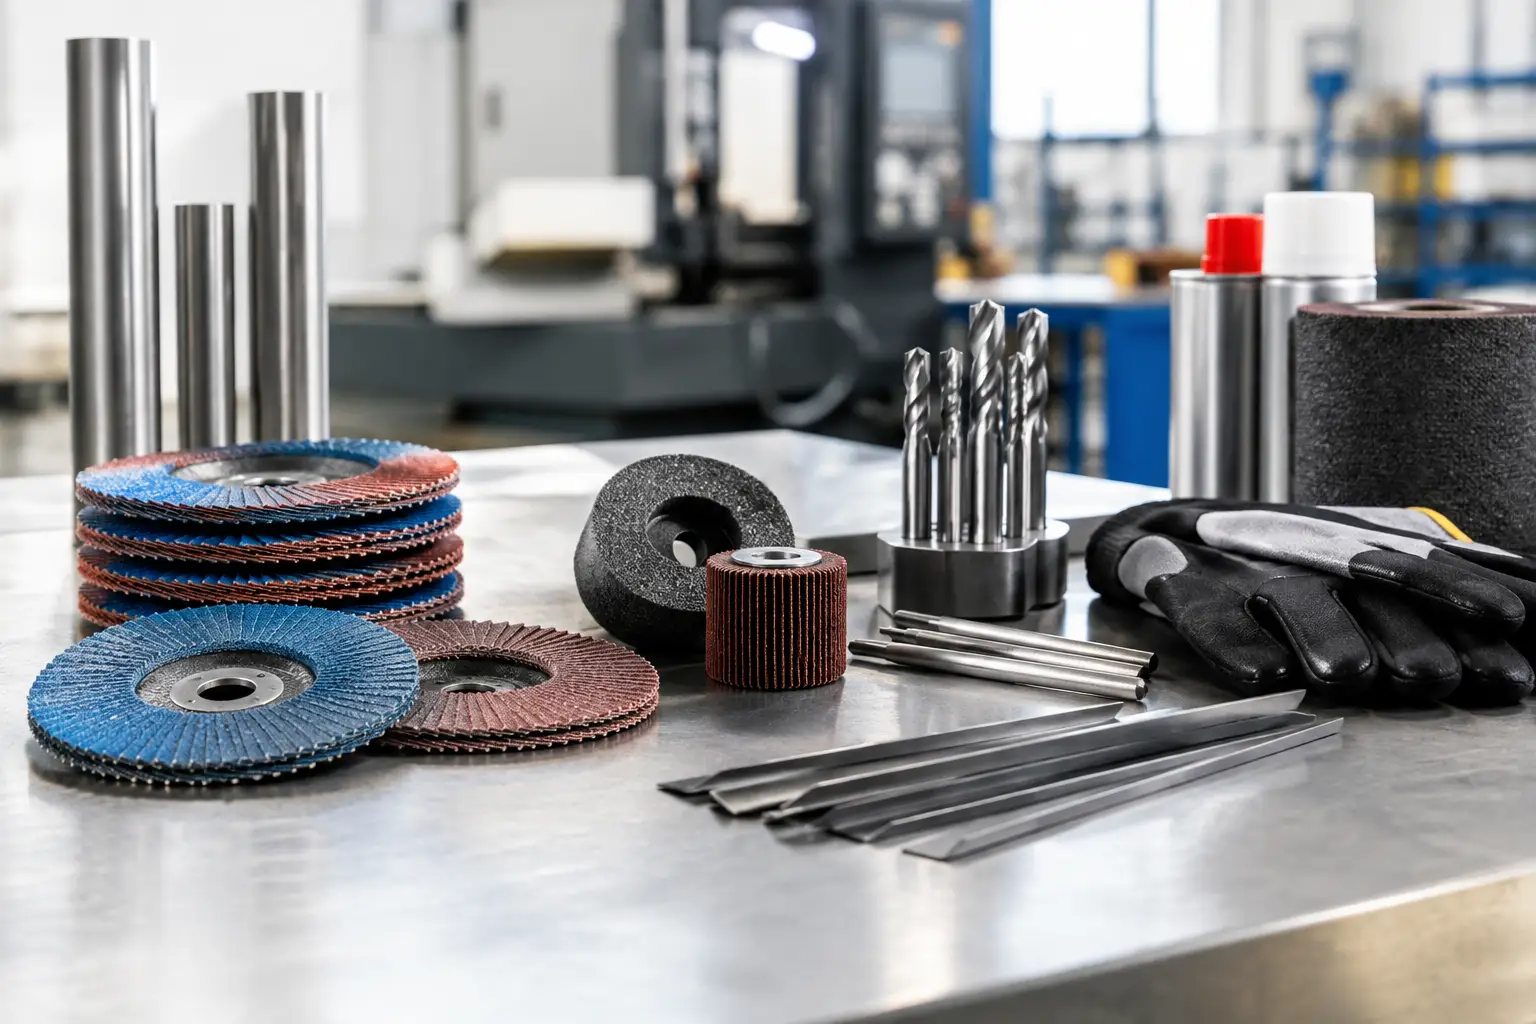
Egy fémipari műhelyben a fogyóanyag nem apró beszerzési tétel, hanem a napi teljesítmény egyik közvetlen feltétele. A fémmegmunkáló üzem alap fogyóanyagai határozzák meg, mennyi idő alatt készül el egy vágás, mennyi utómunka marad egy hegesztési varrat után, és milyen gyakran áll meg a munka anyaghiány vagy korongcsere miatt. A jó készletpolitika ezért nem pusztán darabszámokról szól, hanem a munkafeladat, az alapanyag és az egységköltség összehangolásáról.
A beszerző számára a legolcsóbb darabár ritkán jelent valódi megtakarítást. Egy lassan vágó, gyorsan kopó vagy bizonytalan minőségű korong növeli a munkaidőt, többletterhelést ad a gépnek, és munkabiztonsági kockázatot is okozhat. A megfelelő termékszint kiválasztásával, stabil utánpótlással és ellenőrzött minőségű készlettel a fogyóanyag-felhasználás tervezhetővé válik.
A fémmegmunkáló üzem fogyóanyagai munkafolyamat szerint
A legtöbb üzemben a vágás, a sorjátlanítás, a hegesztés előkészítése és utómunkája, valamint a felület-előkészítés adja a fogyóanyag-felhasználás gerincét. Ezekhez más szemcsetípus, korongszerkezet és teljesítményszint szükséges. Egy általános célú termék raktáron tartása hasznos lehet, de nem helyettesíti a kritikus feladatokra választott, célzott megoldásokat.
Vágókorongok acélhoz és rozsdamentes acélhoz
A vékony vágókorongok az acélprofilok, lemezek, csövek és zártszelvények gyors darabolásának alapanyagai. A megfelelő korong kiválasztásánál a vastagság, az átmérő, a gép fordulatszáma és a vágandó anyag együtt számít. A vékonyabb korong rendszerint gyorsabb vágást és kisebb anyagveszteséget ad, ugyanakkor érzékenyebb az oldalirányú terhelésre. Masszívabb anyagoknál vagy kevésbé stabil munkapozíciónál indokolt lehet valamivel vastagabb kivitel.
Rozsdamentes acélhoz olyan vágókorong szükséges, amely nem szennyezi a felületet vas-, kén- és klórtartalmú adalékokkal. Ez különösen élelmiszeripari, vegyipari vagy látszó felületű szerkezeteknél lényeges. A nem megfelelő korong rövid távon működhet, de korróziós problémát vagy utómunkát okozhat.
A készlettervezésben érdemes külön kezelni a 115, 125, 180 és 230 mm-es méreteket, mert ezek eltérő gépparkhoz és feladatokhoz tartoznak. A fogyás nem egyenletes: egy nagyobb szerkezetgyártási megrendelés vagy helyszíni szerelési munka hirtelen megemelheti valamelyik méret igényét.
Nagyoló- és csiszolókorongok a varratmunkához
A hegesztési varrat eltávolítása, az illesztések igazítása és az élek előkészítése nagyolókoronggal kezdődik. Itt a gyors anyagleválasztás mellett a korong stabilitása és élettartama döntő. A túl kemény korong hajlamos lehet üvegesedésre, a túl puha változat pedig indokolatlanul gyorsan elfogy. Az optimális kötés a megmunkált anyag keménységétől, a gép teljesítményétől és a kezelő által alkalmazott nyomástól függ.
Általános acélszerkezet-gyártásban az elektrokorund alapú Standard termékek gazdaságos alapmegoldást adhatnak. Folyamatos szakipari használatnál, erősebb igénybevételnél a cirkon-korund szemcsés Profi sorozat jellemzően jobb leválasztási teljesítményt és kedvezőbb feladatra vetített költséget nyújt. Intenzív ipari munkánál, keményebb anyagoknál vagy nagy termelékenységi elvárásnál a kerámiaszemcsés Extreme szint lehet indokolt. A választás nem márkapreferencia, hanem a korong élettartama, a leválasztási sebesség és a munkaóraköltség közötti mérlegelés.
Lamellás tárcsák a nagyolás és finiselés között
A lamellás tárcsa akkor hatékony, amikor a nagyolás után kontrolláltabb felületre van szükség, de a munkadarab még nem igényel finomcsiszolást. Alkalmas hegesztési varratok elsimítására, élek letörésére, rozsda és oxidréteg eltávolítására, illetve festés előtti előkészítésre. Előnye, hogy a szemcsék fokozatos kopása során új vágóélek dolgoznak, ezért egyenletes teljesítményt adhat.
A szemcseméret kiválasztása itt közvetlenül befolyásolja az utómunka idejét. Durvább szemcse gyorsabban viszi az anyagot, de mélyebb csiszolási képet hagy. Finomabb szemcse lassabb lehet, viszont csökkenti a következő művelet terhelését. Ha ugyanazon a munkadarabon rendszeresen több tárcsát használnak egymás után, érdemes átnézni, hogy a szemcselépcsők valóban indokoltak-e.
A hordozóanyag is számít. A műanyag tányér rugalmasabb megmunkálást támogat, míg az üvegszálas hordozó nagyobb merevséget adhat. Síklapokhoz és élekhez eltérő lamella-geometria lehet célszerű, ezért a raktárban nem elegendő csupán átmérő szerint gondolkodni.
Fibertárcsák, csiszolóívek és felület-előkészítő anyagok
A precízebb felületkezeléshez fibertárcsák, tépőzáras csiszolótárcsák, csiszolóívek és tekercsek is szükségesek. Ezek szerepe különösen nagy festés, bevonatolás, ragasztás vagy szerelés előtti felülettisztításnál. A hibásan előkészített felület a későbbi bevonat tapadását is veszélyeztetheti, ezért itt a túlzott spórolás gyakran drágább utómunkához vezet.
A kézi csiszolóanyagokból célszerű olyan alapválasztékot tartani, amely lefedi a durva rozsdaeltávolítástól a finom mattításig terjedő munkát. A pontos készletszintet azonban a gyártott termékek felületminőségi követelményeihez kell igazítani. Egy lakatosüzem és egy rozsdamentes berendezéseket gyártó műhely fogyása jelentősen eltérhet.
Fémkefék és tisztítóeszközök
A drót- és fémkefék nem helyettesítik a csiszolókorongot, de rozsda, salak, festékmaradvány, oxid és fröccsenések eltávolítására nélkülözhetetlenek. Korong-, kúpos- és fazékkefék közül a munkadarab alakja alapján érdemes választani. A sodrott huzal agresszívebb tisztításhoz használható, a hullámos huzal inkább könnyebb felülettisztításra alkalmas.
Hegesztés előtt a tiszta felület javítja a munkaminőséget, hegesztés után pedig a megfelelő kefe gyorsíthatja a varrat környezetének tisztítását. Fontos, hogy a kefét mindig a megengedett fordulatszám-tartományban használják, és a kopott, deformálódott szerszámot időben cseréljék.
Beszerzési szempontok: teljesítmény, biztonság, ellátás
A fogyóanyag-beszerzésnél három adatot kell együtt értékelni: az egységárat, a feladatra jutó fogyást és a rendelkezésre állást. Egy kedvező árú korong akkor jó üzleti döntés, ha az adott alkalmazásban kiszámíthatóan teljesít. Ha rövidebb az élettartama, több a korongcsere vagy romlik a vágási sebesség, a látszólagos megtakarítás eltűnik.
A biztonság nem különálló szempont. A megfelelő jelölések, a dokumentált gyártási háttér és a tanúsítások a napi használat kockázatát csökkentik. Az MPA Hannover tanúsítással rendelkező vágó- és csiszolókorongok választása különösen ott indokolt, ahol a nagy fordulatszámú gépek folyamatos üzemben dolgoznak. A korong sértetlen tárolása, a megfelelő védőburkolat és az előírt egyéni védőeszköz ugyanilyen fontos része a rendszernek.
Viszonteladói és vállalati oldalon az ellátási stabilitás legalább ennyire üzleti kérdés. A széles választék önmagában nem elég, ha a kulcstermékek nem elérhetők akkor, amikor a munka indul. A NovoAbrasive 30 millió darabos éves gyártókapacitása, 9 lépcsős minőségellenőrzése és tervezhető partneri logisztikája olyan háttér, amely a rendszeres volumenbeszerzésnél kézzelfogható értéket jelent.
Készletszint kialakítása a valós fogyás alapján
Az alap fogyóanyagok optimális készlete nem egy univerzális lista. A kiindulópont a korábbi felhasználási adat, a géppark és a megrendelésállomány. Érdemes külön nyilvántartani a gyorsan forgó termékeket, a projektfüggő tételeket és a biztonsági készletet igénylő kritikus méreteket. A raktárban felhalmozott, lassan forgó választék leköti a tőkét, a túl alacsony készlet pedig közvetlen leállást okozhat.
A legjobb döntéshez a beszerzés vonja be a műhelyvezetőt és a kezelőket is. Ők látják, melyik korong dolgozik hatékonyan az adott gépen, melyik szemcse hagy megfelelő felületet, és hol keletkezik felesleges selejt vagy túl sok utómunka. Kérjen olyan ajánlatot, amely nemcsak darabárat, hanem a munkafeladathoz illesztett termékszintet, stabil készletet és előre tervezhető utánpótlást is ad.