
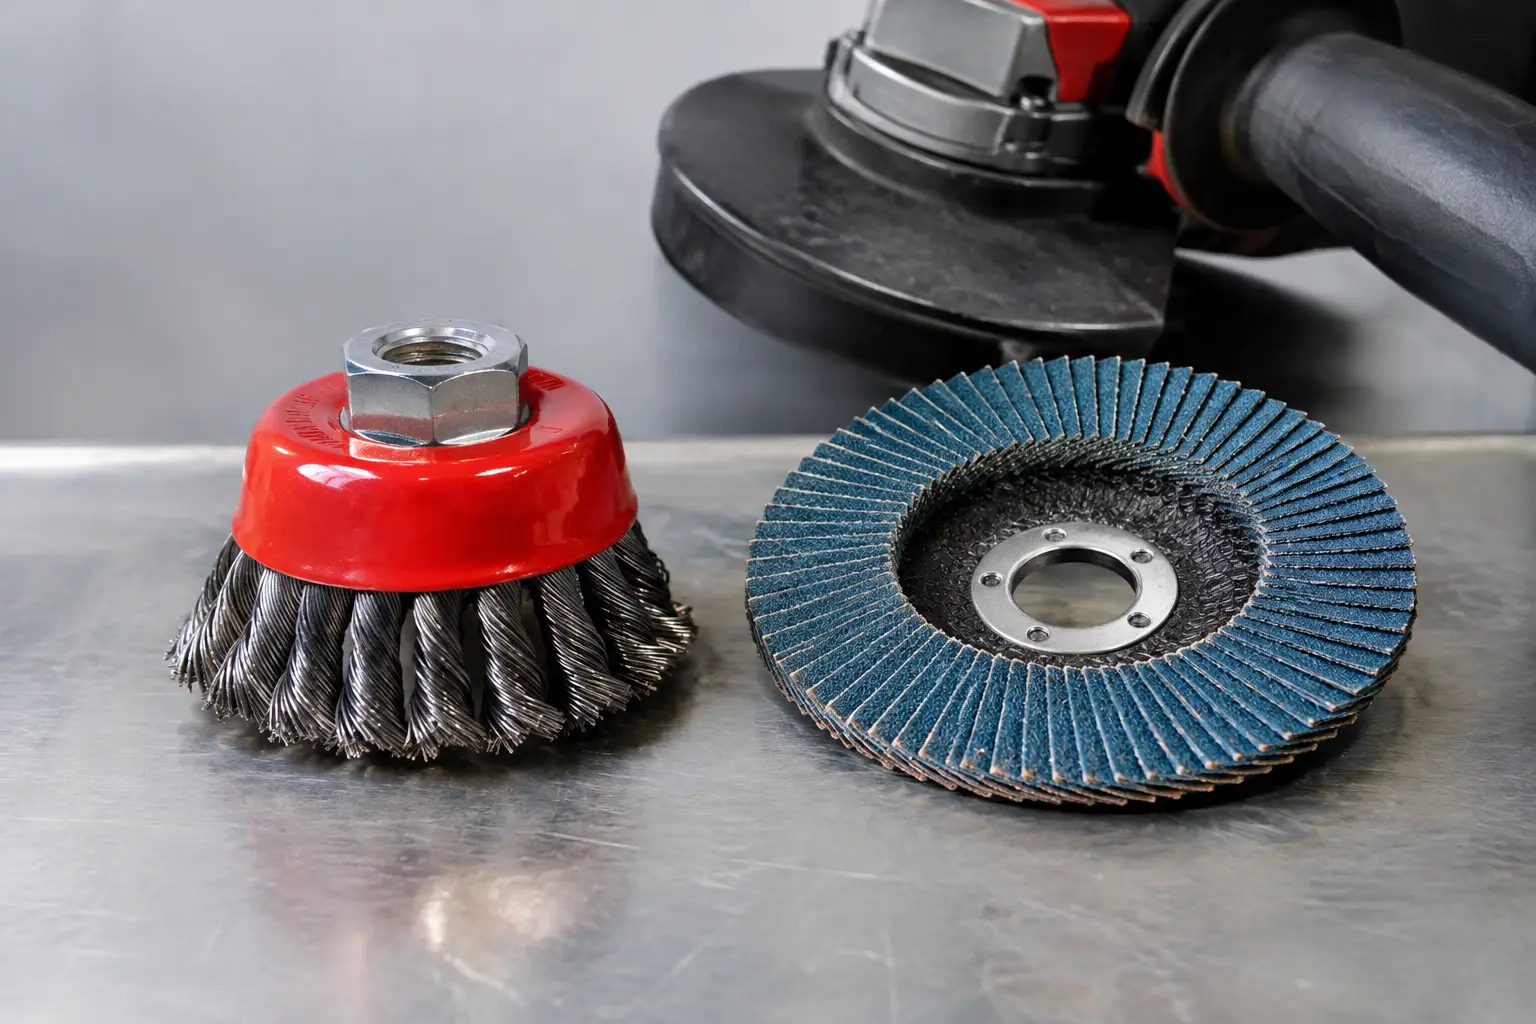
A rosszul megválasztott felület-előkészítő szerszám nemcsak lassítja a munkát: túlzott anyagleválasztást, egyenetlen felületet, gyors fogyást és magasabb darabköltséget is okozhat. A kérdés ezért nem egyszerűen az, hogy drótkefe vagy lamellás tárcsa kerüljön a sarokcsiszolóra, hanem az, hogy az adott feladathoz tisztításra, bevonateltávolításra, sorjátlanításra vagy tényleges anyagleválasztásra van-e szükség.
A két szerszám részben átfedő feladatokra használható, mégsem helyettesíti egymást. A drótkefe elsősorban a laza rétegek eltávolításában és a geometria követésében erős. A lamellás tárcsa ezzel szemben koptató megmunkálást végez: varratot dolgoz le, élt tompít, rozsdát távolít el, és a felület minőségét is alakítja. A helyes döntés közvetlenül befolyásolja a munkaidőt, a fogyóanyag-felhasználást és a következő technológiai lépés eredményét.
Drótkefe vagy lamellás tárcsa: eltérő munkaműveletre készülnek
A drótkefe nem csiszolóanyag a klasszikus értelemben. Acél-, rozsdamentes vagy sárgaréz huzalai ütő, kaparó hatással választják le a felületi szennyeződéseket. Ez különösen előnyös ott, ahol meg kell őrizni az alapanyag alakját, vagy a munkadarab bonyolult kontúrjaihoz kell alkalmazkodni.
A lamellás tárcsa egymásra fedő csiszolóvászon-lamellákból épül fel. A szemcse folyamatosan dolgozik, a kopással új szemcsék kerülnek munkába. Emiatt a tárcsa egyszerre alkalmas nagyobb anyagleválasztásra és kontrollált felületfinomításra. Hegesztési varrat síkba munkálásánál, élek lekerekítésénél vagy festés előtti egységesítésnél jellemzően ez a hatékonyabb megoldás.
A választás kulcsa tehát a kívánt eredmény. Ha a cél a felületi rozsda, salak, régi festék vagy tapadó szennyeződés eltávolítása anélkül, hogy a fémbe mélyen bele kellene dolgozni, a drótkefe az indokolt eszköz. Ha a felületet alakítani kell, hegesztési varratot kell csökkenteni, sorját kell eltávolítani vagy meghatározott érdességet kell elérni, lamellás tárcsára van szükség.
Mikor előnyösebb a drótkefe?
A drótkefe elsődleges feladata a tisztítás. Különösen jól használható hegesztés utáni salak- és fröccsenéseltávolításhoz, korrodált acélszerkezetek előkészítéséhez, menetek tisztításához, öntvények felületi tisztításához és nehezen hozzáférhető sarkok megmunkálásához.
A fazékkefe nagyobb, nyitott felületekhez és erősebb tisztítási igényhez célszerű. A körkefe peremek, csőfelületek, belső sarkok és keskenyebb zónák munkájánál ad jobb hozzáférést. A hullámos huzal általában kíméletesebb tisztítást biztosít, míg a sodrott huzal agresszívebben bontja a vastag rozsdát, a régi bevonatot és a makacs szennyeződést.
A drótkefe ugyanakkor nem ideális választás, ha a munkadarabon mély korrózió, erős sorja vagy kiálló hegesztési varrat maradt. Ilyen esetben a huzalok inkább követik a felületet, mintsem hatékonyan szintbe hozzák azt. A túl hosszú ideig végzett kefélés ráadásul polírozott, de nem feltétlenül megfelelő tapadású felületet eredményezhet egy későbbi bevonat számára.
Rozsdamentes acél és alumínium esetén külön figyelmet igényel az anyagválasztás. Rozsdamentes munkadarabhoz rozsdamentes huzalból készült kefét kell alkalmazni, hogy elkerülhető legyen a szénacélból származó szennyeződés és az ebből eredő későbbi korrózió. Az ilyen elkülönítés a gyártásban és a karbantartásban nem kényelmi kérdés, hanem minőségbiztosítási követelmény.
Mikor ad jobb eredményt a lamellás tárcsa?
A lamellás tárcsa akkor térül meg igazán, amikor a tisztítás mellett anyagot is el kell távolítani. Tipikus feladata a hegesztési varratok visszacsiszolása, a lángvágott élek sorjátlanítása, az oxidréteg eltávolítása, a lemezélek tompítása és a felület előkészítése festéshez vagy további finomcsiszoláshoz.
A megfelelő szemcse döntő. A cirkon-korund szemcse jó választás rendszeres acélmegmunkálásra, mert terhelhető, és a hagyományos elektrokorundhoz képest hatékonyabb leválasztást biztosít. Az elektrokorund tárcsák általános, kevésbé intenzív munkákhoz költséghatékony megoldást jelentenek. Nagy terhelésű, rozsdamentes vagy hőálló anyagokon végzett munkánál a kerámiaszemcsés kivitel magasabb vágóképessége és élettartama indokolhatja a prémium beszerzési árat.
A szemcseméretet a munkafázishoz kell igazítani. A P40 vagy P60 szemcse gyorsabb anyagleválasztásra és varratmunkára alkalmas. A P80 köztes megoldás, amikor a leválasztás és a felületkép egyaránt számít. A P120 körüli finomság már inkább felületjavításra, festés előtti előkészítésre és enyhébb sorjátlanításra való. Egyetlen durva tárcsával nem gazdaságos finom felületet előállítani, ahogyan finom szemcsével sem célszerű vastag varratot bontani.
A tárcsa kialakítása is befolyásolja a munkát. A kúpos lamellás tárcsa nagyobb nyomással dolgozható, ezért előnyös varratokon, éleken és lokális hibákon. A sík kivitel nagyobb felületek egységes megmunkálására alkalmasabb. A döntésnél a munkadarab geometriája legalább olyan fontos, mint a szemcse típusa.
Felületminőség, hőbevitel és utómunka
A gyorsabb megmunkálás nem minden esetben jelent jobb eredményt. A sodrott drótkefe erősen tisztít, de bizonyos felületeken nyomot hagyhat, és a huzalvégek a kezelőre, illetve a környezetre is kockázatot jelenthetnek. A lamellás tárcsa nagyobb érintkezési felületen dolgozik, így egyenletesebb csiszolási képet adhat, de túl nagy nyomással vagy túl hosszú ideig egy ponton tartva elszíneződést, felmelegedést és szükségtelen anyagveszteséget okozhat.
Rozsdamentes acélon és vékony lemezen a hőbevitel különösen kritikus. Itt a megfelelő szemcse, a mérsékelt nyomás és a folyamatos mozgás többet számít, mint a gépre kifejtett erő. A tárcsát hagyni kell dolgozni. A túlzott nyomás rövid távon gyorsabbnak tűnhet, valójában azonban növeli a kopást és ronthatja a felületet.
Festés, galvanizálás vagy ragasztás előtt nem elegendő csak a látványos rozsda eltüntetése. A felületnek tisztának, egyenletesnek és az adott bevonatrendszerhez megfelelő érdességűnek kell lennie. Ebben a folyamatban gyakori és gazdaságos megoldás, hogy a drótkefe elvégzi a durva tisztítást, majd a lamellás tárcsa biztosítja a kívánt felületi állapotot.
A beszerzési költséget ne csak darabárban mérje
B2B beszerzésben a drótkefe és a lamellás tárcsa összehasonlítása nem korlátozható az egységárra. A releváns mutató a megmunkált darabra vagy négyzetméterre jutó teljes költség: ide tartozik a munkaidő, a fogyás, a tárcsacsere ideje, a selejt kockázata és az utánpótlás biztonsága is.
Egy olcsóbb, gyorsan elkopó lamellás tárcsa akkor drága, ha a kezelőnek többször kell cserélnie, vagy nem képes az előírt felületminőséget hozni. Ugyanez igaz a kefére is: a túl puha vagy egyenetlen huzalozású termék lassú tisztítást, huzaltörést és kiszámíthatatlan eredményt okozhat. Rendszeres felhasználásnál ezért érdemes a termékeket valós üzemi próba alapján minősíteni.
A NovoAbrasive portfóliójában a Standard elektrokorund, a Profi cirkon-korund és az Extreme kerámiaszemcsés teljesítményszint segít a feladat és a felhasználási intenzitás szerinti választásban. Viszonteladói kínálat kialakításakor a három szint egyben világos értékesítési logikát is ad: általános munkára belépő megoldás, napi professzionális használatra nagyobb teljesítmény, intenzív ipari munkára pedig prémium élettartam és leválasztási sebesség.
Biztonság és gépkompatibilitás nélkül nincs jó választás
Bármelyik szerszámot választják, ellenőrizni kell a megengedett fordulatszámot, a befogási méretet, a gép védőburkolatának használhatóságát és a munkadarab stabil rögzítését. Sérült, deformált vagy erősen kopott kefét és tárcsát nem szabad használni. Drótkefénél a kilazult huzalok, lamellás tárcsánál a sérült hordozótányér vagy a leváló lamellák azonnali cserét indokolnak.
A szem-, arc-, kéz- és hallásvédelem alapkövetelmény. A keletkező por anyagát is figyelembe kell venni: bevonatos, horganyzott vagy szennyezett felületek megmunkálásánál a megfelelő elszívás és légzésvédelem nem hagyható a kezelő egyéni megítélésére.
A jó választás a művelet pontos meghatározásával kezdődik. Ha a cél tisztítás és a forma megőrzése, a drótkefe a megfelelő kiindulópont. Ha szabályozott anyagleválasztásra és egységesebb felületre van szükség, a lamellás tárcsa ad kiszámíthatóbb eredményt. A legjobb beszerzési döntés pedig az, amelyet saját anyagon, saját gépen és a tényleges ciklusidő figyelembevételével igazolnak vissza.