
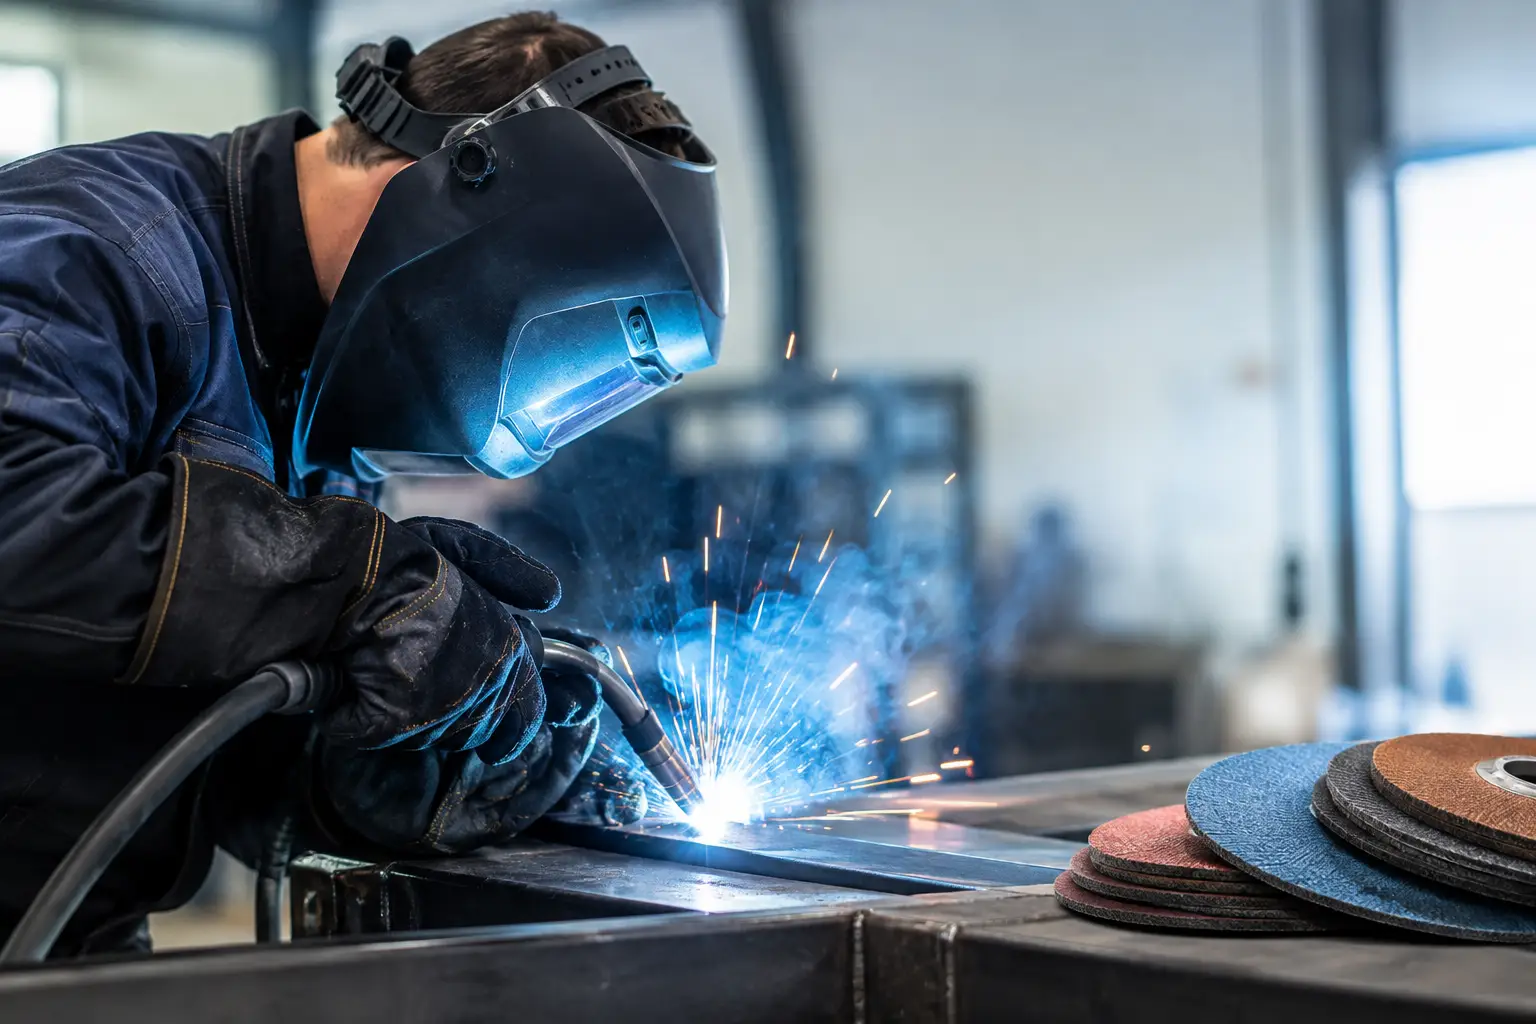
Egy 15 fős lakatos-hegesztő műhelyben a korongfogyás ritkán egyetlen nagy tételként jelenik meg. Sokkal inkább dobozonként, műszakonként és sürgős pótrendelésenként emészti fel a költségkeretet. Ez a hegesztőüzemi korongfogyás-csökkentési példa azt mutatja be, hogyan lehet a látszólag normális fogyást mérhető, javítható üzemi mutatóvá alakítani – kizárólag a munkafeladat, a korongválasztás és a használati körülmények felől közelítve.
A vizsgált üzemben szerkezeti acélból készülő konzolokat, kereteket és kisebb gépvázakat gyártanak. A munkafolyamatok között szerepel a darabolás, a varratok előkészítése, a hegesztési fröcskölések eltávolítása, a sarokvarratok síkba csiszolása és az átadás előtti sorjátlanítás. A műhely havonta átlagosan 1 200 darab 125 mm-es vágó- és 900 darab csiszolókorongot használt el. A beszerzés első kérdése korábban az egységár volt. A tényleges probléma azonban a feladatra vetített költségben jelentkezett.
A korongfogyás mögött nem csak a korong ára áll
A fogyóanyagköltséget nem elegendő darabszám alapján értékelni. Egy olcsóbb korong akkor drága, ha lassabban vág, gyorsan kopik, a kezelő nagyobb nyomással dolgozik vele, vagy gyakori korongcserére kényszerül. A csere nemcsak anyagfelhasználás: megszakítja a munkát, növeli az állásidőt, és a kapkodás miatt a hibák esélyét is.
A vizsgált műhelyben a 125 mm-es csiszolókorongok felhasználása különösen magas volt a varratok síkba munkálásánál. A műszakvezető első feltételezése az volt, hogy a dolgozók túl agresszíven csiszolnak. A helyszíni megfigyelés más képet adott: azonos korongtípust használtak rozsdás alapanyag tisztítására, vastag varrat leépítésére és finom élletörésre is. Ez három eltérő anyagleválasztási feladat, eltérő optimális szemcsével és tárcsakialakítással.
A korongfogyást ezért négy adat együttese alapján érdemes mérni: hány darab korong fogy el, hány kész munkadarabra vetítve, mennyi az aktív megmunkálási idő, és mekkora a selejt vagy utómunka aránya. Ha csak a havi kiadott dobozok számát követik, a probléma oka rejtve marad.
Hegesztőüzemi korongfogyás-csökkentési példa számokkal
A műhely egy négyhetes próbaidőszakban három munkafolyamatot különített el. A daraboláshoz dedikált, vékony vágókorongot, a nagy anyagleválasztáshoz nagy teljesítményű csiszolókorongot, a varratok finomításához pedig lamellás tárcsát adott ki. A korongokat nem közös polcról vették fel: minden munkaállomás a feladathoz jóváhagyott típust kapta.
Az első hónap bázisadatai szerint 100 elkészült kerethez 86 vágókorong, 64 hagyományos csiszolókorong és 18 lamellás tárcsa fogyott. A következő hónapban, az új munkamegosztással, 100 keretre 69 vágókorong, 41 csiszolókorong és 29 lamellás tárcsa jutott. A lamellás tárcsák darabszáma tehát emelkedett, mégis csökkent az összes fajlagos költség, mert kiváltották a túlfinomításra és sorjátlanításra használt vastag csiszolókorongok egy részét.
A közvetlen fogyóanyagköltség 17 százalékkal mérséklődött munkadarabra vetítve. Az aktív utómunkálati idő további 11 százalékkal csökkent, mert kevesebb korongcserére volt szükség, és a kezelők gyorsabban érték el az elvárt felületi minőséget. Ezek az arányok nem tekinthetők minden üzemre érvényes ígéretnek. Függnek az acél minőségétől, a varrat geometriájától, a gépparktól, a kezelői gyakorlattól és az előírt felületminőségtől. A példa azonban jól mutatja, hogy a magas fogyás oka gyakran a nem megfelelő feladatelosztás.
A vágásnál a stabilitás többet ér a névleges darabárnál
A vágókorong kiválasztásánál a vastagság, a kötés, a szemcse és a megerősítés együtt befolyásolja a teljesítményt. Vékony falú zártszelvényhez vagy lemezhez a túl vastag korong felesleges anyagveszteséget és lassabb vágást okozhat. Ezzel szemben erősebb keresztmetszetnél, megszakított vágásnál vagy kevésbé stabil gépvezetésnél a túl vékony korong sérülékenyebb lehet.
A próbában a műhely a korábbi, vegyesen használt korongok helyett külön választotta a lemez- és profilvágási feladatokat. A kezelőknek azt is rögzítették, hogy oldalirányú terhelésre nem használhatják a vágókorongot. Ez alapvető munkabiztonsági szabály, de gazdasági hatása is van: az oldalirányban terhelt korong gyorsabban károsodik, és a törés kockázata miatt az egész művelet leállhat.
A csiszolásnál a szemcse és a nyomás együtt dolgozik
Vastag hegesztési varratok leépítésére a nagyobb anyagleválasztásra tervezett csiszolókorong indokolt. Intenzív üzemi használatnál a kerámiaszemcsés prémium megoldás magasabb beszerzési ára megtérülhet, ha egy korong hosszabb ideig tartja a vágóképességét. Közepes terhelésű, rendszeres munkára a cirkon-korund alapú professzionális termékvonal lehet a racionális választás. Alkalmi, kevésbé igényes feladatoknál a standard elektrokorund korong is megfelelő lehet, feltéve, hogy nem erre bízzák a legnagyobb anyagleválasztást.
A próba során a leglátványosabb változást nem kizárólag a termékváltás hozta, hanem az, hogy a kezelők megtanulták felismerni a túlzott nyomást. Ha a korong nem dolgozik, a nagyobb erő ritkán oldja meg a helyzetet. Gyakrabban túl finom szemcse, eltömődő felület, nem megfelelő fordulatszám vagy a feladathoz gyenge korong a valódi ok. A túlzott nyomás hőterhelést okoz, gyorsítja a kopást, és ronthatja a munkadarab felületét.
A méréshez elegendő egy egyszerű üzemi lap
Nem szükséges összetett informatikai rendszerrel kezdeni. Egy műszakvezetői nyilvántartás is használható, ha következetes. Munkacsaládonként rögzíthető a megmunkált darabszám, a kiadott korongok típusa és mennyisége, a korongcsere ideje, valamint az utómunka oka. Négy-hat hét alatt már kirajzolódnak azok a műveletek, ahol a fogyás eltér az átlagtól.
Érdemes külön jelölni azokat az eseteket, amikor a korong idő előtt sérül, amikor a kezelő más célra használja, vagy amikor a munkadarab felülete miatt rendkívüli anyagleválasztás szükséges. Ellenkező esetben egy egyszeri alapanyaghiba vagy hibás hegesztési paraméter félrevezető képet adhat a korong teljesítményéről.
A beszerzési oldalon a stabil azonosítás is lényeges. Az azonos méretű, de eltérő teljesítményű korongok keveredése megnehezíti a fogyási adatok értékelését. A cikkszám, a felhasználási terület és a teljesítményszint egyértelmű elkülönítése a raktárban éppúgy csökkenti a pazarlást, mint a megfelelő korong kiválasztása a gépen.
Mikor nem a korongcsere a megoldás?
Ha egy üzemnél hirtelen emelkedik a fogyás, először a gépek állapotát is ellenőrizni kell. A kopott védőburkolat, a hibás tengely, a nem megfelelő szorítókarima vagy az ingadozó fordulatszám egyaránt rontja a korong élettartamát. Ugyanez igaz a nem megfelelő tárolásra: a sérült, nedvességnek kitett vagy lejárt felhasználhatóságú terméket nem szabad üzemi használatra kiadni.
A munkabiztonsági előírások betartása ezért nem különálló adminisztrációs feladat. A megfelelő fordulatszámú gép, az ép korong, a védőburkolat és a személyi védőeszközök használata a költségkontroll része is. A tanúsított, ellenőrzött gyártású termékeknél a kiszámítható minőség segít abban, hogy a próbaeredmények ismételhetők legyenek. A NovoAbrasive 9 lépcsős minőségellenőrzése és MPA Hannover tanúsítással rendelkező termékköre ilyen üzemi összehasonlításokhoz ad stabil alapot.
A következő beszerzési döntésnél ne csak azt kérdezzék meg, mennyibe kerül egy korong. A hasznos kérdés az, hogy hány vágást, hány méter varratmegmunkálást és mennyi megszakításmentes munkát ad ugyanazért a költségért. Ebből lehet olyan próbarendelést és készletezési rendet kialakítani, amely a műhelyben is mérhetően javítja az eredményt.