
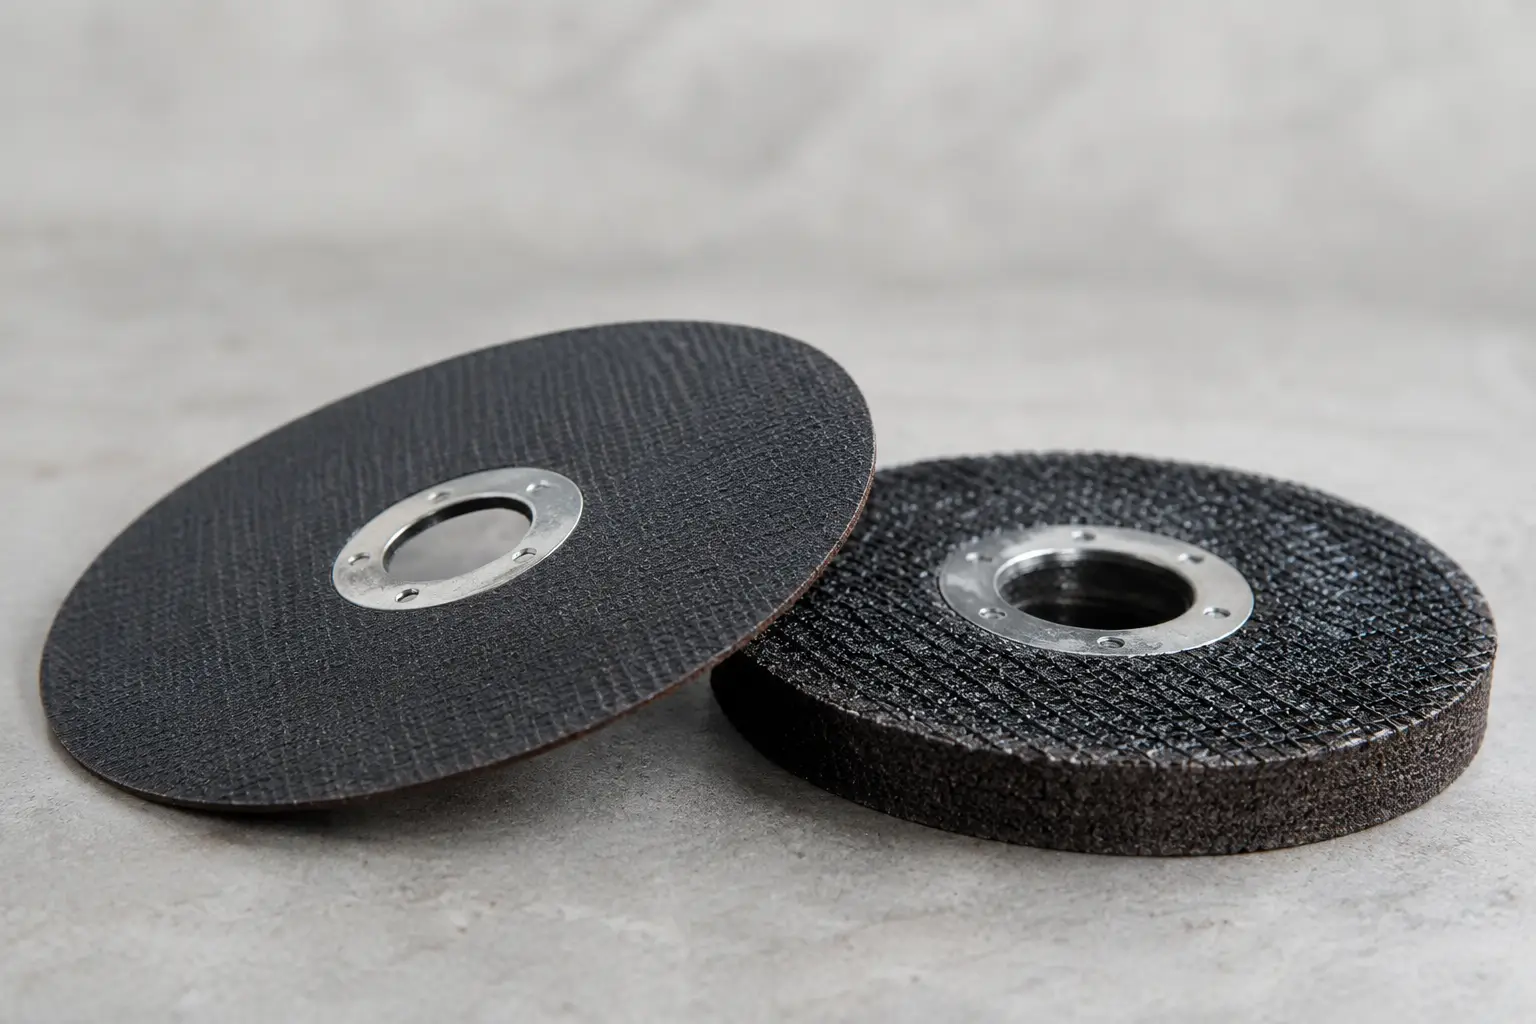
A vékony vagy vastag vágókorong kérdése nem ízlés dolga: közvetlenül befolyásolja a vágási időt, az anyagveszteséget, a korongfogyást és a munkabiztonságot. Egy lakatosüzemben, szerkezetgyártásban vagy karbantartási feladatnál nem az a jó választás, amelyik darabárban olcsóbb, hanem amelyik az adott műveletre vetítve a legalacsonyabb költséget és a legkiszámíthatóbb eredményt adja.
A döntéshez a korong vastagságán túl az alapanyag, a munkadarab keresztmetszete, a gép teljesítménye, az elvárt vágáskép és a napi felhasználási volumen is számít. A 1,0-1,6 mm-es vékony korongok és a 2,0-3,0 mm körüli vastagabb kivitelek más terhelési viszonyokra készülnek. Nem helyettesítik automatikusan egymást.
Mit változtat a vágókorong vastagsága?
A vágókorong a saját vastagságának megfelelő szélességű vágási rést hoz létre. Vékony koronggal kevesebb anyagot távolítunk el, ezért kisebb az ellenállás, gyorsabb lehet az előtolás, és kevesebb hő jut a munkadarabba. Ez különösen előnyös vékonyfalú zártszelvények, lemezek, csövek és rozsdamentes acél elemek darabolásakor.
A vastagabb korong nagyobb keresztmetszetű kötőanyaggal és szemcsetömeggel dolgozik. Jellemzően tovább bírja az olyan ismétlődő, nagy terhelésű munkákat, ahol a kezelő nem mindig tud ideálisan egyenes vágási vonalon haladni. Ugyanakkor több anyagot vág ki, több teljesítményt igényel, és a vágási sebesség rendszerint alacsonyabb.
A vastagság önmagában nem minőségi mutató. Egy jó minőségű, megfelelő szemcsével és megerősítéssel gyártott 1,0 mm-es korong sok esetben gyorsabb és gazdaságosabb lehet, mint egy gyenge minőségű 2,5 mm-es változat. A helyes összehasonlítás alapja ezért az egy vágásra, egy méterre vagy egy műszakra jutó teljes költség.
Mikor előnyös a vékony vágókorong?
A vékony, általában 1,0, 1,2 vagy 1,6 mm vastag vágókorong elsődleges feladata a gyors, pontos darabolás. Kisebb vágási résével csökkenti az anyagveszteséget, ami rozsdamentes acél, drágább ötvözött acél vagy sorozatban gyártott alkatrészek esetén mérhető megtakarítást jelenthet.
Vékonyfalú acélhoz és rozsdamenteshez
Lemezek, vékony csövek, korlát- és bútoripari profilok, valamint rozsdamentes szerelvények vágásakor a vékony korong előnye jól látható. Gyorsabban áthalad az anyagon, kisebb hőhatásövezetet hagyhat maga után, és megfelelő használat mellett tisztább vágott élt ad. Ez csökkentheti az utómunkát is.
Rozsdamentes acélhoz olyan INOX-minősítésű korongot kell választani, amely vas-, kén- és klórszennyezéstől mentes összetételű. Ennek hiányában a vágott felület korróziós kockázata nőhet. A korong címkéjén szereplő felhasználási jelölés, a maximális fordulatszám és a biztonsági szabvány nem adminisztratív részlet, hanem a megfelelő alkalmazás feltétele.
Sorozatvágáshoz és kisebb teljesítményű gépekhez
Ha sok azonos profil vagy cső vágása történik, a vékony korong rövidebb ciklusidőt adhat. Kis- és közepes teljesítményű sarokcsiszolóknál szintén kisebb terhelést jelent, ezért a gép könnyebben tartja az üzemi fordulatszámot. A kezelő kevesebb nyomással dolgozik, ami a vágás pontosságára és az ergonómiára is kedvezően hat.
Ennek azonban feltétele a fegyelmezett használat. A vékony korongot nem szabad oldalirányban terhelni, csavarni vagy beszorítani. Nem alkalmas csiszolásra, sorjázásra és hegesztési varratok oldalirányú megmunkálására, még akkor sem, ha a vágás után kéznél van. Ezekre a feladatokra csiszolókorong vagy lamellás tárcsa való.
Mikor indokolt a vastagabb vágókorong?
A 2,0 mm, 2,5 mm vagy 3,0 mm körüli vágókorongok akkor lehetnek célszerűek, ha a munkadarab vastagabb, a vágás kevésbé finom jellegű, vagy az üzemi körülmények nagyobb mechanikai igénybevételt jelentenek. Tipikus példa a tömör acélanyag, vastagfalú cső, nagyobb szelvény, bontási feladat vagy a helyszíni karbantartás, ahol a vágás pozíciója nem mindig ideális.
A vastagabb kivitel általában stabilabb érzetet ad a kezelőnek, és nagyobb tartalékot biztosít a hosszabb, folyamatos vágások során. Ez nem jelenti azt, hogy a korong oldalirányú csiszolásra használható. A vágókorong rendeltetése továbbra is a tengelyirányú vágás, a címkén feltüntetett használati korlátozások betartásával.
Nagy keresztmetszetű anyagnál a korong élettartama gyakran fontosabb, mint az első néhány másodpercben elérhető vágási sebesség. Ha a túl vékony korong gyorsan elkopik vagy gyakran megszorul, a korongcsere miatti állásidő és a selejt kockázata hamar felülírja a kedvezőbb darabárat.
A választást az anyag és a szemcse is meghatározza
Azonos vastagság mellett sem várható azonos teljesítmény minden korongtól. Acélhoz, rozsdamentes acélhoz, öntvényhez, alumíniumhoz vagy ásványi anyagokhoz eltérő szemcse-, kötőanyag- és szerkezeti megoldás szükséges. A rosszul megválasztott korong melegszik, lassan vág, elszínezheti a felületet, és a vártnál gyorsabban fogy.
Rendszeres ipari felhasználásnál érdemes teljesítményszint szerint is gondolkodni. Az elektrokorund alapú Standard megoldások általános acélipari és karbantartási munkákhoz adhatnak gazdaságos választást. A cirkon-korund szemcséjű Profi korongok intenzívebb munkaterhelésnél, míg a kerámiaszemcsés Extreme termékek nagy igénybevételű, folyamatos ipari alkalmazásokban indokoltak, ahol a vágási teljesítmény és a hosszabb élettartam csökkentheti az egységköltséget.
A beszerzésnél ezért nem elegendő annyit rögzíteni, hogy „125 mm-es fémvágó korong”. A specifikációban szerepeljen a méret, a furatátmérő, a vastagság, a vágandó anyag, a kívánt teljesítményszint és a gép maximális fordulatszáma. Ez a kereskedő számára is egyértelműbb ajánlatadást tesz lehetővé, a végfelhasználónál pedig mérsékli a hibás kiadás esélyét.
Biztonság: a korongvastagságtól független alapfeltétel
A vágókorong kiválasztása mindig a géphez igazodik. A korong megengedett maximális fordulatszámának el kell érnie vagy meg kell haladnia a sarokcsiszoló üresjárati fordulatszámát. A sérült, nedvességet kapott, leesett vagy lejárt tárolási idejű korongot nem szabad használatba venni.
A helyes felszereléshez tiszta szorítófelületek, ép védőburkolat és megfelelő rögzítőkarima szükséges. Indítás után rövid próbaüzem segít felismerni az esetleges rendellenes vibrációt. Vágás közben a kezelőnek úgy kell állnia, hogy egy esetleges korongtörés esetén ne a forgási síkban tartózkodjon, és kötelező a megfelelő szem-, arc-, kéz- és hallásvédelem.
A minőség dokumentálhatósága B2B beszerzésben különösen lényeges. A tanúsított gyártási háttér, a következetes minőségellenőrzés és az MPA Hannover tanúsítás olyan szempontok, amelyek csökkentik a változó teljesítményből eredő reklamációk és üzemi kockázatok esélyét. A NovoAbrasive portfóliójában a termékválasztás nemcsak vastagság, hanem alkalmazás és teljesítményszint szerint is kialakítható.
Hogyan érdemes készletet tervezni?
A viszonteladói és üzemi készletben általában nem célszerű kizárólag egyetlen korongvastagságot tartani. A gyorsan forgó választékban helye van a vékony, univerzális acél- és INOX-vágó korongoknak, de szükség lehet vastagabb kivitelekre is a nagyobb szelvényekhez és a nehezebb helyszíni munkákhoz. A tényleges arányt az előző időszak felhasználása, a tipikus anyagméretek és a vevői munkafolyamatok alapján lehet jól meghatározni.
Nagyobb volumen vagy saját márkás program esetén a stabil specifikáció, az egységes csomagolás és a tervezhető utánpótlás legalább olyan lényeges, mint maga a korong ára. A jól beállított választék akkor dolgozik a vállalkozás eredményességéért, ha a felhasználó minden műszakban a feladathoz illő korongot kapja meg, a beszerzés pedig nem kényszerül sürgős, bizonytalan minőségű pótlásra.
A helyes döntés tehát nem az, hogy a vékony vagy a vastag vágókorong „jobb”. A jó döntés az, ha a korong vastagsága, szemcséje és teljesítményszintje illeszkedik a vágandó anyaghoz, a géphez és az elvárt darabszámhoz. Egy konkrét felhasználásra összeállított specifikáció vagy egyedi ajánlat ebben gyorsan tisztázza, melyik megoldás ad valóban kedvezőbb vágásonkénti költséget.