
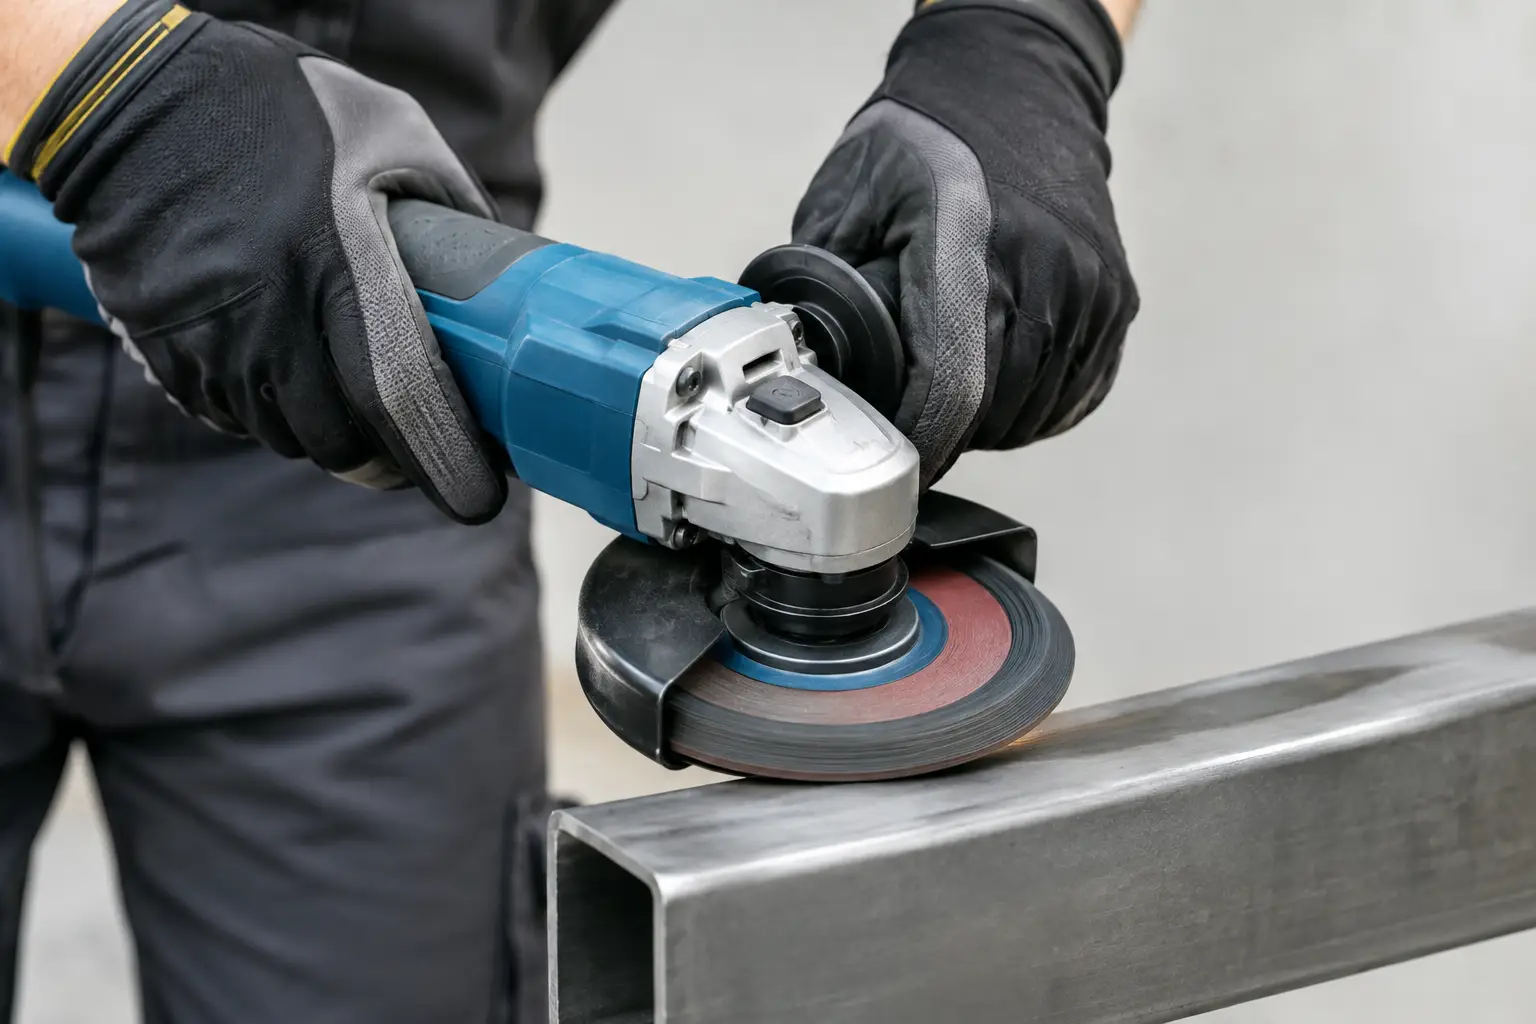
A csiszolókorong vibráció megszüntetése munkában nem kényelmi kérdés. A rázkódó sarokcsiszoló vagy helyhez kötött köszörűgép gyorsabban kifárasztja a kezelőt, rontja a felületminőséget, túlterheli a gép csapágyait, és növeli a korongsérülés kockázatát. Egy fémipari vagy karbantartó üzemben ez közvetlenül selejtben, hosszabb ciklusidőben és váratlan állásidőben jelenik meg.
A hiba oka ritkán maga a korong önmagában. A vibráció többnyire a szerszám, a befogás, a fogyóanyag állapota és a megmunkálási módszer együtteséből alakul ki. Emiatt a megoldásnak is következetes ellenőrzési sorrendre kell épülnie: először a biztonság, majd a gép és a rögzítés, végül a korong és a technológiai paraméterek vizsgálata következik.
Először különítse el a vibráció típusát
Nem azonos hibára utal, ha a gép már üresjáratban is ráz, vagy ha a rezgés csak akkor jelentkezik, amikor a korong anyagba ér. Az üresjárati vibráció jellemzően tengelyütésre, sérült vagy szennyezett befogófelületre, hibás alátéttárcsára, kopott csapágyra vagy rosszul központosított korongra vezethető vissza. Ilyenkor a fogyóanyag cseréje önmagában nem feltétlenül oldja meg a problémát.
Ha a vibráció kizárólag terhelés alatt jelentkezik, az ok lehet a túl nagy előtoló erő, a helytelen munkaszög, a nem megfelelő szemcse- vagy kötéstípus, illetve a munkadarab elégtelen rögzítése. Vékony lemez vágásakor például maga az anyag is berezeghet. Hegesztési varrat síkba csiszolásánál pedig a túl agresszív nyomás és a korong élének ismételt beakasztása kelthet lüktető terhelést.
A kezelői visszajelzés ilyenkor értékes diagnosztikai adat. Egyenletes, fordulatszámfüggő rezgés inkább forgó alkatrészhez kapcsolódó hibát jelez. A szakaszos ütés gyakran a korong peremsérülésére, egyenetlen kopására vagy a munkadarab instabil befogására utal.
Biztonságos leállítás és szemrevételezés
A vibráló gépet nem szabad azzal az indokkal tovább használni, hogy „még elvágja”. Állítsa le a munkát, áramtalanítsa az elektromos szerszámot, akkumulátoros gépnél vegye ki az akkumulátort, majd várja meg, amíg a tengely teljesen megáll. Csak ezután kezdődjön az ellenőrzés.
A korongon keresni kell a repedést, lepattanást, peremtörést, nedvesség vagy olaj okozta szennyeződést és a rendellenes, kúpos kopást. A sérült, leesett, ütődött vagy nem megfelelően tárolt kötött korongot ki kell vonni a használatból. Nem javítható, nem „kiegyenesíthető”, és nem szabad tovább használni kisebb peremsérülés esetén sem, ha a korong szerkezeti épsége kérdéses.
A címkén szereplő legnagyobb megengedett fordulatszámnak mindig legalább el kell érnie a gép adattábláján feltüntetett üresjárati fordulatszámát. Átmérőben, furatméretben vagy felhasználási módban eltérő korong felszerelése nem megengedett. A vágókorongot nem szabad oldalirányú csiszolásra használni, mert ez az egyik leggyakoribb oka a rendellenes terhelésnek és a törésnek.
A csiszolókorong-vibráció megszüntetése a befogásnál kezdődik
A hibakeresés következő pontja a befogórendszer. Vegye le a korongot, és tisztítsa meg a tengelyt, a belső és külső leszorító karimát, valamint a korong felfekvő felületét. Egy apró fémforgács, megszáradt csiszolat vagy festékmaradvány is elegendő ahhoz, hogy a korong ne síkban feküdjön fel.
Ellenőrizni kell, hogy a karimák nem deformáltak, nem koptak-e egyoldalasan, és méretük megfelel-e az alkalmazott korongnak. A sérült leszorító anya, a hiányzó vagy elhasználódott központosító elem szintén excentricitást okozhat. A korongot a gyártó által előírt rögzítőelemekkel kell felszerelni, nem pedig különböző gépekből származó, véletlenszerűen illeszkedő alkatrészekkel.
A túlzott meghúzás sem jó megoldás. A leszorító anyát a gyártói előírás szerint, megfelelő szerszámmal kell meghúzni. A túlhúzás feszültséget vihet a korongtestbe, különösen vékony vágókorongoknál. A laza rögzítés ezzel szemben megcsúszást és ütést okozhat. A helyes rögzítés célja a sík, központos és stabil befogás, nem a maximális szorítóerő.
Korongcsere után a gépet védőburkolattal, biztonságos testhelyzetből rövid ideig üresjáratban kell próbafuttatni. Ha a vibráció ekkor is fennáll, a korong levétele után ismételje meg a próbát. Amennyiben korong nélkül is észlelhető rendellenes rezgés vagy hang, a gépet szervizvizsgálatra kell küldeni.
A gép állapota gyakran rejtett költségtényező
A rendszeresen használt sarokcsiszolóknál a csapágykopás, a görbült tengely vagy a sérült hajtómű fokozatosan alakul ki. Sok üzem csak akkor reagál, amikor a gép már látványosan melegszik, zajos vagy a korongok élettartama feltűnően rövidül. Pedig a korai vibrációs tünetek alapján tervezhető karbantartás szervezhető, ami olcsóbb, mint a sürgős javítás vagy egy munkahelyi incidens.
A beszerzésnek ezért nemcsak a korong egységárát érdemes figyelnie. Ha egy gépparkban ugyanazon munkafeladathoz azonos, dokumentált műszaki paraméterű korongokat használnak, könnyebb felismerni, ha a probléma valójában a géphez kötődik. A vegyes eredetű, eltérő vastagságú vagy eltérő keménységű fogyóanyagok elfedhetik a hibajelenséget, és megnehezítik a műszakvezetői elemzést.
Korongválasztás: az anyag és a feladat együtt dönt
A vibráció nem minden esetben hibás korong következménye, de a helytelenül kiválasztott termék felerősítheti. Rozsdamentes acélhoz olyan, vas-, kén- és klórszennyezéstől mentes kivitel szükséges, amely a hőterhelést és a kívánt felületi minőséget is kezeli. Szerkezeti acélhoz, erős varrateltávolításhoz vagy sorjázáshoz más szemcsetípus és korongszerkezet lehet gazdaságos.
Nagy anyagleválasztásnál a kerámiaszemcsés, intenzív használatra fejlesztett korong hosszabb élettartamot és magasabb vágási teljesítményt adhat, de nem minden alkalmi feladatra ez a leggazdaságosabb választás. Általános fémipari munkákhoz a cirkon-korund alapú professzionális termékek jó egyensúlyt teremthetnek teljesítmény és költség között. Kevésbé intenzív, standard feladatoknál az elektrokorund megoldás is megfelelő lehet, ha a gép, az anyag és a terhelés illeszkedik hozzá.
A vastagság és az átmérő megválasztása is számít. A vékony vágókorong gyors, kis anyagveszteségű vágást tesz lehetővé, ugyanakkor érzékenyebb a csavaró és oldalirányú terhelésre. A vastagabb köszörűkorong stabilabb anyagleválasztásra alkalmas, de nagyobb teljesítményigényt és hőbevitelt jelenthet. Lamellás tárcsánál a hordozó merevsége, a lamellák sűrűsége és a szemcseméret befolyásolja, mennyire lesz egyenletes a futás és a felület.
A munkamódszerrel sok vibráció megelőzhető
Még hibátlan gép és megfelelő korong mellett is kialakulhat rázkódás, ha a kezelő túl nagy nyomással dolgozik. A csiszolóanyagnak dolgoznia kell: az agresszív rányomás nem feltétlenül gyorsítja az anyagleválasztást, viszont túlmelegedést, egyenetlen kopást és kifáradást okozhat. A korongot egyenletes mozdulattal, a feladathoz ajánlott munkaszögben kell vezetni.
A munkadarab rögzítése legalább ilyen lényeges. Hosszú zártszelvény, vékony lemez vagy könnyű szerkezet vágásakor a rezgés gyakran nem a szerszámból, hanem az anyag saját mozgásából ered. Megfelelő számú rögzítési ponttal, alátámasztással és a vágási vonal megválasztásával ez csökkenthető. A munkadarab leeső részét is alá kell támasztani, hogy a vágat záródása ne szorítsa meg a korongot.
A vállalati gyakorlatban érdemes rövid hibajegyzéket vezetni: melyik gépen, melyik korongtípusnál, milyen anyagon és milyen műveletnél jelentkezett vibráció. Néhány hét alatt láthatóvá válik, hogy elszigetelt kezelési hibáról, adott géptípus karbantartási problémájáról vagy nem megfelelően specifikált fogyóanyagról van-e szó.
Beszerzési szempont: állandó minőség, visszakövethető teljesítmény
A rendszeres fogyóanyag-beszerzésnél a stabil specifikáció biztonsági és gazdasági előny is. Az ellenőrzött gyártási háttérrel, tanúsított termékkörrel és következetes minőségellenőrzéssel rendelkező beszállító segít abban, hogy a telephelyek azonos teljesítményű korongokkal dolgozzanak. A NovoAbrasive három teljesítményszintre épített választéka ezért a feladat intenzitásához, az anyaghoz és a várt fajlagos költséghez is illeszthető.
Viszonteladóknál és saját márkás programoknál különösen fontos, hogy a csomagolás, címkézés és műszaki specifikáció egyértelmű legyen. A 5 000 darabos minimumtól elérhető private label gyártásnál a jól meghatározott termékspecifikáció csökkenti annak esélyét, hogy a végfelhasználó nem megfelelő korongot válasszon ugyanarra a gépre vagy műveletre.
Ha a vibráció visszatérő jelenség, ne csak új korongot rendeljen. Rögzítse a gép típusát, a fordulatszámot, a korong méretét, az anyagminőséget és a hiba jelentkezésének körülményeit. Ezekkel az adatokkal a műszaki és beszerzési döntés gyorsabban eljut a valódi okhoz, és a következő műszak már kiszámíthatóbban dolgozhat.