
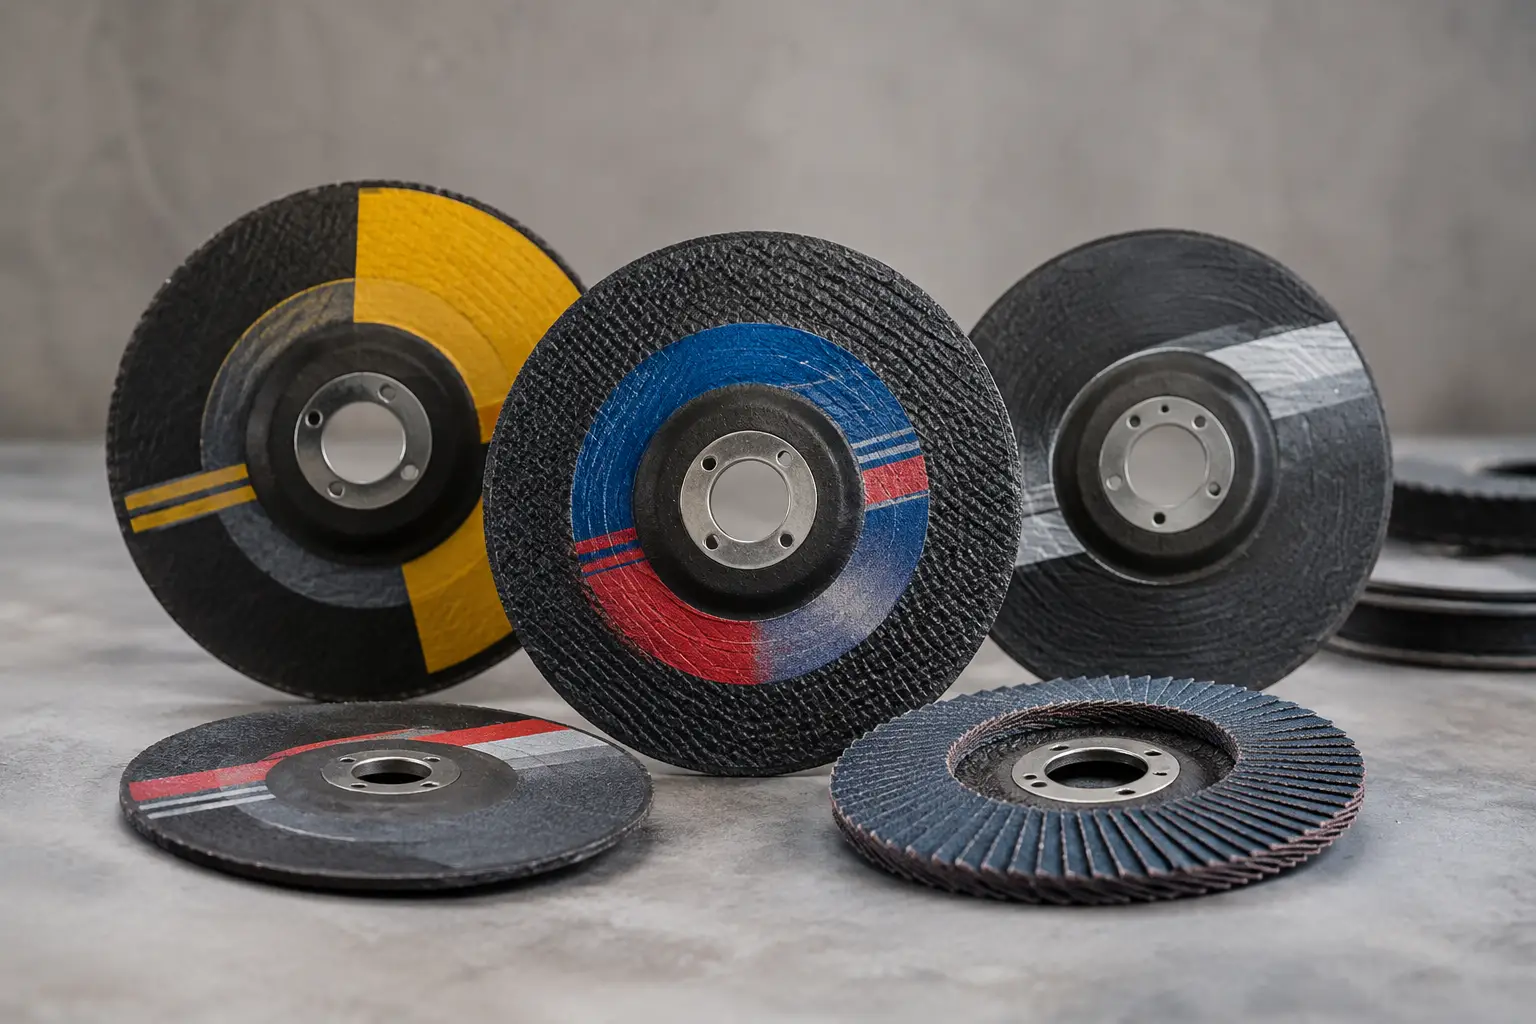
Egy 125 mm-es vágótárcsa beszerzési ára könnyen összevethető. Az már kevésbé látszik első pillantásra, hogy ugyanazon az acélanyagon hány vágást teljesít, mennyire tartja a vágási sebességét, mennyi utómunkát hagy maga után, és milyen biztonsággal érhető el újra a következő rendelésnél. A vágótárcsa márkák objektív összehasonlítása ezért nem logókról vagy darabárakról szól, hanem azonos munkafeladatra vetített, mérhető eredményekről.
A kereskedőnek olyan választék kell, amelyet magabiztosan ajánlhat. A vállalati felhasználónak pedig olyan fogyóanyag, amely nem lassítja a gyártást, nem növeli feleslegesen a selejtet, és nem okoz ellátási kockázatot. E két szempont csak akkor találkozik, ha a tárcsákat azonos műszaki feltételek mellett, teljes költségük alapján értékelik.
Mitől objektív a vágótárcsa-márkák összehasonlítása?
A korrekt összehasonlítás alapja, hogy azonos kategóriájú termékek kerüljenek egymás mellé. Nem reális egy 125 x 1,0 mm-es, rozsdamentes acélhoz ajánlott vékony vágótárcsát egy általános, 2,5 mm-es acélvágó koronggal összevetni. Eltérő a feladatuk, az anyagleválasztásuk, a hőterhelésük és az elvárt élettartamuk is.
Először rögzíteni kell a munkadarab anyagát és keresztmetszetét, a gép teljesítményét, a tárcsa átmérőjét és vastagságát, valamint az alkalmazás intenzitását. Más eredményt ad egy lakatosműhely alkalmi zártszelvény-vágása, mint egy műszakos gyártásban végzett sorozatmunka. Az objektivitás nem azt jelenti, hogy minden felhasználónak ugyanaz a márka lesz a legjobb, hanem azt, hogy az adott feladatra azonos szempontok alapján születik döntés.
A három legfontosabb mutató a vágások száma, az egy vágásra jutó idő és az egy elkészült vágás költsége. Ezeket érdemes kiegészíteni a kezelhetőséggel, a sorjaképződéssel, a tárcsa kopási karakterével és az ellátás megbízhatóságával.
A műszaki felépítés többet mond, mint a csomagolás
A vágótárcsa teljesítményét elsősorban a szemcse típusa, a kötés minősége, az erősítő háló szerkezete és a gyártási egyenletesség határozza meg. Az alumínium-oxid vagy elektrokorund alapú tárcsák általános acélmegmunkálásra költséghatékony megoldást adhatnak. Rendszeresebb, nagyobb terhelésű használatnál a cirkon-korund szemcse jellemzően magasabb anyagleválasztási teljesítményt és hosszabb élettartamot kínálhat.
Az intenzív ipari vágásnál a kerámiaszemcsés konstrukció kerül előtérbe. Ez nem minden feladatnál indokolt, mert a belépési ára magasabb lehet. Ha azonban a munkafolyamatot a lassú vágás, a gyakori tárcsacsere vagy a gépidő korlátozza, a nagyobb fajlagos teljesítmény könnyen megtérülhet.
A szemcse önmagában még nem döntő. A kötésnek úgy kell megtartania a szemcséket, hogy azok a megfelelő pillanatban törjenek ki, és új, éles vágóélek lépjenek munkába. Túl kemény kötésnél a tárcsa elfényesedhet és lassulhat. Túl lágy kötésnél gyorsan fogyhat. Ezért ugyanaz a névleges szemcsetípus két gyártónál vagy két termékvonalon belül is eltérő viselkedést mutathat.
Vékony vagy vastag vágótárcsa?
A vékony, jellemzően 1,0-1,6 mm-es tárcsák gyorsabb, kisebb anyagveszteséggel járó vágást tesznek lehetővé, különösen rozsdamentes acél csövek, lemezek és profilok esetén. Cserébe érzékenyebbek az oldalirányú terhelésre, ezért a gépvezetés és a munkadarab befogása nagyobb fegyelmet igényel.
A vastagabb tárcsák stabilabb érzetet adhatnak és jobban tolerálják a kevésbé ideális üzemi körülményeket, de nagyobb a vágási rés, több energiát igényelnek, és a ciklusidő is hosszabb lehet. A jó márka-összehasonlítás ezért mindig azonos vastagságú, azonos átmérőjű és azonos célanyaghoz fejlesztett termékekkel dolgozik.
A biztonság nem külön értékelési sor
Ipari felhasználásnál a biztonsági megfelelőség nem választható el a teljesítménytől. A tárcsa címkéjén ellenőrizni kell a méretet, a maximális fordulatszámot, a felhasználási jelöléseket, a lejárati információt és a vonatkozó szabványjelöléseket. A gyantakötésű vágótárcsák esetében az EN 12413 szerinti megfelelőség alapvető tájékozódási pont, míg az MPA Hannover tanúsítása független ellenőrzési hátteret jelenthet.
A sértetlen tárcsa, a megfelelő védőburkolat, a helyes fogás és az előírt egyéni védőeszköz ugyanúgy szükséges, mint a minőségi termék. Nem elfogadható az a gyakorlat, amikor egy vágótárcsát oldalcsiszolásra használnak, vagy a névleges fordulatszámát meghaladó gépre szerelnek. Egy ilyen hiba nemcsak a tárcsa élettartamát rontja, hanem közvetlen munkabiztonsági kockázatot jelent.
Beszerzési oldalról az is érték, ha a gyártó dokumentált minőségbiztosítással dolgozik. A következetes gyártás csökkenti annak esélyét, hogy egy korábban bevált cikkszám következő szállítmánya eltérő vágási élményt vagy kopást hozzon.
Darabár helyett egységköltség
Egy olcsóbb tárcsa akkor valóban gazdaságos, ha a vágási teljesítménye is arányban áll az árával. Ha kétszer annyi korong fogy, gyakoribb a csere, és a kezelő többet vár a vágásra, a beszerzési megtakarítás gyorsan eltűnhet. A teljes költséghez hozzá kell adni a munkaidőt, a gépállás lehetőségét, a tárcsacsere idejét és adott esetben az utómunkát is.
Érdemes a próbát egyszerű, ismételhető formában elvégezni. Azonos géppel, azonos fordulatszámon, azonos anyagminőségű és falvastagságú munkadarabon mérjék a vágási időt, számolják a teljes vágások darabszámát, majd rögzítsék a tárcsa fogyását. A tesztet ne egyetlen darabbal zárják le: a szórás, a kezelői technika és az anyagváltozás torzíthatja az eredményt.
A döntéshez használható egyszerű képlet: a tárcsa nettó ára osztva a teljesített vágások számával, majd ehhez hozzáadva az egy vágásra jutó munkaidő költségét. Ez különösen hasznos akkor, ha a prémium termékvonal és a standard megoldás között kell választani. Nem ritka, hogy az alkalmi munkára a standard korong adja a racionális választ, míg a folyamatos termelésben a professzionális vagy prémium tárcsa lesz kedvezőbb.
A márkaértékelésben az ellátás is teljesítmény
A vágótárcsa fogyóanyag. Ha egy bevált termék nem kapható akkor, amikor a műhelynek szüksége van rá, a laboreredmény önmagában keveset ér. A kereskedelmi döntésnél ezért vizsgálni kell a raktárkészletet, a cikkszámok folytonosságát, a szállítási időt és a nagyobb volumenek kezelhetőségét is.
A viszonteladóknál külön szempont a portfólió logikája. A három teljesítményszintre épített választék – standard elektrokorund, professzionális cirkon-korund és intenzív felhasználásra szánt kerámiaszemcsés kivitel – érthető ajánlási rendszert ad az értékesítéshez. A vevő nem egyetlen, mindenre ígért tárcsát kap, hanem a munkaterheléséhez és költségszintjéhez igazítható alternatívát.
A NovoAbrasive esetében a 30 millió darabos éves kapacitás, a 9 lépcsős minőségellenőrzés, valamint az olasz Maternini és ABRAPRESS gyártóberendezések olyan tényezők, amelyek a műszaki termék mellett az ellátási háttér értékelését is segítik. Saját márkás programnál a stabil specifikáció, az egységes címkézés és az előre tervezhető utánpótlás még nagyobb jelentőséget kap.
Így lesz a tesztből beszerzési döntés
A vágótárcsák összevetését ne egyetlen győztes kihirdetésére használják. Készítsenek feladatalapú minősítést: melyik termék a legjobb vékonyfalú rozsdamentes anyaghoz, melyik az általános szerkezeti acélhoz, és melyik bírja a legnagyobb napi terhelést. Ezzel a kereskedő szakmai ajánlást tud adni, a felhasználó pedig elkerüli, hogy a szükségesnél drágább vagy éppen túl gyenge tárcsát válasszon.
A jó döntés végén nem a legalacsonyabb darabár, hanem a kiszámítható vágási eredmény, a dokumentált biztonság és a rendelkezésre álló készlet marad. Ezek alapján érdemes mintatesztet, árszintet és rendszeres ellátási feltételeket kérni arra a néhány cikkszámra, amely valóban meghatározza a napi munkát.