
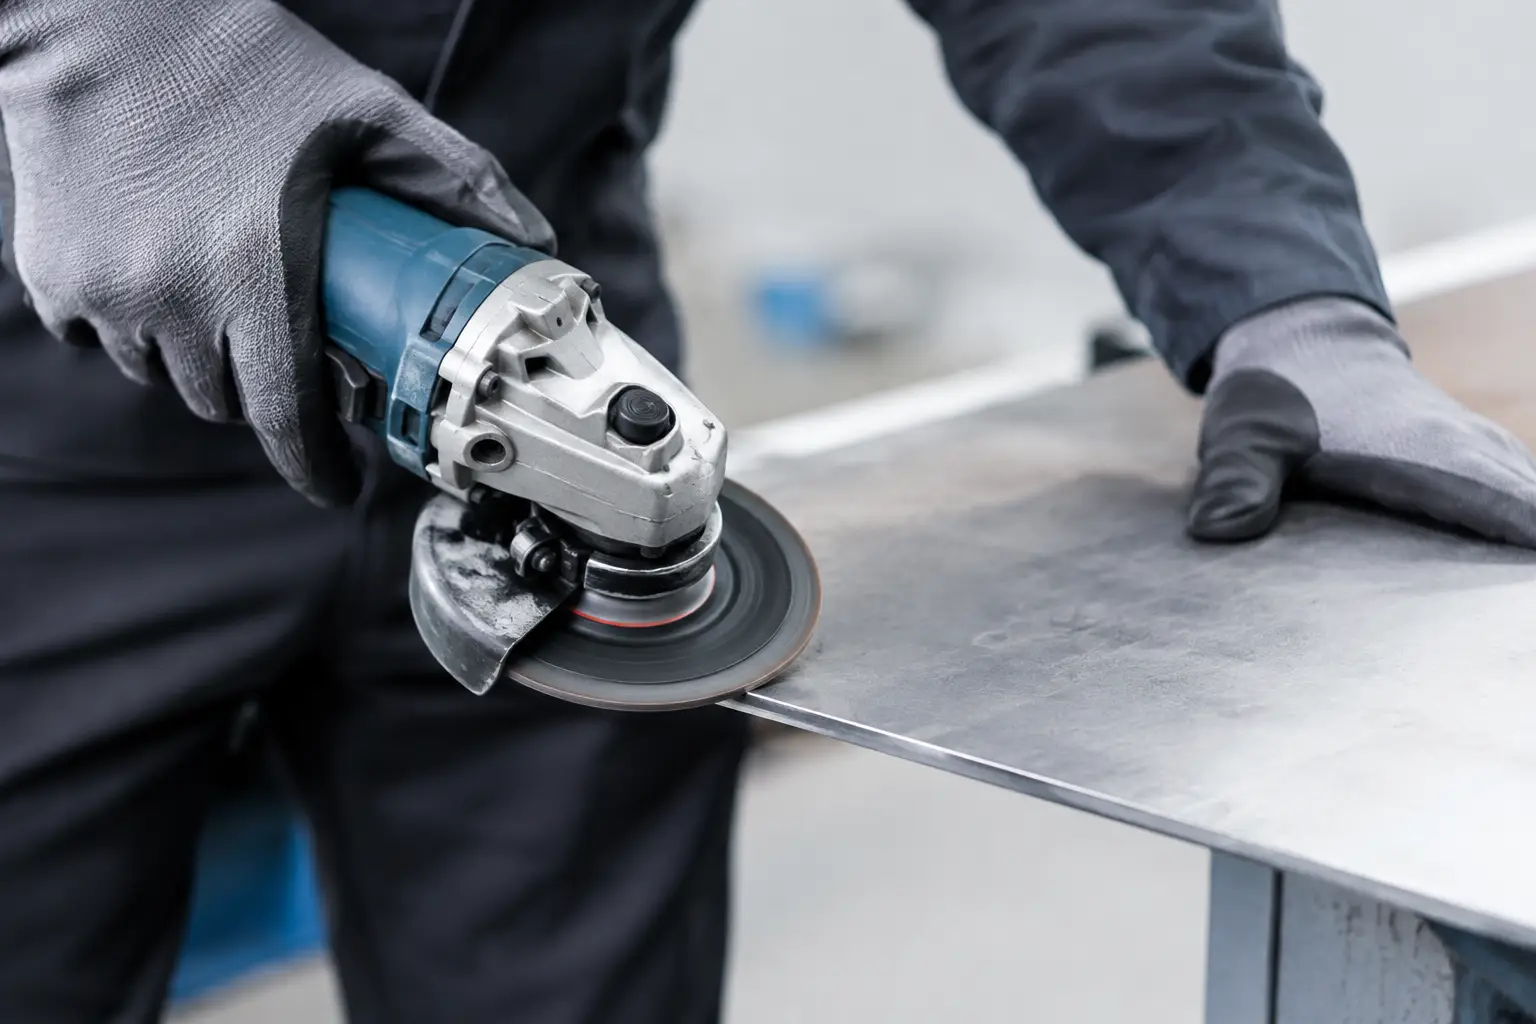
A sorjás lemezél nem egyszerűen esztétikai hiba. Megnehezíti az összeállítást, sérülésveszélyt teremt, rontja a hegesztési és festési előkészítést, valamint utómunkára kötelezi az operátort. A vágási sorja csökkentése acéllemezen ezért közvetlen termelékenységi kérdés: a cél nem pusztán a tisztább vágáskép, hanem a kiszámítható darabminőség és az alacsonyabb egységköltség.
A jó eredményhez a vágókorong, a gép, a rögzítés és a kezelői gyakorlat együttese számít. Egy prémium korong sem tud tiszta élt készíteni instabil munkadarabon vagy túl nagy oldalirányú terhelés mellett. Ugyanakkor a megfelelő fogyóanyaggal sok esetben már a vágás pillanatában érdemben csökkenthető a későbbi sorjátlanítás ideje.
Miért keletkezik sorja acéllemez vágásakor?
Sarokcsiszolós vágásnál a korong nem forgácsoló szerszámként, hanem nagy sebességű koptató elemként választja le az anyagot. A vágat alsó oldalán a hő, az anyag képlékeny alakváltozása és a nem megfelelő anyagleválasztás együtt alakítja ki a sorját. Vékony lemeznél ez gyakran felhajló, éles peremként jelenik meg, vastagabb acélnál inkább durvább, részben visszaolvadt anyagmaradványként.
A jelenség mértékét több tényező befolyásolja. A túl vastag vagy elkopott korong szélesebb vágási rést és nagyobb hőterhelést okoz. A nem megfelelő előtolásnál a korong dörzsölni kezd, nem vág hatékonyan. Ha a lemez rezeg, a vágat iránya sem marad stabil, a korong pedig ismétlődően nekifut az élnek. Rozsdás, festett vagy erősen szennyezett felület esetén a vágáskép szintén romolhat.
Nem minden sorja szüntethető meg teljesen közvetlenül a vágással. A reális cél a minimális, gyorsan és biztonságosan eltávolítható sorja. Ez különösen fontos sorozatgyártásban, lakatosüzemekben és karbantartási munkáknál, ahol a néhány másodperces darabonkénti többletidő jelentős költséggé áll össze.
Vágási sorja csökkentése acéllemezen: 7 gyakorlati lépés
1. A lemezhez illő vágókoronggal kezdjen
Acéllemezhez vékony, kifejezetten fémvágásra fejlesztett vágókorong adja a legjobb kiindulást. A 1,0-1,6 mm körüli korongok jellemzően kisebb anyagveszteséggel, alacsonyabb hőbevitellel és tisztább vágatéllel dolgoznak, mint a vastagabb változatok. Ez azonban nem jelenti azt, hogy minden feladatra a legvékonyabb korong a helyes választás.
Nagyobb lemezvastagságnál, megszakított vágásnál vagy kevésbé stabil munkakörnyezetben egy erősebb korong tartósabb és kezelhetőbb lehet. Ilyenkor a korong merevsége és üzembiztonsága fontosabb lehet, mint az elméleti legkisebb sorja. A beszerzésnél ezért a lemez anyagminőségét, vastagságát, a gép teljesítményét és a vágások ismétlődését együtt kell értékelni.
2. Ellenőrizze a fordulatszámot és a korong állapotát
A korong megengedett maximális fordulatszámának meg kell haladnia a használt sarokcsiszoló üresjárati fordulatszámát. Ez alapvető munkabiztonsági feltétel, de a vágáskép szempontjából is lényeges. Alacsony tényleges kerületi sebességnél a korong hajlamosabb a dörzsölésre, a túlterhelt korong pedig gyorsabban veszít a vágóképességéből.
A kopott, nedvességet kapott, sérült vagy ütött korongot nem szabad tovább használni. Ha a kezelő egyre erősebben nyomja a gépet ugyanazon az anyagon, az rendszerint nem kezelői erőhiányt, hanem korongproblémát jelez. A vágókorong cseréje ilyenkor kevesebbe kerül, mint a lassú munka, a túlmelegedett él és a megnövekedett sorjátlanítási idő.
3. Rögzítse a lemezt a vágási vonal közelében
A lemez berezgése az egyik leggyakoribb oka a szabálytalan élnek. A munkadarabot úgy kell alátámasztani és leszorítani, hogy a leválasztandó rész a vágás végén se zárjon rá a korongra. A szorításokat célszerű a vágási vonalhoz közel elhelyezni, miközben a korong számára elegendő szabad kifutást kell hagyni.
Nagy táblalemeznél a teljes felület alátámasztása különösen indokolt. A lelógó lemez saját súlya már a vágás közben feszültséget hozhat létre, amely megfogja a korongot vagy letöri az élt. Egy stabil vágóasztal és megfelelő leszorítás gyakran többet javít a minőségen, mint a korongmárka cseréje.
4. Dolgozzon egyenes, egyenletes előtolással
A korongot ne kényszerítse oldalirányba, és ne próbálja hintáztató mozdulatokkal gyorsítani a vágást. A vágókorong erre a terhelésre nem készült: a tárcsa felmelegedhet, deformálódhat, a vágat kiszélesedhet, és nő a törés kockázata. A cél az, hogy a korong saját vágóképessége dolgozzon.
A megfelelő előtolás anyag- és gépfüggő. Ha szikraözön mellett a haladás csekély, a korong inkább dörzsöl. Ha a fordulatszám érezhetően beesik vagy a gép rángat, az előtolás túl agresszív. A jó beállításnál a gép stabilan fut, a vágat vonala tartható, és a leválasztott él nem színeződik el túlzottan.
5. Kerülje a felesleges hőbevitelt
A túlmelegedés nemcsak elszíneződést, hanem vastagabb sorját és nehezebb utómunkát is okozhat. Rozsdamentes acélnál ez fokozottan érzékeny kérdés, mert a hőhatás és a felületi szennyeződés korróziós problémákat is előkészíthet. Rozsdamentes anyaghoz kizárólag erre alkalmas, vas-, kén- és klórszennyezéstől mentes fogyóanyagot célszerű választani.
Hosszú vágásoknál a folyamatos erőltetés helyett hasznos lehet a munkaritmus tudatos szabályozása. A túlmelegedő korongot nem kell azonnal lecserélni, de terhelés nélkül hagyni kell visszahűlni. Vízzel történő hűtés sarokcsiszolós kézi vágás közben nem általános megoldás, mert a villamos biztonságot, a korong állapotát és a munkaterület tisztaságát is kedvezőtlenül befolyásolhatja.
6. A maradék sorját célzottan távolítsa el
A vágás után visszamaradó finom sorját nem ugyanazzal a vágókoronggal érdemes eltüntetni. Ennek erőltetése oldalirányú terhelést jelent, és a korong sérüléséhez vezethet. Kis élletöréshez lamellás tárcsa, szálcsiszoló tárcsa vagy a darab geometriájához illesztett kézi csiszolóanyag lehet célszerű.
A választás a kívánt felülettől függ. Ha csak a kézsérülést okozó élt kell megszüntetni, elegendő lehet egy gyors, finom művelet. Festés, porfestés vagy tömítőanyag felhordása előtt viszont egységesebb élkialakítás szükséges. Hegesztésre előkészített alkatrésznél a sorja eltávolítása mellett a vágási salakot és az esetleges bevonatmaradványokat is kezelni kell.
7. Mérje a teljes költséget, ne csak a korong árát
Az olcsóbb korong beszerzési ára önmagában nem jelent alacsonyabb költséget. Ha lassabban vág, több darab fogy belőle, vagy minden vágás után hosszabb utómunka kell, a tényleges darabköltség kedvezőtlen lesz. A helyes összehasonlítás alapja a vágási idő, a korongfogyás, a selejt, az utómunkára fordított idő és a munkabiztonsági kockázat együttese.
Rendszeres felhasználásnál érdemes azonos lemezen, azonos géppel és azonos kezelői feltételekkel próbadarabokat készíteni. Így láthatóvá válik, hogy a Standard, Profi vagy intenzív igénybevételre való prémium teljesítményszint közül melyik adja a jobb eredményt. A NovoAbrasive ilyen döntéseknél a feladathoz igazított választékot és dokumentált, ellenőrzött gyártási hátteret kínál a B2B beszerzéshez.
Mikor nem a korong a fő probléma?
Ha a sorja minden korongtípussal hasonlóan erős, először a munkafolyamatot kell megvizsgálni. Gyakori ok a tengelyjátékos vagy alacsony teljesítményű gép, a hibás védőburkolat-beállítás miatti rossz munkapozíció, az elégtelen leszorítás vagy a túl hosszú, támasztás nélküli lemezrész. Ugyancsak gyanús, ha a korong rendellenesen gyorsan kopik, a vágat ívelt, vagy rendszeresen elszíneződik az él.
A minőség fenntarthatóságához a kezelői gyakorlatot is szabványosítani kell. Egy rövid belső előírás a korongválasztásról, a rögzítési pontról, az előtolásról és az elfogadható élminőségről csökkenti a műszakok közötti eltéréseket. Viszonteladói oldalon ugyanez segít abban, hogy a vevő ne csak terméket, hanem a feladathoz illeszthető megoldást kapjon.
A tiszta lemezél a vágásnál kezdődik, nem a sorjátlanító állomáson. Ha a korong, a gép és a munkadarab-rögzítés egy rendszerként működik, az utómunka rövidebbé, a teljesítés pedig kiszámíthatóbbá válik.