
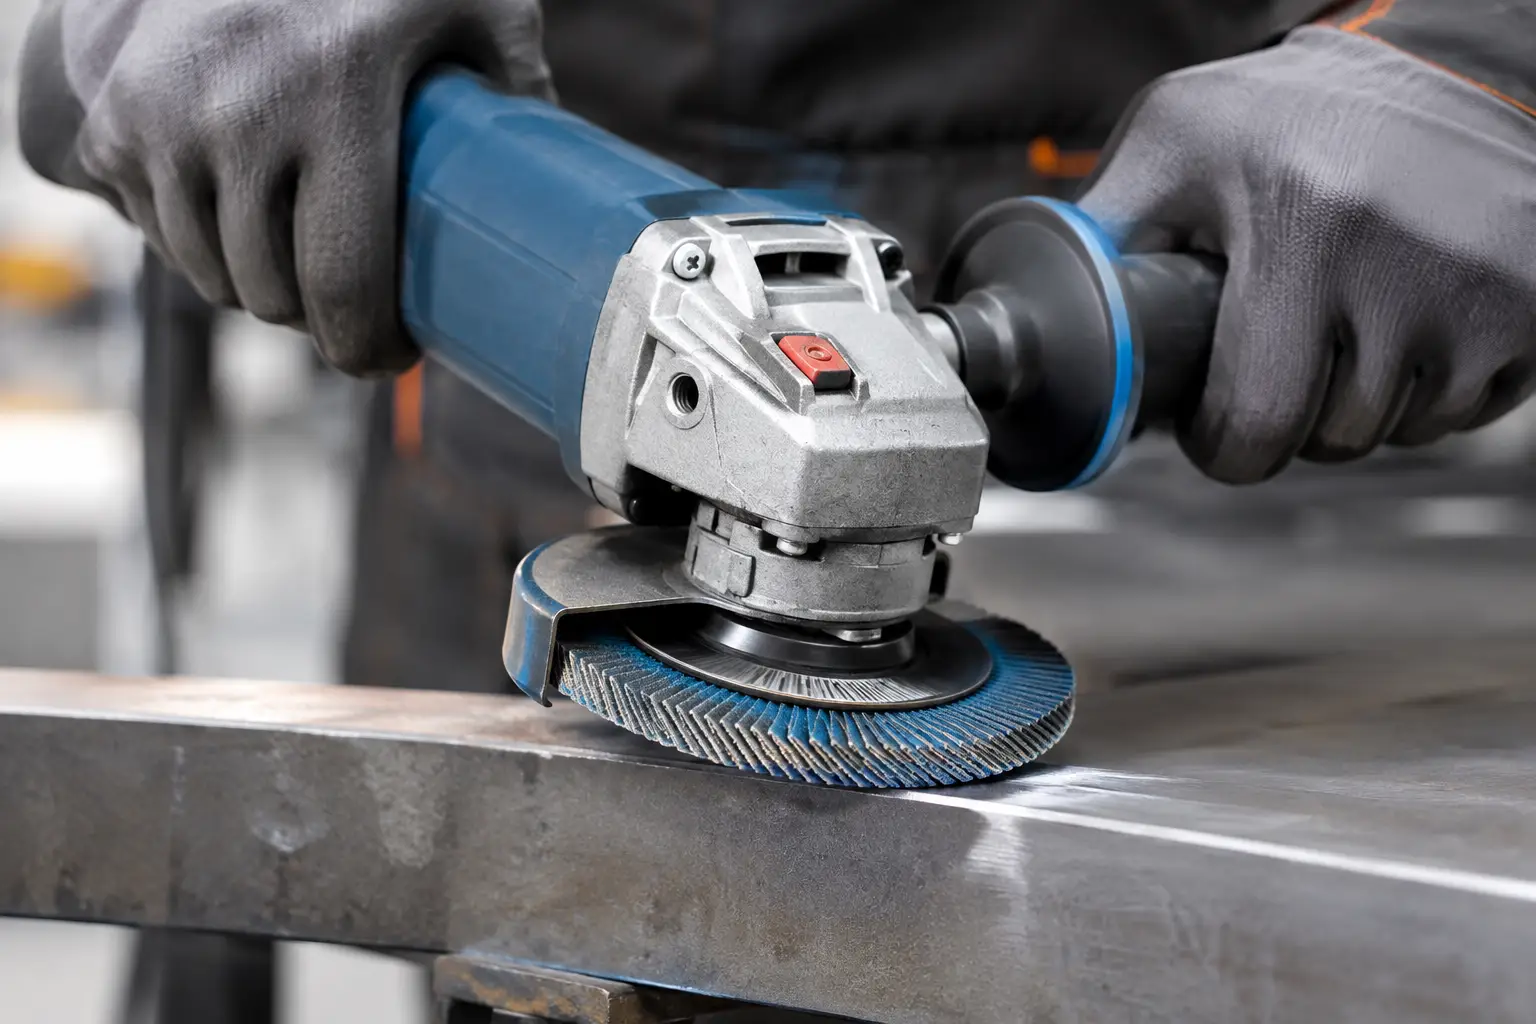
A lamellás tárcsa helyes használata nem pusztán munkavédelmi kérdés. A rossz munkaszög, a túl nagy nyomás vagy a feladathoz nem illő szemcse közvetlenül növeli az egy darabra jutó csiszolási költséget, rontja a felületet, és idő előtt elhasználja a tárcsát. Rendszeres fémipari, lakatos- vagy karbantartási munkánál ezek a hibák műszakonként is érzékelhető veszteséget okoznak.
A lamellás tárcsa akkor dolgozik gazdaságosan, ha a hordozó, a szemcse és a gép beállítása együtt illeszkedik az anyaghoz. Hegesztési varrat elsimításánál más szerszámviselkedésre van szükség, mint rozsdamentes acél felülettisztításánál vagy festék eltávolításánál. A helyes választás és használat ezért a kívánt leválasztási teljesítményből, a kész felület elvárásából és a munkadarab geometriájából indul ki.
Milyen feladatra való a lamellás tárcsa?
A lamellás tárcsa egymást fedő csiszolóvászon-lamellákból épül fel. Ahogy a külső szemcsék elkopnak, új csiszolófelület kerül elő, ezért a tárcsa folyamatos, egyenletes megmunkálásra képes. Sarokcsiszolóval használva egyetlen műveletben alkalmas lehet anyagleválasztásra és a felület finomítására is.
Ez a kettős szerep különösen előnyös ott, ahol a hagyományos csiszolókorong durva nyoma után egy második műveletre is szükség lenne. A lamellás tárcsa ugyanakkor nem minden esetben helyettesíti a vastag csiszolókorongot. Nagy hegesztési felrakódás, erős sorja vagy jelentős anyagleválasztás esetén a merevebb korong gyorsabb lehet. A lamellás tárcsa erőssége a kontrollált leválasztás, az átmenetek elsimítása és a kiszámítható felületminőség.
Szemcsetípus az alapanyag szerint
Az elektrokorund szemcséjű tárcsa általános acélhoz, kisebb terhelésű műhelymunkához és költségérzékeny alkalmazásokhoz megfelelő választás. Cirkon-korund szemcsével nagyobb terhelés, hegesztési varratok és rendszeres professzionális használat mellett általában jobb élettartam érhető el. A kerámiaszemcsés tárcsa intenzív leválasztásra, keményebb anyagokra és magas termelékenységet elváró ipari munkára indokolt.
Rozsdamentes acélhoz kizárólag olyan tárcsát célszerű választani, amelynek összetétele erre az anyagra alkalmas, és nem okoz vasas szennyeződést. Itt a tárcsa ára önmagában félrevezető beszerzési szempont lehet. A rosszul megválasztott termék elszíneződést, korróziós kockázatot vagy utómunkát okozhat, ami jóval többe kerül, mint a megfelelő minőségű fogyóanyag.
A lamellás tárcsa helyes használata lépésről lépésre
A munka a tárcsa és a sarokcsiszoló adatainak összevetésével kezdődik. A tárcsán feltüntetett megengedett legnagyobb fordulatszámnak legalább el kell érnie a gép üresjárati fordulatszámát. A kisebb átmérőjű, elkopott tárcsa használata sem teszi elfogadhatóvá, ha az eredetileg felszerelt tárcsa fordulatszám-határa alacsonyabb a gépénél.
Ellenőrizni kell a furatméretet, a támasztó tányér vagy a rögzítő rendszer megfelelőségét, valamint a tárcsa állapotát. Repedt, nedvességet kapott, deformált vagy bizonytalan eredetű tárcsát nem szabad felszerelni. A védőburkolat nem opcionális tartozék: a forgács, a leváló szemcsék és egy esetleges tárcsasérülés kockázatát csökkenti.
A munkadarabot stabilan kell rögzíteni. Kézben tartott, elmozduló acélprofilon a tárcsa könnyen megugrik, a munkaszög pedig kontrollálhatatlanná válik. A kezelő álljon úgy, hogy a szikra és az esetleges visszarúgás ne a teste felé irányuljon, a kábel pedig ne kerüljön a forgó szerszám útjába.
A munkaszög határozza meg a tárcsa élettartamát
Sík felületek és varratok megmunkálásánál jellemzően 15-30 fok közötti szög ad jó eredményt. Túl lapos tartásnál a tárcsa nem dolgozik hatékonyan, könnyebben felmelegíti az anyagot, és a lamellák egyenetlenül kopnak. Túl meredek szögnél csak egy keskeny sáv terhelődik, ami gyors kopást, vibrációt és barázdált felületet eredményezhet.
A cél nem az, hogy a tárcsa éle harapjon az anyagba, hanem hogy a lamellák megfelelő felületen feküdjenek fel. Íves varratoknál vagy nehezen hozzáférhető sarkoknál ettől el lehet térni, de ilyenkor csökken a hasznos érintkezési felület. Ez a geometria természetes kompromisszuma, amelyet a szemcseméret és a tárcsakialakítás kiválasztásával lehet kezelni.
Ne nyomja, vezesse a gépet
A túlzott kézi nyomás az egyik leggyakoribb termelékenységi hiba. Rövid ideig úgy tűnhet, gyorsabban fogy az anyag, valójában azonban a tárcsa felmelegszik, a szemcsék eltompulnak, a hordozó túlterhelődik, és romlik a felület. A megfelelő tárcsa saját vágóképessége dolgozik, a kezelő feladata az egyenletes vezetés és a stabil munkaszög fenntartása.
A mozdulat legyen folyamatos, átfedő és a munkadarab hosszához igazodó. Egy ponton időzni csak akkor indokolt, ha helyi hiba vagy maradék varrat eltávolítása a cél. Vékony lemeznél különösen kerülni kell a hőbevitelt: a túlmelegedés vetemedést, elszíneződést és utólagos javítást okozhat.
Szemcseméret és tárcsakialakítás
A P40-P60 szemcseméret jellemzően gyorsabb leválasztásra, varratok visszacsiszolására és durvább felület előkészítésére használható. A P80-P120 finomabb felületet ad, ezért alkalmas lehet festés vagy bevonat előtti előkészítésre, illetve a durvább csiszolási nyomok csökkentésére. Minél finomabb a szemcse, annál kisebb az egy menetben elérhető anyagleválasztás – a választást a teljes műveleti idő, nem csak a kész felület alapján kell meghozni.
A kúpos, úgynevezett T29 kialakítás agresszívebb munkaszöget és jobb hozzáférést ad varratokhoz, élekhez. A sík T27 tárcsa inkább felületek egyenletes csiszolásánál előnyös. Nincs minden feladatra egyformán jó forma. A viszonteladói választék kialakításánál ezért célszerű a leggyakoribb alapanyagok, átmérők és szemcseméretek mellett mindkét tárcsageometriát készleten tartani.
Biztonsági és üzemeltetési ellenőrzés
Műszakkezdéskor vagy tárcsacsere előtt néhány rövid ellenőrzés csökkenti a leállások esélyét:
- a tárcsa sérülésmentes, szárazon és megfelelően tárolt;
- a gép fordulatszáma nem haladja meg a tárcsa jelölését;
- a védőburkolat, a fogantyú és a rögzítés megfelelő állapotú;
- a kezelő szem-, arc-, hallás- és kézvédelme biztosított.
A tanúsított, következetesen ellenőrzött termék használata itt nem adminisztratív kérdés. A gyártási szórás, a nem megfelelő kötés vagy a bizonytalan hordozó közvetlenül befolyásolja a munkabiztonságot és az élettartamot. B2B beszerzésnél ezért a dokumentált minőség, a szabványok és az állandó utánpótlás ugyanúgy értékelendő, mint az egységár.
Beszerzési szempont: ne csak darabárban gondolkodjon
A lamellás tárcsa valós költsége a tárcsa fogyásából, a csiszolási időből, a tárcsacserékből és a selejt vagy utómunka kockázatából áll össze. Nagy volumenű felhasználásnál célszerű azonos munkadarabon összehasonlítani a különböző teljesítményszinteket: hány darab tárcsa fogy el, mennyi idő alatt készül el a művelet, és milyen felület marad utána.
A NovoAbrasive Extreme, Profi és Standard teljesítményszintjei erre a döntésre adnak áttekinthető keretet. Az intenzív ipari munkára választott prémium tárcsa nem minden feladatnál indokolt, de ahol a gépidő és az anyagleválasztás a szűk keresztmetszet, ott gyorsan megtérülhet. Általános, kevésbé terhelt munkáknál a költséghatékonyabb megoldás lehet racionális.
A jól megválasztott lamellás tárcsa akkor termel értéket, ha a kezelő nem kényszeríti munkára, hanem hagyja dolgozni. A megfelelő szemcse, a stabil gépvezetés és az ellenőrzött fogyóanyag együtt ad olyan felületet és ciklusidőt, amelyre a műhely, a karbantartási csapat és a kereskedelmi partner egyaránt biztonsággal tervezhet.