
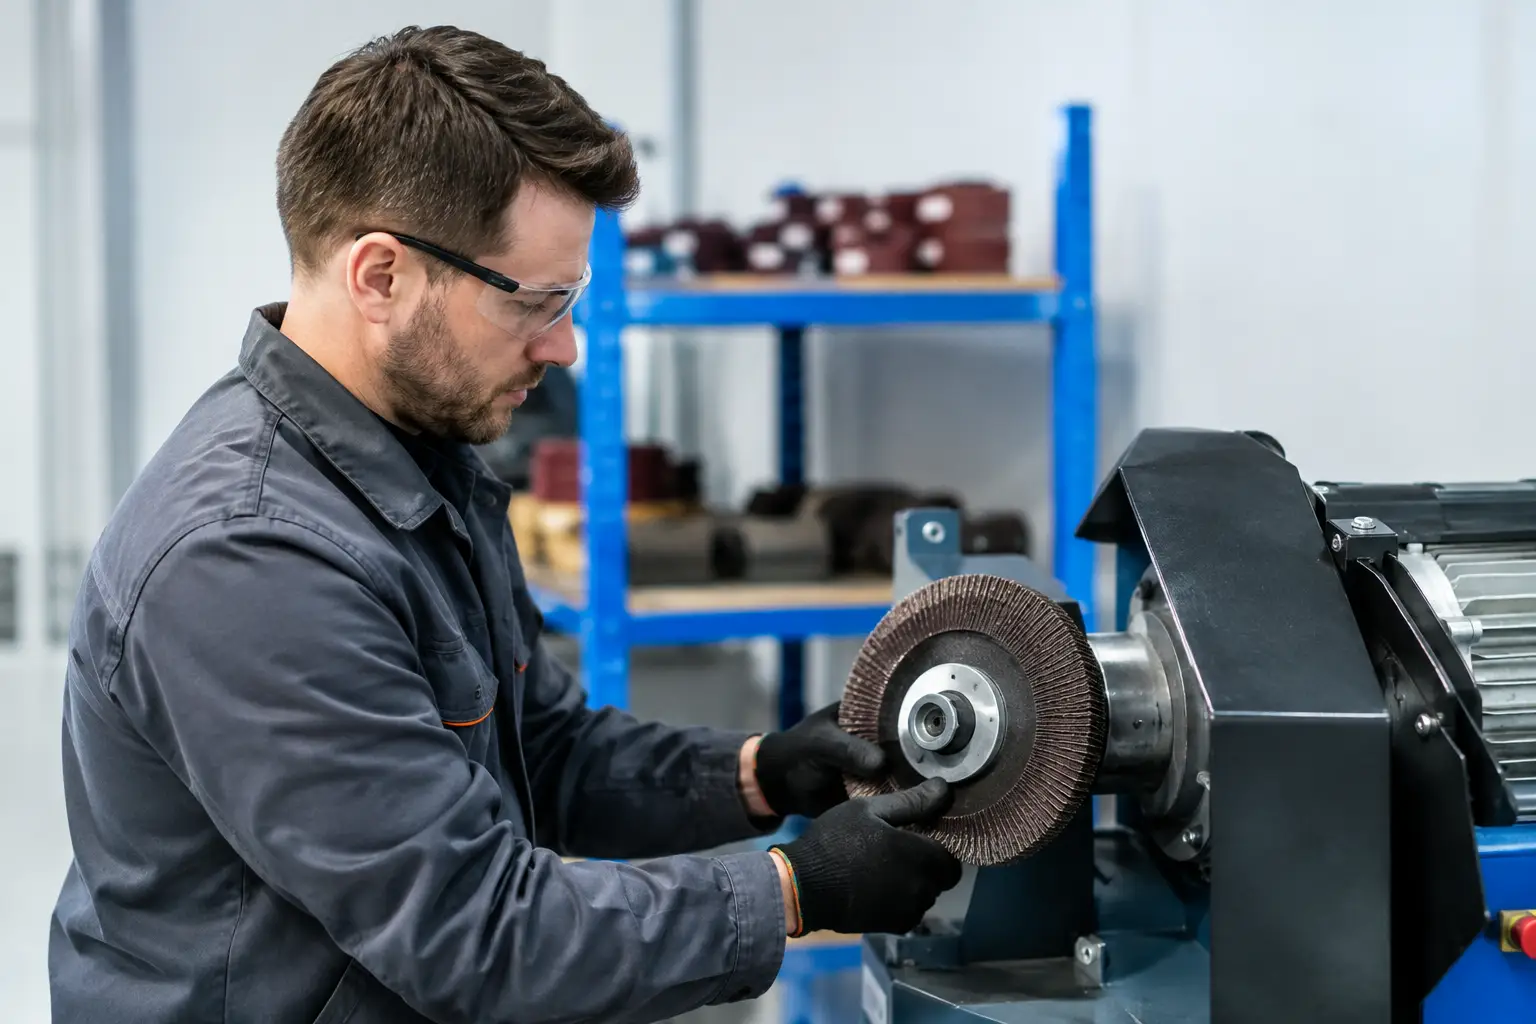
Egy karbantartóüzemben nem a fogyóanyag ára okozza a legnagyobb veszteséget, hanem az, amikor egy sürgős javítás közben elfogy a megfelelő vágó- vagy csiszolókorong. Egy karbantartóüzem gyors utánpótlási esettanulmány jól mutatja: a készlethiányból eredő leállás költsége rendszerint sokszorosa annak az összegnek, amelyet a tervezett beszerzés vagy a biztonsági készlet jelentene.
Az alábbi anonimizált, tipikus ipari helyzet egy fémipari üzem karbantartási gyakorlatán alapul. A cél nem egyetlen termék bemutatása, hanem annak feltárása, hogyan kapcsolódik össze a korongválasztás, a készletszint, a beszerzési fegyelem és a szállítási háttér a működés folytonosságával.
Kiinduló helyzet: sürgős javítás, hiányzó fogyóanyag
A vizsgált karbantartóüzem több műszakban működő gyártóegységet támogatott. Feladatai közé tartozott a gépsorok javítása, acélszerkezetek helyreállítása, hegesztési varratok tisztítása, rozsdás alkatrészek előkészítése és alkalmi épületkarbantartás. A műhelyben 125 mm-es vágókorongok, sorjázó- és lamellás tárcsák, fémkefék, valamint egyes betonmunkákhoz gyémánttárcsák is rendszeresen fogytak.
A problémát nem az jelentette, hogy ne lett volna beszerzési folyamat. A rendelések jellemzően akkor indultak, amikor valamelyik termékből már csak néhány darab maradt. Ez az eljárás normál felhasználás mellett működött, de egy váratlan géphiba megváltoztatta a fogyási ütemet.
Egy szállítópálya tartóelemének repedése miatt azonnali kivágásra, új elem beillesztésére és több hegesztési varrat megtisztítására volt szükség. A műhelyben volt általános fémvágó korong, de nem elegendő mennyiségben, és a készleten lévő lamellás tárcsák sem illeszkedtek optimálisan az intenzív varrattisztításhoz. A javítás csúszott, miközben a termelési terület csak korlátozott üzemmódban tudott dolgozni.
A helyzetből egyértelművé vált, hogy az utánpótlási kockázatot nem lehet kizárólag a raktári darabszám alapján kezelni. A kritikus termékek azonosítása és a valós felhasználási profil szerinti készlettervezés legalább ennyire szükséges.
Karbantartóüzem gyors utánpótlási esettanulmány: a hiba okai
A belső felülvizsgálat három egymásra épülő hiányosságot tárt fel. Először is, a műhely valamennyi csiszolóanyagát közel azonos beszerzési logikával kezelték. Nem különítették el azokat a termékeket, amelyek hiánya közvetlen termelési leállást okozhat, azoktól, amelyek egy későbbi karbantartási feladathoz is beszerezhetők.
Másodszor, a termékek műszaki megfelelőségét a rendeléskor gyakran egyszerűen az átmérő és az ár alapján értékelték. Ez nem adott választ arra, hogy az adott korong milyen anyaghoz, terheléshez és munkasebességhez megfelelő. Egy normál elektrokorund vágókorong alkalmas lehet alkalmi acélvágásra, de intenzív, ismétlődő szerkezeti munkánál a rövidebb élettartam és a gyakoribb korongcsere növelheti az egy feladatra jutó költséget.
Harmadszor, a beszállítói ellátási idő nem szerepelt a készletszint meghatározásában. A műhely feltételezte, hogy sürgős esetben minden tétel azonnal elérhető. Ez azonban kockázatos feltételezés, különösen akkor, ha egy adott méret, vastagság vagy teljesítményszint csak korlátozott készletből áll rendelkezésre.
A tanulság nem az volt, hogy mindenből túlzott mennyiséget kell raktáron tartani. A túlzott készlet leköti a forgótőkét, nehezíti a raktári áttekinthetőséget, és növeli annak esélyét, hogy egy ritkán használt termék a tárolási idő alatt sérül vagy elavul. A cél a kritikus fogyóanyagok tudatosan kialakított minimumszintje.
A megoldás: feladatalapú készlet és három teljesítményszint
A korrekció első lépéseként a karbantartócsapat nem termékkódok, hanem munkafeladatok szerint vizsgálta át a fogyást. Elkülönítették a rendszeres acélvágást, a hegesztési varratok megmunkálását, a rozsdamentes acélon végzett munkát, a rozsdamentesítéshez használt kefézést, valamint a beton- és falazatjavítások vágási igényét.
Ezután minden feladathoz meghatározták az elsődleges és a helyettesítő terméket. Például az általános szerkezeti acél vágásához Standard szintű, elektrokorund alapú korongokat választottak a kiszámítható, normál terhelésű munkákra. A gyakori hegesztési varrattisztításhoz és az intenzívebb anyagleválasztáshoz Profi, cirkon-korund szemcsés megoldások kerültek előtérbe. A legnagyobb igénybevételű, rövid határidejű javításoknál pedig az Extreme kerámiaszemcsés termékek kaptak szerepet, ahol a magasabb darabárat a gyorsabb munkavégzés és a hosszabb használati idő indokolhatta.
Ez a felosztás nem jelenti azt, hogy a prémium termék minden munkánál gazdaságosabb. Rövid, alkalmi vágásnál a Standard megoldás is megfelelő döntés lehet. Ha azonban egy műszak alatt sorozatos vágás, sorjázás vagy nehezen hozzáférhető helyen végzett javítás szükséges, a korongcsere ideje, a kezelőmunka költsége és a leállás kockázata is beépül az egységköltségbe.
Minimumkészlet a tényleges fogyás alapján
A műhely a korábbi rendelések és a karbantartási napló alapján meghatározta a tíz legkritikusabb cikkszámot. Ezekhez minimum- és rendelési szintet állított be. A rendelési szintet nem az utolsó felhasználáskor, hanem a várható szállítási idő és az átlagos heti fogyás figyelembevételével határozták meg.
A szabály egyszerű volt: amikor egy kritikus tétel készlete eléri a kijelölt szintet, a beszerzés automatikusan rendelési igényt indít. A rendszerhez egy kisebb biztonsági mennyiséget is rendeltek, amely nem a napi felhasználásra, hanem a nem tervezett meghibásodásokra szolgál. A sürgős készletet elkülönítve, egyértelmű címkézéssel tárolták, hogy ne fogyjon el általános műhelymunkák során.
A folyamat akkor működik jól, ha a raktári felelős és a műhelyvezető azonos cikkszámokkal, azonos termékmegnevezésekkel dolgozik. A „125-ös vágókorong” önmagában nem elég pontos megjelölés. A vastagság, az alkalmazott anyag, a teljesítményszint és adott esetben a tanúsítás is meghatározza, hogy a kiválasztott termék valóban helyettesíthető-e.
Beszállítói háttér: nem csak gyors szállítás kérdése
A gyors utánpótlás feltétele a beszállító rendelkezésre álló készlete, de önmagában a rövid szállítási ígéret nem elég. A karbantartóüzemnek azt is tudnia kell, hogy a termék műszakilag következetes minőségben érkezik-e, és ugyanaz a típus a következő rendelésnél is elérhető marad-e.
A NovoAbrasive esetében a választék három teljesítményszintre épül, ami megkönnyíti a feladathoz és költségkerethez illeszkedő standardizálást. Az ellenőrzött gyártási háttér, a 9 lépcsős minőségellenőrzés, az MPA Hannover tanúsítás és a nagy gyártókapacitás a beszerzési oldal számára azért lényeges, mert csökkenti a nem megfelelő vagy kiszámíthatatlan teljesítményű fogyóanyag kockázatát.
A dokumentált minőség különösen fontos nagy fordulatszámú vágási és csiszolási műveleteknél. Egy bizonytalan eredetű korong nemcsak gyorsabban fogyhat, hanem munkabiztonsági és felelősségi problémát is jelenthet. A beszerzésnek ezért az ár mellett a megfelelőséget, a jelöléseket, a felhasználási ajánlást és az ellátási folytonosságot is értékelnie kell.
Mérhető eredmény: kevesebb rendkívüli beszerzés, jobb munkaszervezés
Az új készletlogika bevezetése után a műhely nem szüntette meg a sürgős igényeket, hiszen a váratlan meghibásodás a karbantartás része. A változás abban jelentkezett, hogy a kritikus munkákhoz szükséges alapvető vágó- és csiszolóanyagok rendelkezésre álltak, ezért a javításokat nem fogyóanyaghiány, hanem tényleges műszaki feladat határozta meg.
A beszerzés számára csökkent az ad hoc rendelések száma, átláthatóbbá vált a havi fogyás, és könnyebben összevethető lett az egyes termékszintek valós költsége. A műhelyvezető pedig nem csupán azt látta, hány korong fogyott el, hanem azt is, melyik munkafolyamat használta fel őket, és indokolt-e más specifikációra váltani.
A következő beszerzési felülvizsgálatnál érdemes azzal kezdeni, hogy kijelölik azt a tíz fogyóanyagot, amelynek hiánya valóban megállíthat egy munkát. Ezekhez kérjenek pontos műszaki specifikációt, kiszámítható ellátási feltételeket és az üzemi fogyáshoz igazított ajánlatot. A gyors javítás nem a meghibásodás pillanatában kezdődik, hanem akkor, amikor a megfelelő korong még biztosan a polcon van.