
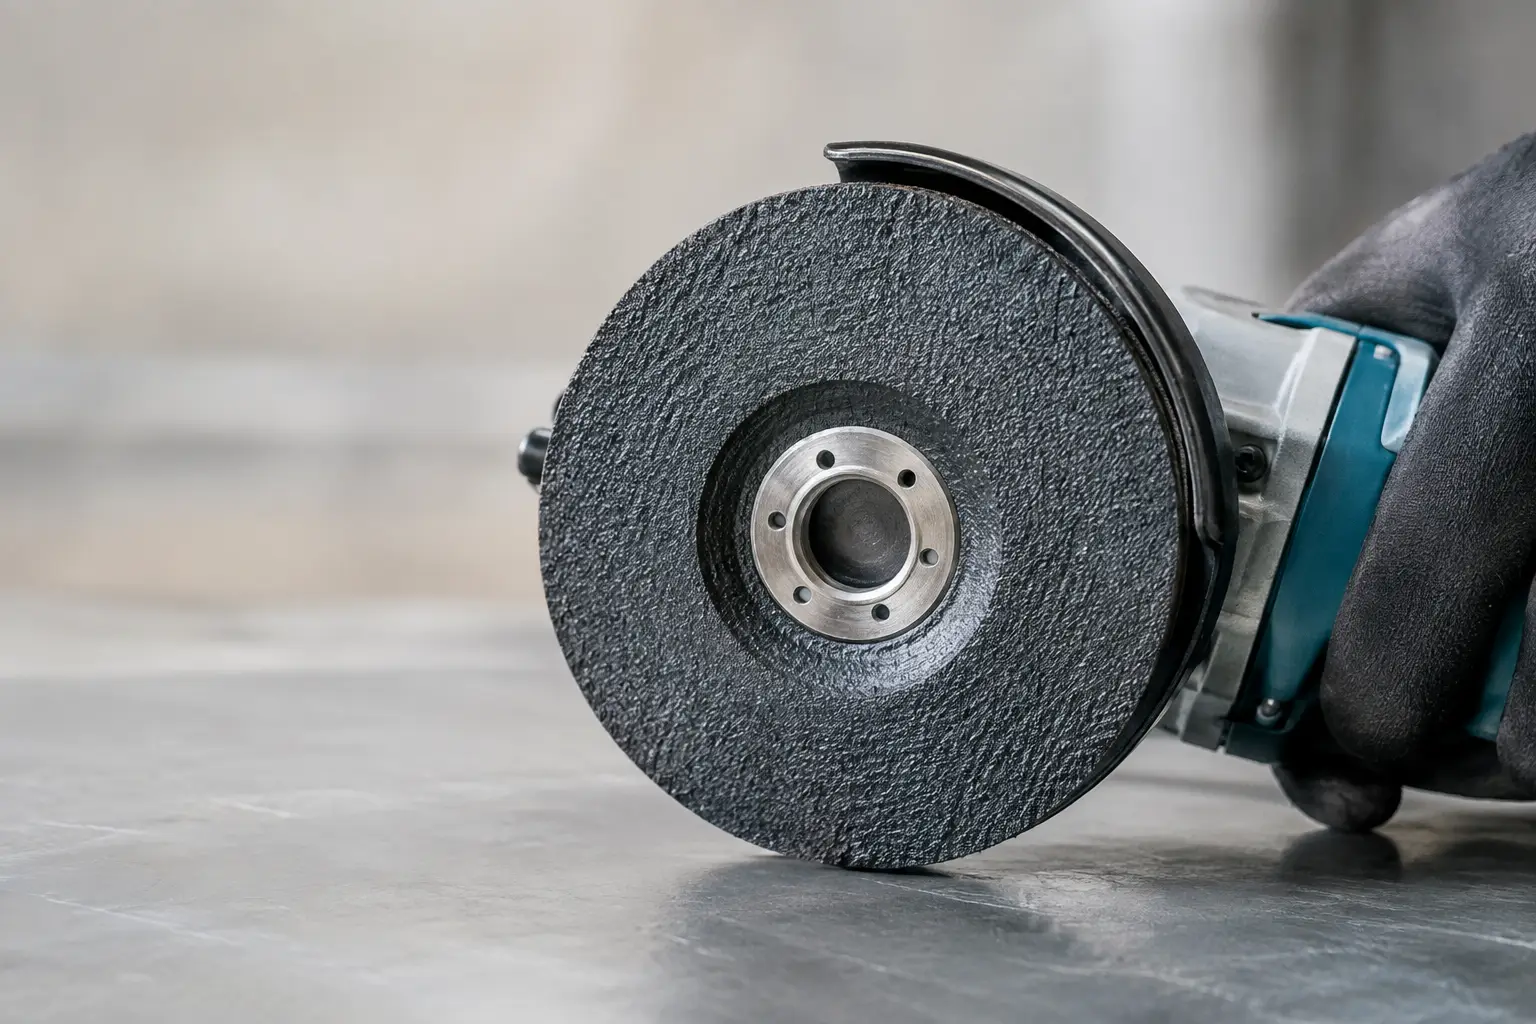
Egy korong tényleges költsége nem a beszerzési árnál dől el, hanem a levágott darabszámon, az eltávolított anyagmennyiségen és a kieső munkaidőn. A kérdés tehát nem pusztán az, hogyan növelhető a korong élettartama, hanem az is, hogyan csökkenthető biztonságosan az egy vágásra vagy egy megmunkált felületre jutó fajlagos költség. Egy túl gyorsan kopó vagy eltömődő korong a termelékenységet, a munkadarab minőségét és a munkabiztonságot is közvetlenül rontja.
A hosszabb élettartamhoz nem egyetlen trükk vezet. Az eredményt az alkalmazáshoz választott szemcse, a korong típusa, a gép fordulatszáma, a kezelő technikája és a tárolási fegyelem együtt határozza meg. A rosszul kiválasztott, de papíron olcsó fogyóanyag sok esetben többe kerül, mint a magasabb teljesítményszintű korong.
Hogyan növelhető a korong élettartama a választással?
Az első döntés mindig az alapanyag. Szénacél, rozsdamentes acél, öntvény, alumínium, beton és kőzet eltérő szemcsét, kötést és korongkonstrukciót igényel. Ha egy általános vágókoronggal próbálnak minden feladatot elvégezni, a korong gyorsabban kopik, felmelegszik, elszínezheti a munkadarabot, vagy egyszerűen nem adja a kívánt vágási sebességet.
Acélhoz és általános szerkezeti lakatosmunkákhoz az elektrokorund alapú Standard termékek gyakran megfelelő gazdaságos megoldást adnak. Rendszeres, professzionális használatnál, különösen nagyobb keresztmetszeteknél és intenzív csiszolásnál a cirkon-korund szemcsés Profi korongok hosszabb hasznos üzemidőt és egyenletesebb anyagleválasztást biztosíthatnak. Nagy terhelésű ipari munkában, ahol a korongcsere miatti állásidő is költség, a kerámiaszemcsés Extreme szint lehet indokolt.
A teljesítményszint kiválasztása ezért nem presztízskérdés. Alkalmi, rövid vágásokhoz nem feltétlenül térül meg a prémium korong ára. Hosszú sorozatgyártásnál, vastag anyagnál vagy nehezen megmunkálható rozsdamentes acélnál viszont a nagyobb kezdeti ár gyakran alacsonyabb fajlagos költséget eredményez.
A korong átmérője és vastagsága is döntő
A kisebb átmérő nem csak rövidebb vágási mélységet jelent. A korong kerületi sebessége és stabilitása is megváltozik, ahogy használat közben csökken az átmérő. Vágáskor mindig az adott géphez és a szükséges vágási mélységhez illeszkedő méretet kell alkalmazni.
A túl vastag vágókorong feleslegesen sok anyagot távolít el, növeli a hőterhelést és lassítja a munkát. A túl vékony korong ezzel szemben érzékenyebb az oldalirányú erőkre és a munkadarab elmozdulására. A helyes kompromisszumot az anyagvastagság, a gép teljesítménye, a befogás stabilitása és az elvárt vágáskép határozza meg.
A helyes gépbeállítás védi a korongot
A korong címkéjén feltüntetett maximális fordulatszám nem ajánlás, hanem kötelező biztonsági határérték. Csak olyan sarokcsiszolóval vagy állványos géppel szabad dolgozni, amelynek üresjárati fordulatszáma nem haladja meg ezt az értéket. A túlfordítás nemcsak gyorsabb kopást okozhat, hanem a korong szerkezeti meghibásodásának kockázatát is jelentősen növeli.
A szorítókarimák állapota külön figyelmet igényel. A sérült, szennyezett vagy nem megfelelő méretű karima egyenetlen felfekvést okozhat, rezgést visz a rendszerbe, és a korong szabálytalan kopásához vezet. Ugyanez igaz a kopott csapágyú, ütő tengelyű gépekre is. Ilyenkor a probléma nem a korong minősége, hanem a hajtás pontatlansága.
A védőburkolat eltávolítása nem javítja a hozzáférést olyan mértékben, amennyire növeli a kockázatot. A megfelelő burkolat, fogantyú és stabil testtartás nemcsak a kezelőt védi, hanem segít a korongot a tervezett munkaszögben tartani.
A munkatechnika határozza meg a valós élettartamot
Vágókoronggal kizárólag a korong élével, a vágás síkjában szabad dolgozni. Oldalirányú terhelésre a vágókorong nincs tervezve. Az oldalirányú nyomás felmelegíti a kötést, növeli a repedésveszélyt, és gyakran ez okozza az idő előtti törést.
A túl nagy előtoló erő sem gyorsítja korlátlanul a munkát. Ha a kezelő erőlteti a vágást, a korong fordulatszáma leesik, a szemcsék nem tudnak hatékonyan dolgozni, a hő pedig a korongban és a munkadarabban marad. A helyes gyakorlat a folyamatos, kontrollált előtolás: a korong vágjon, ne a kezelő nyomása pótolja a vágóképességet.
Csiszolókorongnál a helyes munkaszög általában 15-30 fok között alakul, de a pontos értéket a feladat és a korong kialakítása befolyásolja. Túl lapos szögben nagy felületen dörzsöl a korong, felmelegszik és egyenetlenül kopik. Túl meredek szögben a korong éle terhelődik túl, ami csíkozást, rezgést és gyorsabb fogyást okozhat.
Lamellás tárcsánál különösen fontos, hogy a teljes aktív felület dolgozzon. Varrattisztításnál vagy élletörésnél a túl agresszív, egyetlen pontra koncentrált terhelés hamar elkoptatja a lamellákat. A fokozatos, átfedő mozdulatok egyenletes kopást és jobb felületminőséget adnak.
Hő, eltömődés és anyagszennyezés
Az eltömődés tipikus probléma alumínium, festett felületek, műanyagok vagy egyes lágyabb fémek megmunkálásánál. Ilyenkor az anyag kitölti a szemcsék közötti teret, a korong inkább súrlódik, mint vág. A felület felhevül, a teljesítmény visszaesik, és a korong használható élettartama lerövidül.
Erre nem általános acélhoz tervezett korong a válasz, hanem az adott anyaghoz kialakított megoldás. Alumíniumhoz például olyan termék szükséges, amelynek szerkezete és bevonata mérsékli a feltapadást. Rozsdamentes acélnál kerülni kell azokat a korongokat, amelyek vas-, kén- vagy klórszennyezést vihetnek a felületre. Az INOX minősítés itt nem adminisztratív részlet, hanem a korrózióállóság megőrzésének feltétele.
Ha a munkadarab felmelegedése kritikus – például vékonyfalú zártszelvény, lemez vagy hőérzékeny szerkezet esetén -, a kisebb, egyenletes terhelés és a megfelelő vágási sebesség többet ér, mint az agresszív nyomás. A hő okozta elszíneződés és vetemedés utómunkája sokszor drágább, mint a megfelelő korong kiválasztása.
Tárolás és ellenőrzés: a raktárban is veszít az értékéből
A korong élettartama már a felhasználás előtt sérülhet. Nedves, túl hideg vagy túl meleg környezetben a kötőanyag és az erősítő háló tulajdonságai kedvezőtlenül változhatnak. A korongokat száraz, fedett helyen, mechanikai sérüléstől védve kell tárolni. Nem szabad rájuk más anyagot halmozni, és kerülni kell, hogy deformáló terhelést kapjanak.
Használat előtt ellenőrizni kell a címkét, a lejárati időt, a látható sérüléseket és a furat épségét. Repedt, leejtett, felpuhult vagy bizonytalan előéletű korongot nem szabad felszerelni. A tanúsított termék és a szabályos kezelés együtt ad biztonságot: az MPA Hannover tanúsítás vagy más dokumentált megfelelőség nem helyettesíti a napi műhelyfegyelmet.
A nagyobb üzemekben érdemes a korongfelhasználást munkafolyamat, anyagminőség és géptípus szerint mérni. Már néhány hét adatgyűjtése megmutathatja, hol magas a korongcsere gyakorisága, melyik gép vibrál, vagy melyik feladathoz rendelnek alulméretezett teljesítményszintet. Ez a beszerzés számára is pontosabb alapot ad, mint a kizárólag darabár szerinti összehasonlítás.
A NovoAbrasive 9 lépcsős minőségellenőrzéssel és ellenőrzött ipari gyártási háttérrel kínál választékot, de a legjobb korong is csak akkor teljesít gazdaságosan, ha a munkafeladathoz, a géphez és a kezelési feltételekhez illesztik. A következő beszerzésnél ezért érdemes nemcsak árat kérni, hanem megadni az anyagtípust, a méretet, a napi felhasználást és a gép adatait is. Ebből alakítható ki olyan korongválasztás, amely kevesebb cserével, egyenletesebb teljesítménnyel és tervezhetőbb fajlagos költséggel támogatja a munkát.