
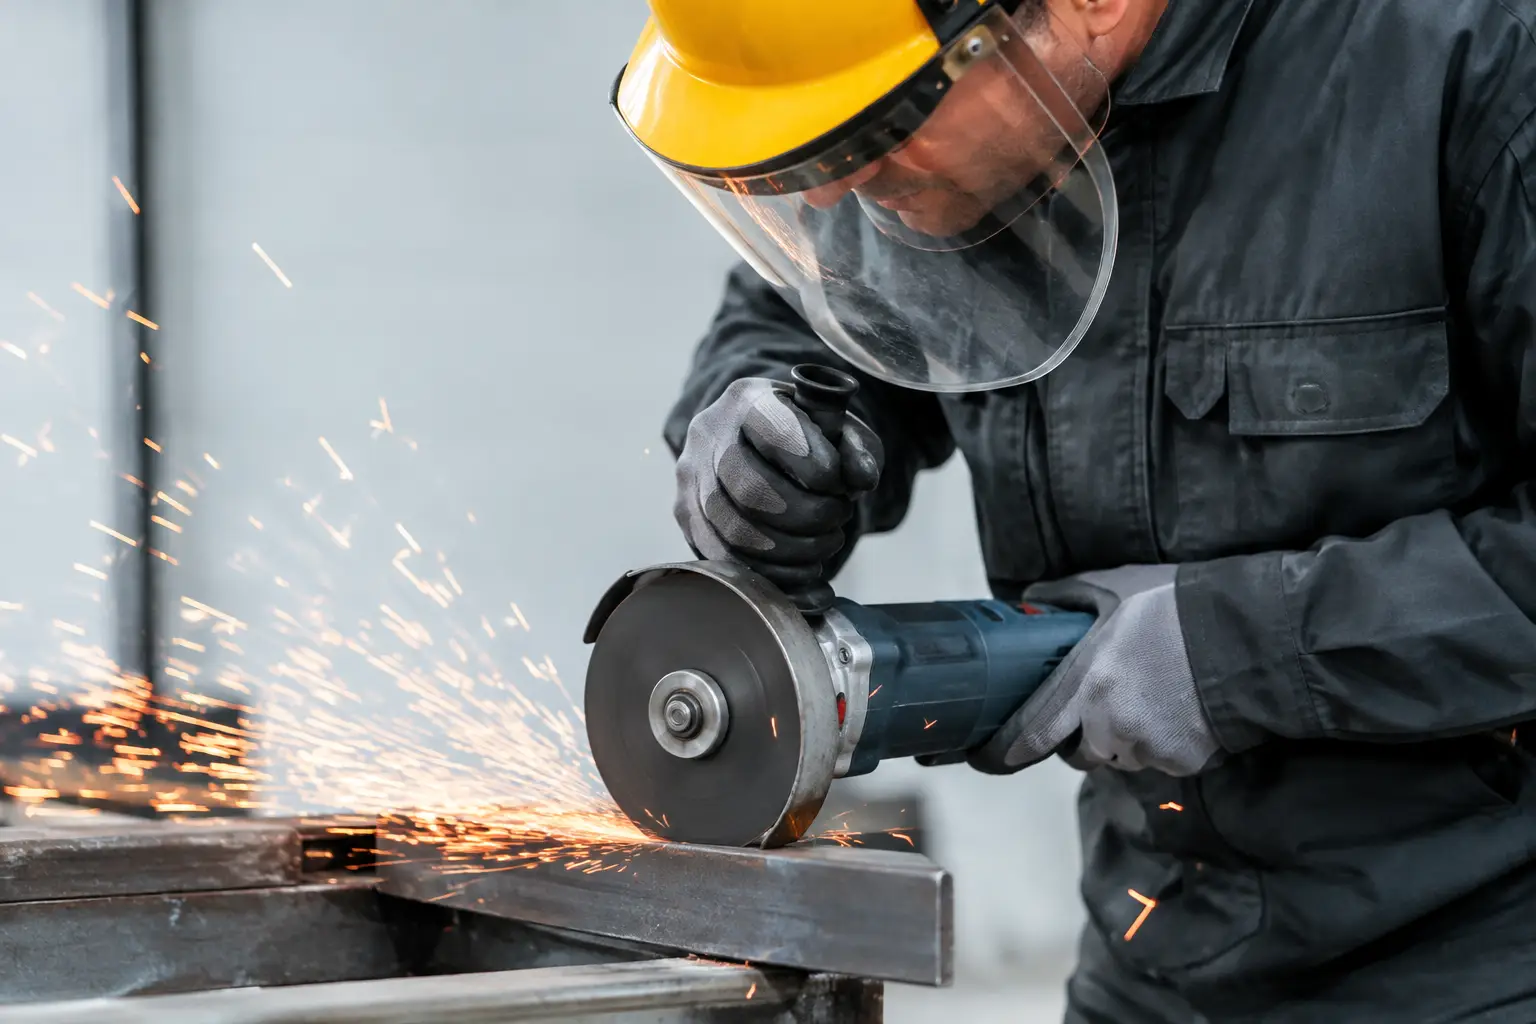
Egy vágókorong teszt akkor ad használható eredményt, ha nem kizárólag azt méri, melyik korong vág át először egy próbadarabon. A fémipari, építőipari és karbantartási beszerzésben a tényleges kérdés az, hogy ugyanazon munkamennyiség elvégzéséhez mennyi idő, hány korong és mennyi kezelői ráfordítás szükséges. Egy olcsóbb tárcsa alacsonyabb beszerzési ára könnyen elveszítheti jelentőségét, ha gyorsan fogy, melegíti az anyagot vagy gyakori korongcserét okoz.
A megbízható értékelés ezért nem egyetlen látványos vágásról, hanem összehasonlítható munkafolyamatról szól. A kereskedőnek és a vállalati felhasználónak egyaránt olyan adat kell, amelyből készletet, árazást, felhasználási ajánlást és várható egységköltséget lehet tervezni.
Mit mérjen egy vágókorong teszt?
Az üzemi teszt első szabálya az azonos feltételrendszer. Ugyanazt az alapanyagot, azonos anyagvastagságot, azonos teljesítményű és fordulatszámú sarokcsiszolót, valamint lehetőleg azonos kezelőt kell használni. Ha ezek változnak, az eredmény könnyen inkább a gép, a kezelői technika vagy az anyagminőség különbségét mutatja, nem a korongét.
A vágási idő fontos adat, de önmagában félrevezető lehet. Egy agresszívebben dolgozó korong rövidítheti a ciklusidőt, miközben nagyobb saját kopással dolgozik. Ez intenzív gyártási környezetben mégis jó választás lehet, ha a gépidő és a munkaidő drágább, mint a fogyóanyag. Más a helyzet alkalmi javításnál vagy árérzékeny sorozatmunkánál, ahol a hosszabb élettartam és a kedvező darabköltség nagyobb súlyt kap.
A gyakorlatban legalább a következő adatokat érdemes rögzíteni:
- a teljes vágási időt és az egy vágásra jutó átlagidőt;
- az elvégzett vágások számát vagy a levágott keresztmetszet összmennyiségét;
- a korong átmérőjének, illetve tömegének csökkenését;
- a korongonkénti és munkadarabonkénti költséget;
- a vágáskép minőségét, a sorjaképződést és az elszíneződést;
- a rezgést, a kezelői erőkifejtést és a gép terhelését.
A korongfogyás értékelésénél nem elegendő a teszt végén megmérni az átmérőt. A kisebb átmérő csökkenti a kerületi sebességet és a tényleges vágási mélységet, ezért a korong teljes élettartama alatt megváltozhat a vágási viselkedése. Célszerű meghatározni azt a minimális átmérőt is, amely alatt a korong már nem használható hatékonyan vagy biztonságosan az adott feladathoz.
A darabár helyett a vágási költséget hasonlítsa össze
A beszerzési döntés leggyakoribb hibája, hogy csak az egy darabra jutó vételár kerül összevetésre. Egy korrekt vágókorong teszt eredménye inkább azt mutassa meg, mennyibe kerül egy méter vágás, egy darab levágott zártszelvény vagy például száz darab rozsdamentes acél cső méretre vágása.
Egyszerű számítással már jól összevethető két termék: a korong nettó árát el kell osztani az általa elvégzett hasznos vágások számával. A pontosabb üzemi modellhez ehhez hozzáadható a korongcsere ideje, a kezelő óraköltsége és szükség esetén a selejt vagy utómunka költsége. Ha egy tárcsa gyorsabban vág, de csak kevéssel magasabb az ára, a teljes folyamat költsége jelentősen kedvezőbb lehet.
A számítás nem minden munkánál azonos mélységű. Egy lakatosüzemben, ahol nagy mennyiségben vágnak szerkezeti acélt, a ciklusidő és az élettartam általában elsődleges. Rozsdamentes acélnál a vágáskép, a hőbevitel és a vas-, kén- és klórmentes alkalmazási megfelelőség is kritikus lehet. Karbantartásban pedig sokszor a korong sokoldalúsága és az azonnali rendelkezésre állás értékesebb, mint a laboratóriumi csúcsteljesítmény.
Az alapanyag és a szemcse dönt a teljesítményről
Azonos méret és vastagság mellett sem egyformák a vágókorongok. A szemcsetípus, a kötés, az üvegszövet-erősítés, a korong szerkezete és a gyártási fegyelem együtt határozza meg a vágási karaktert. Emiatt a termékcímkén szereplő méretadat önmagában nem alkalmas minőségi összehasonlításra.
Az elektrokorund alapú Standard megoldások általános acélipari munkákhoz és költségérzékeny felhasználáshoz lehetnek célszerűek. Akkor működnek jól, ha a terhelés kiszámítható, és a feladat nem igényel kiemelkedő vágási sebességet vagy extrém élettartamot.
A cirkon-korund szemcséjű Profi korongok jellemzően nagyobb igénybevételű, rendszeres munkához adnak kiegyensúlyozottabb teljesítményt. Ezeknél a teszt során gyakran az derül ki, hogy a magasabb egységárat a jobb vágási sebesség és az alacsonyabb fajlagos fogyás ellensúlyozza.
Az intenzív ipari felhasználásnál a kerámiaszemcsés Extreme kategória lehet indokolt. Nagy anyagleválasztási igény, sorozatmunka, nehezen vágható acélok vagy szoros termelési ciklusok esetén nem a korongdarabszám a döntő, hanem az egy műveletre jutó teljes költség. A prémium korong azonban nem automatikusan a legjobb választás minden feladatra. Alacsony terhelésű, ritka használatnál a teljesítménytöbblet nem mindig térül meg.
A vágási minőség és a kezelhetőség üzemi tényező
A gyors vágás nem lehet a biztonság vagy a munkaminőség rovására. A tesztlapra érdemes felvenni a vágott él állapotát: mekkora a sorja, szükséges-e utólagos köszörülés, keletkezik-e jelentős elszíneződés, illetve mennyire pontosan tartható a vágási vonal. Vékony falú profiloknál, csöveknél vagy látható szerkezeti elemeknél ezek közvetlenül befolyásolják az utómunkát.
A rezgés, a korong futáspontossága és a kezelő által érzékelt stabilitás szintén mérhető, még ha nem is mindig számszerűsíthető egyetlen adattal. Több kezelő visszajelzése, azonos munkadarabok és előre meghatározott értékelési szempontok segítségével ezek is összevethetők. A korongnak a megengedett fordulatszám mellett, sérülésmentes állapotban kell működnie, a felszerelésnél pedig a gép védőburkolata és a megfelelő egyéni védőeszköz használata nem hagyható el.
A tanúsítás sem helyettesíti a saját üzemi próbát, de alapvető beszerzési szűrő. Az MPA Hannover tanúsítás és az alkalmazható szabványok szerinti, dokumentált gyártási háttér azt igazolja, hogy a termék ellenőrzött követelményrendszerben készül. A partnernek ettől még meg kell vizsgálnia, hogyan teljesít a korong a saját gépparkján, saját anyagain és saját munkaritmusában.
Így legyen a próba ismételhető és döntésképes
Egyetlen korong tesztelése nem ad megbízható beszerzési alapot. Célszerű termékenként több mintát vizsgálni, a kiugró eredményeket elkülöníteni, majd átlagot számolni. A próbadarabokat tételszám, falvastagság és anyagminőség szerint azonosítani kell, különösen akkor, ha a vizsgálat több napig vagy műszakban fut.
A tesztet nem célszerű csak új koronggal elvégezni. Vizsgálni kell azt is, hogyan viselkedik a tárcsa a hasznos átmérő csökkenésével. Egy korong lehet rendkívül gyors az első néhány vágásnál, majd jelentősen elveszítheti előnyét. A valós üzemi döntéshez a teljes használható élettartam átlaga számít.
Viszonteladói oldalról a műszaki eredmény mellett az ellátásbiztonság is része az értékelésnek. A legjobb teszteredmény kevés üzleti értéket jelent, ha a termék tételenként eltérő, nem tartható készleten vagy nem érkezik meg a partner igényéhez igazodó ütemezésben. A NovoAbrasive gyártási háttere, 9 lépcsős minőségellenőrzése és nagy gyártókapacitása ezért nem külön marketingállítás, hanem a reprodukálható termékteljesítmény és a tervezhető beszerzés feltétele.
A jól dokumentált próba végén ne egyszerűen győztest hirdessen. Rendeljen minden korongot egyértelmű alkalmazáshoz: általános acélvágáshoz, intenzív műhelymunkához, rozsdamentes feladatokhoz vagy nagy volumenű gyártáshoz. Így az árlista, a készletszint és az értékesítői ajánlás is tényleges üzemi tapasztalatra épülhet. Ha a következő beszerzési döntés előtt azonos munkadarabokra készített mintatesztet és fajlagos költségszámítást kér, a választás nem feltételezésen, hanem mérhető teljesítményen alapul.