
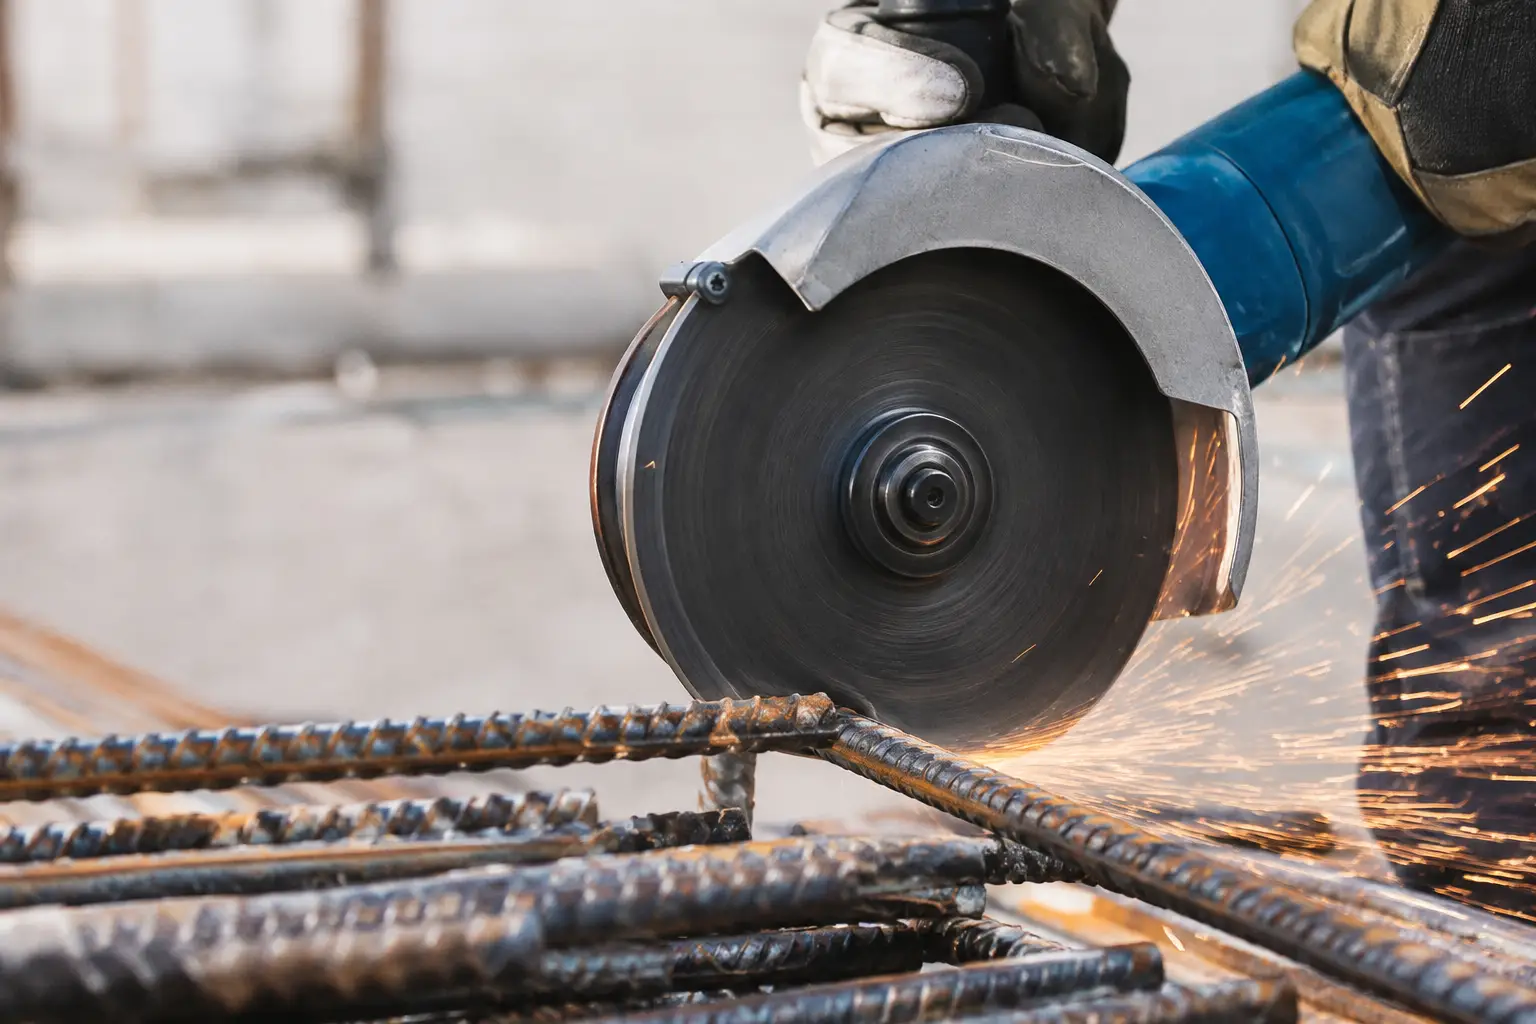
Egy 12 mm-es betonvas elvágása elsőre egyszerű feladatnak tűnik. A gyakorlatban azonban a rosszul megválasztott korong gyors kopást, megégő vágásélt, túlmelegedő gépet és felesleges állásidőt okozhat. A legjobb tárcsák betonvas vágásához nem önmagukban a legvékonyabb vagy a legolcsóbb termékek, hanem azok, amelyek az adott átmérőhöz, vágási darabszámhoz és géptípushoz kiszámítható teljesítményt adnak.
Betonvasnál többnyire bordázott, szerkezeti szénacélt kell átvágni. Ez más igénybevételt jelent, mint egy vékony falú zártszelvény vagy rozsdamentes lemez vágása: a korongnak a bordákon stabilan kell fognia, ellen kell állnia az oldalirányú terhelésnek, és hosszabb sorozatvágásnál sem szabad indokolatlanul gyorsan fogynia. Beszerzési szempontból ezért az egységár helyett a levágott darabra, illetve a levágott keresztmetszetre jutó költség a használhatóbb mutató.
Először a vágási helyzetet kell tisztázni
A betonvas lehet szabadon hozzáférhető, kötegben tárolt szálanyag, már beépített kiálló vasalás vagy betonba ágyazott acél. Ezekhez nem ugyanaz a tárcsa és nem ugyanaz a munkamódszer való.
Szabadon álló vagy előkészített betonvas vágására a műgyanta kötésű, szálerősített fémvágó korong a célravezető választás. Gyors, pontos, és megfelelő géppel gazdaságosan használható akár ismétlődő darabolásnál is. A vágás előtt a szálanyagot stabilan meg kell támasztani, mert a vágat záródása megszoríthatja a korongot.
Kiálló vasalásnál ugyanez a korong működhet jól, ha a kezelő biztonságosan hozzáfér a vágási síkhoz. Itt különösen lényeges, hogy a korong ne érjen hozzá a betonhoz. Az ásványi anyaggal való érintkezés gyorsíthatja a kopást, rontja a vágás kontrollját, és a fémvágó korongot nem erre a terhelésre tervezték.
Ha a betonvas a betonban fut, vagy a vágásnak betont és acélt is át kell vinnie, gyémánttárcsára van szükség. Ilyen feladatnál univerzális, vasalt betonhoz fejlesztett gyémánttárcsa választható. A fémvágó koronggal történő próbálkozás itt nem gazdaságos és nem is biztonságos megoldás.
Milyen vágókorong való szabad betonvashoz?
A műgyanta kötésű vágókorongoknál a szemcse, a kötés, a szálerősítés és a korong vastagsága együtt határozza meg a teljesítményt. Betonvas vágására általában elektrokorund vagy nagyobb terhelhetőségű cirkon-korund szemcséjű korongok adnak megfelelő eredményt. Intenzív, nagy darabszámú munkánál a kerámiaszemcsés megoldás is indokolt lehet, különösen akkor, ha a vágási sebesség és az élettartam közvetlenül befolyásolja a műszak teljesítményét.
Vékony korong: gyorsabb vágás, kisebb tartalék
A 125 mm átmérőjű, 1,0 vagy 1,2 mm vastag vágókorong gyors előrehaladást és kisebb anyagveszteséget ad. Jó választás lehet kisebb átmérőjű betonvasakhoz, helyszíni szerelési munkákhoz és olyan feladatokhoz, ahol fontos a rövid vágási idő.
A kompromisszum a kisebb oldalirányú tűrés. Vékony koronggal kizárólag egyenes, tengelyirányú előtolással szabad dolgozni. Nem alkalmas feszítésre, sorjázásra vagy a levágott darab elmozdítására. Ha a vágás közben a gépet oldalra húzzák, a korong sérülésének kockázata jelentősen nő.
Vastagabb korong: nagyobb stabilitás, lassabb előrehaladás
Az 1,6 mm körüli vagy ennél vastagabb kivitelek stabilabb érzetet adnak, és előnyösek lehetnek nagyobb átmérőjű vasaknál, kevésbé ideális munkapozícióban vagy nagyobb megszorulási kockázat mellett. Több anyagot távolítanak el, ezért a vágás lassabb lehet, de bizonyos munkakörülmények között ez a stabilitás alacsonyabb selejt- és korongtörési arányt eredményez.
A megfelelő vastagság tehát nem egyetlen műszaki adat alapján dől el. Egy jól rögzített, vízszintesen fektetett 8-10 mm-es vasalóacélnál a vékony korong hatékonyabb lehet. Függőleges, kiálló vagy nehezen megtámasztható vasnál a kissé vastagabb tárcsa gyakran üzembiztosabb döntés.
Átmérő és gépteljesítmény együtt számít
A korong átmérőjét mindig a sarokcsiszoló védőburkolata, fordulatszáma és névleges teljesítménye alapján kell kiválasztani. A 115 és 125 mm-es korongok jól kezelhetők általános helyszíni munkára. A 230 mm-es korong nagyobb vágásmélységet ad, ugyanakkor nehezebb gépet, nagyobb reakcióerőt és fegyelmezettebb munkavégzést jelent.
Nem szabad a korongon feltüntetett maximális fordulatszámnál gyorsabban járatni a gépet. A sérült, leesett, nedvességet kapott vagy lejárt tárolási idejű műgyanta kötésű korongot ki kell selejtezni. A korongot száraz helyen, deformációtól védve érdemes tárolni, mert az anyagszerkezet állapota közvetlenül hat a munkabiztonságra.
Nagy volumenű darabolásnál érdemes a sarokcsiszolós megoldás mellett darabológépben is gondolkodni. A vezetett előtolás, a következetes vágásszög és a stabil anyagrögzítés csökkentheti az egy vágásra jutó időt. Ez különösen akkor releváns, ha egy műszakban azonos átmérőjű betonvasból több száz darabot kell méretre vágni.
Teljesítményszintet a fogyás alapján válasszon
A rendszeres felhasználónak nem érdemes kizárólag a polcárból kiindulnia. Egy alacsonyabb beszerzési árú korong akkor drága, ha sok tárcsacserét, lassú vágást vagy gyakori utómunkát okoz. A döntést próbamunkával lehet a legmegbízhatóbban alátámasztani: azonos gépen, azonos betonvas-átmérőn és azonos kezelői munkamódszerrel kell összehasonlítani a vágások számát, az időt és a korongfogyást.
Alkalmi, kisebb terhelésű feladatokhoz a Standard elektrokorund alapú kategória általában megfelelő költségszintet képvisel. Rendszeres lakatos-, szerelő- és építőipari felhasználásnál a Profi, cirkon-korund szemcséjű termékvonal indokoltabb lehet, mert nagyobb terhelés mellett egyenletesebb teljesítményt adhat. Folyamatos ipari darabolásnál az Extreme kerámiaszemcsés kategória magasabb kezdőára akkor térül meg, ha a hosszabb élettartam és a gyorsabb vágás csökkenti a munkaidőt és a leállásokat.
A NovoAbrasive háromszintű kínálata éppen ezt a választást támogatja: a felhasználás intenzitásához lehet igazítani a korong műszaki szintjét, nem kell minden feladathoz prémium terméket vásárolni, de a nagy terhelésű munkát sem szükséges belépő kategóriával kockáztatni.
Tanúsítás, jelölések és munkabiztonság
Betonvas vágására csak egyértelműen fémvágásra jelölt, szálerősített korongot használjon. A címkén ellenőrizni kell az átmérőt, vastagságot, furatméretet, maximális fordulatszámot, felhasználási piktogramokat és a lejárati adatot. A vonatkozó EN 12413 szabvány szerinti jelölés, valamint szükség esetén az MPA Hannover tanúsítás további ellenőrizhető támpontot ad a termék megfelelőségéről.
A kezelőnek arcvédőt vagy védőszemüveget, hallásvédőt, kesztyűt és megfelelő munkaruházatot kell viselnie. A védőburkolat nem opcionális tartozék. A szikrasugarat úgy kell irányítani, hogy ne veszélyeztesse a környezetet, éghető anyagot vagy más munkaterületen dolgozó személyt. Galvanizált betonvasnál a bevonat égése miatt megfelelő szellőztetésre is szükség van.
Beszerzési döntés, amely a munkaterületen is működik
Viszonteladóknál a jó választék nem egyetlen univerzális korongot jelent. A gyors forgású 125 mm-es vékony vágókorong, egy stabilabb kivitel nagyobb terhelésre, valamint vasalt betonhoz használható gyémánttárcsa együtt már lefedi a legtöbb építőipari és szerelőipari igényt. Vállalati felhasználóknál ugyanezt a fogyási adatok, a géppark és a tényleges munkakörnyezet alapján érdemes standardizálni.
Ha a betonvasvágás rendszeres tétel, kérjen próbatételt és hasonlítsa össze a vágásonkénti költséget, ne csak a darabárat. A jól kiválasztott tárcsa nem látványos megtakarításként jelenik meg, hanem kevesebb cserében, egyenletesebb munkatempóban és tervezhetőbb anyagfelhasználásban.