
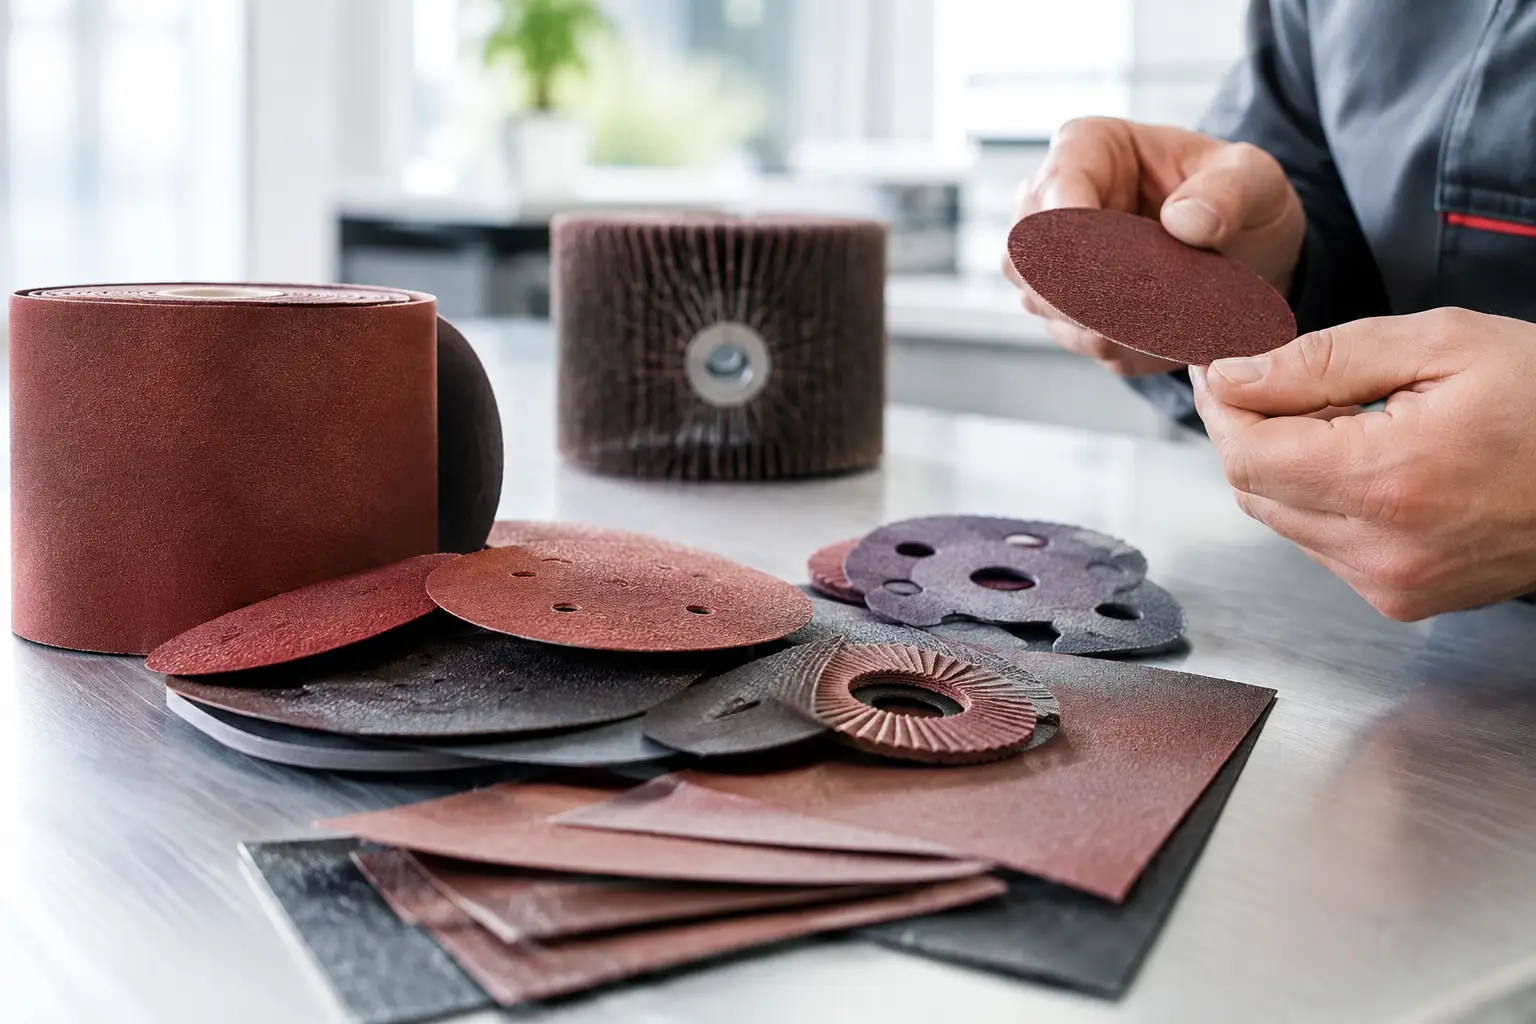
Egy vágókorong beszerzési ára önmagában nem mondja meg, mennyibe kerül a vágás. Ha a korong lassan dolgozik, hamar elfogy, túlmelegíti az anyagot vagy gyakran kell cserélni, a látszólag kedvező egységár gyorsan többletköltséggé válik. A csiszolóanyag minőség értékelés ezért nem kizárólag termékvizsgálat: közvetlenül érinti a munkaidőt, a selejtarányt, a munkabiztonságot és a tervezhető fogyóanyag-ellátást.
Fémipari, építőipari és karbantartási feladatoknál azonos méretű korongok között is jelentős teljesítménykülönbség lehet. A műszaki beszerzőnek, a műhelyvezetőnek és a viszonteladónak azt kell megállapítania, hogy az adott termék az adott anyagon, gépen és terhelésen milyen kiszámítható eredményt ad. Ez különösen lényeges rendszeres, volumenalapú felhasználásnál, ahol néhány másodpercnyi különbség műveletenként már mérhető termelékenységi hatást jelent.
Mit mér a csiszolóanyag minőség értékelés?
A minőség nem egyetlen tulajdonság. Egy jó csiszolóanyag megfelelő anyagleválasztást biztosít, közben megtartja az alakját, kontrolláltan kopik, nem okoz indokolatlan hőterhelést, és az előírt fordulatszámon biztonságosan használható. Vágó- és nagyolókorongoknál a vágási sebesség, a korongfogyás és a stabil futás együtt értelmezendő. Lamellás tárcsánál ehhez a felületi minőség és a tárcsa alkalmazkodóképessége is hozzáadódik.
A gyakorlati értékelésnek mindig munkafeladatból kell kiindulnia. Rozsdamentes acél vágásánál más szemcse- és kötésösszetétel működik jól, mint szerkezeti acél nagyolásánál vagy beton száraz vágásánál. A „jobb” korong nem feltétlenül a legkeményebb, illetve nem az, amelyik a legtovább tart üresjárati körülmények között. Az a megfelelő termék, amely a célanyagban a kívánt vágásteljesítményt, élettartamot és biztonságot adja.
A szemcse határozza meg az anyagleválasztás karakterét
A szemcseanyag alapvetően befolyásolja, hogyan dolgozik a korong. Az elektrokorund általános acélipari felhasználásra gazdaságos megoldás lehet, különösen mérsékelt terhelés mellett. A cirkon-korund nagyobb igénybevételnél előnyös, mert a szemcsék törése során új, éles vágóélek képződhetnek. Ez jól hasznosulhat intenzívebb nagyolásnál és hegesztési varratok eltávolításánál.
A kerámiaszemcse ott indokolt, ahol magas az anyagleválasztási igény, hosszú a munkaciklus vagy nehezen megmunkálható az alapanyag. A prémium szemcse magasabb beszerzési árát nem automatikusan, hanem teljesítményméréssel kell igazolni. Ha gyorsabb a munkavégzés és ritkább a korongcsere, az egységnyi leválasztott anyagra vagy elkészült darabra vetített költség kedvezőbbé válhat.
A kötés és az erősítés a stabilitásról dönt
A szemcse csak akkor dolgozik hatékonyan, ha a kötés megfelelő ütemben engedi leválni az elhasználódott szemcséket. Túl kemény kötés esetén a korong „eltompulhat”, dörzsöl, melegszik és elszínezheti a munkadarabot. Túl puha kötésnél ezzel szemben gyorsan fogy, ami rontja a gazdaságosságot. A gyártási receptúrának ezért a szemcsetípushoz, a korong geometriájához és a tervezett alkalmazáshoz kell illeszkednie.
Vágó- és csiszolókorongoknál az üvegszövetes erősítés minősége, elhelyezése és a préselés egyenletessége szintén kritikus. Ezek a részletek nem mindig láthatók a csomagolásból, használat közben mégis megmutatkoznak: stabilabb futásban, kisebb vibrációban és egyenletesebb kopásban. A professzionális választék kiválasztásánál ezért érték a dokumentált gyártástechnológia és az ismételhető termékparaméter.
Milyen ellenőrzési pontok igazolják a minőséget?
Beszerzési döntésnél célszerű megkülönböztetni a címkén szereplő adatokat és a valóban ellenőrzött jellemzőket. A névleges méret, például a 125 x 1,0 x 22,23 mm, fontos kiindulópont, de nem helyettesíti a teljesítmény- és biztonsági vizsgálatokat. A korrekt gyártó vagy beszállító képes választ adni arra, milyen szabványok szerint készül a termék, milyen minőségellenőrzésen megy át, és hogyan biztosítja az azonos szintet ismételt szállításoknál.
Az MPA Hannover tanúsítás a kötött csiszolóanyagok esetében fontos biztonsági referencia. A termék jelölésén ellenőrizni kell a megengedett maximális fordulatszámot, a felhasználási korlátozásokat, a lejárati dátumot és az anyagjelölést is. A biztonsági megfelelőség nem opcionális többlet, hanem a munkavégzés alapfeltétele. Sérült, nedvességet kapott, lejárt vagy nem megfelelően tárolt korongot akkor sem szabad használni, ha szemre épnek tűnik.
A gyártási kontroll mélysége különbözteti meg a kiszámítható sorozatminőséget az esetleges jó tapasztalattól. A 9 lépcsős minőségellenőrzés például a nyersanyagoktól a késztermékig olyan pontokat fedhet le, amelyek az összetétel, a méretpontosság, a mechanikai szilárdság és a jelölések megfelelőségét vizsgálják. Nagyobb volumenű beszerzésnél ez azért lényeges, mert egy nem egyenletes szállítmány nemcsak reklamációt, hanem termelési bizonytalanságot is okozhat.
A fajlagos költséget a munkadarabra kell vetíteni
A leggyakoribb beszerzési hiba az ár darabonkénti összehasonlítása. A helyes kérdés inkább az, hogy hány vágást, mennyi leválasztott anyagot vagy hány elkészült munkadarabot ad az adott korong. Ehhez hozzá kell számítani a kezelő idejét, a gép állásidejét, a korongcsere idejét és a hibás megmunkálás kockázatát is.
Egy egyszerű üzemi próba sok vitát eldönthet. Azonos géppel, azonos kezelővel és azonos munkadarab-sorozaton célszerű összevetni két-három jelölt terméket. Mérjék a vágási időt, a felhasznált korongok számát, a korong átmérőcsökkenését, a hőhatást és a kezelő tapasztalatát. Egyetlen próbadarab alapján nem érdemes dönteni, mert a fogásmélység, az anyagvastagság és a kezelési technika torzíthatja az eredményt.
A mérésnél az is számít, hogy mire használják a terméket. Egy vékony vágókorongot nem nagyolásra, egy nagyolókorongot nem precíz vágásra terveztek. A nem megfelelő alkalmazás látszólag minőségi hibát jelezhet, valójában azonban választási vagy használati hiba. A termékkategória, a szemcse és a teljesítményszint összehangolása gyakran nagyobb megtakarítást hoz, mint a legalacsonyabb listaár keresése.
Három teljesítményszint, eltérő üzemi igényekhez
A választék strukturálása megkönnyíti az értékelést. Standard elektrokorund termékek jól illeszthetők általános, kevésbé intenzív munkákhoz, ahol az árkontroll elsődleges és a terhelés mérsékelt. A Profi cirkon-korund termékvonal professzionális, rendszeres fémmegmunkálási feladatokra lehet indokolt, amikor már számít a gyorsabb anyagleválasztás és a hosszabb hasznos élettartam.
Az Extreme kerámiaszemcsés szintet intenzív ipari munkára érdemes vizsgálni, különösen magas anyagleválasztási igénynél. Nem minden üzemnek van szüksége prémium termékre minden művelethez. A jó beszerzési stratégia gyakran vegyes portfólió: a nagy volumenű, kritikus műveletekre magasabb teljesítményű termék, az általános feladatokra pedig költséghatékony, dokumentált minőségű megoldás kerül.
Viszonteladóknál ugyanez az elv segít átlátható kínálatot építeni. Ha a vevő egyértelműen érti, hogy melyik szint milyen munkára való, kevesebb a hibás választás és megalapozottabb az értékesítési ajánlás. A NovoAbrasive esetében a háromszintű portfólió ezt a döntést támogatja, miközben az ipari gyártási kapacitás és a stabil készlet a folyamatos utánpótlást is kiszámíthatóbbá teszi.
A minőséghez az ellátási biztonság is hozzátartozik
Egy jól teljesítő korong sem oldja meg a beszerzési problémát, ha a következő szállítmány más specifikációjú, késik, vagy csak bizonytalan mennyiségben érhető el. Kereskedői és vállalati oldalon ezért a csiszolóanyag minőségének értékelésekor a beszállítói hátteret is vizsgálni kell: van-e megfelelő gyártókapacitás, dokumentált ellenőrzés, készletpolitika és reális szállítási vállalás.
Saját márkás konstrukciónál a követelmény még magasabb. A címke és a csomagolás csak akkor épít valódi márkaértéket, ha mögötte állandó termékminőség, ismételhető specifikáció és tervezhető logisztika áll. Az 5 000 darabos private label minimum, az egyhetes szállítási idő vagy a 30 millió darabos éves gyártókapacitás olyan üzleti paraméterek, amelyek alapján a partner nemcsak terméket, hanem ellátási modellt is értékelhet.
A következő beszerzés előtt érdemes egy konkrét, visszamérhető próbatervet készíteni a legnagyobb fogyású cikkszámokra. Ha a vizsgálat a műveleti időt, a korongfogyást, a biztonsági dokumentációt és az utánpótlás feltételeit egyszerre kezeli, a döntés nem benyomáson, hanem üzemi adatokon fog alapulni.