
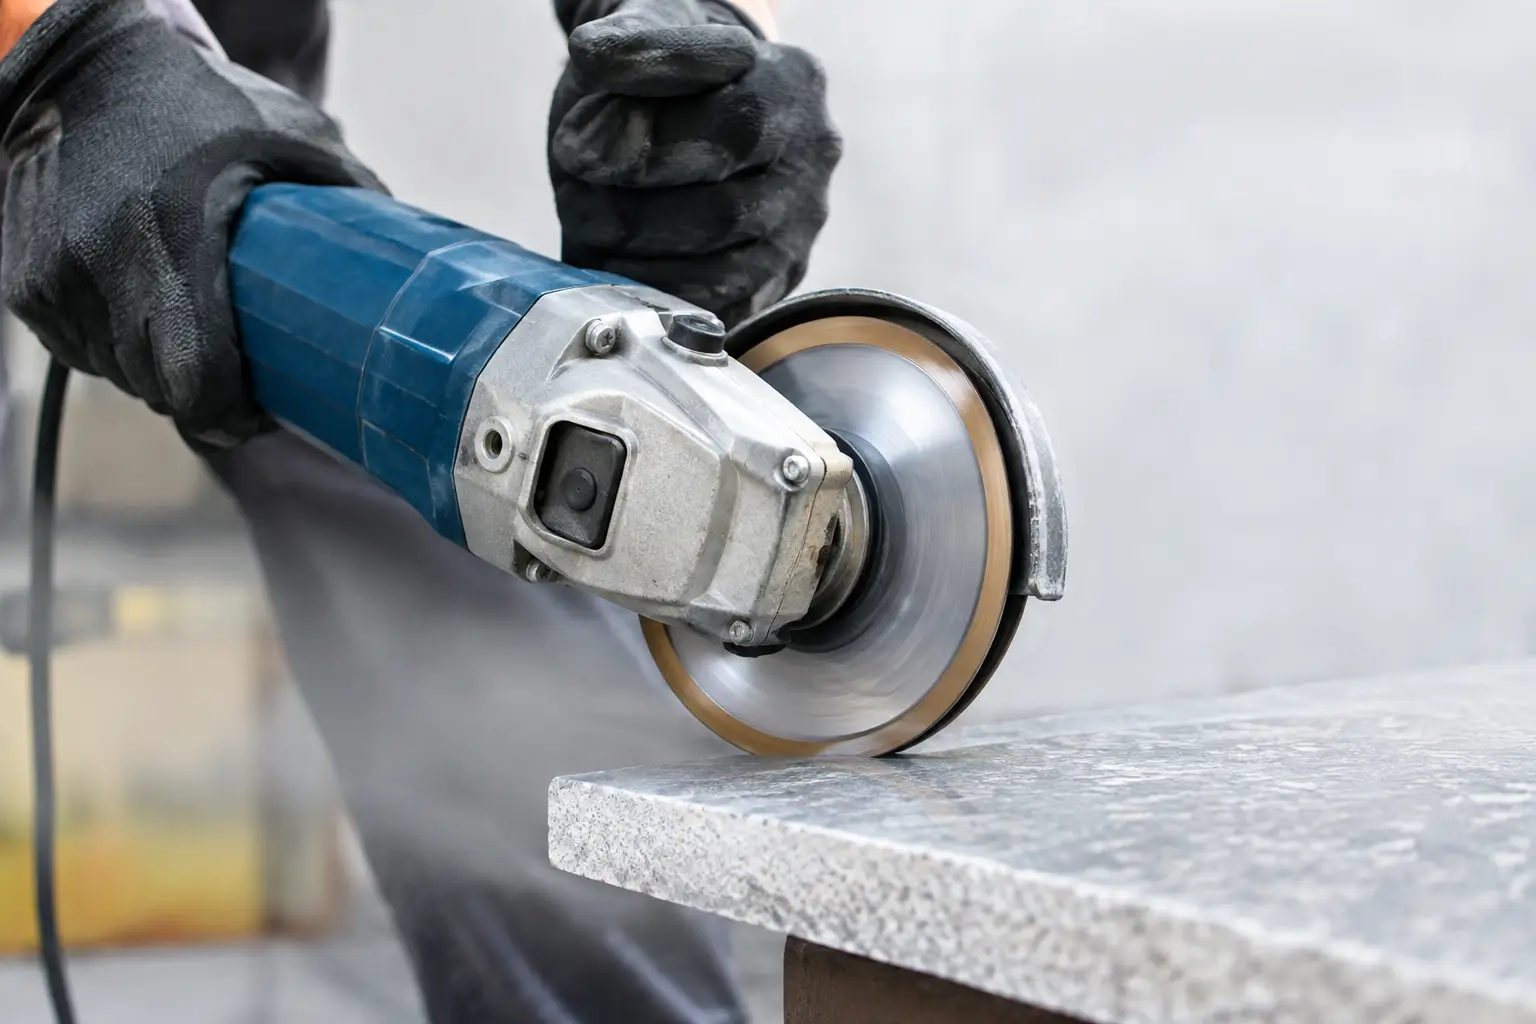
A gyémánttárcsa nem attól vág gyorsan és gazdaságosan, hogy a gép a lehető legnagyobb fordulaton működik. A kérdés inkább az, hogy milyen fordulatszám kell gyémánttárcsához az adott átmérő, géptípus, anyag és vágási mód mellett. A helyes válasz minden esetben a tárcsa címkéjén feltüntetett maximális fordulatszám és a gép tényleges fordulatszámának összevetésével kezdődik. Ezt nem szabad becslésre bízni: a túlfordítás biztonsági kockázatot jelent, a túl alacsony kerületi sebesség pedig lassú vágást, túlzott kopást és romló vágásminőséget okozhat.
A maximális fordulatszám nem ajánlás, hanem határérték
Minden minőségi gyémánttárcsán szerepel a megengedett legnagyobb fordulatszám, jellemzően `max. rpm` vagy `1/min` jelöléssel. Ez az az érték, amelyet a tárcsa sem üresjáratban, sem terhelés alatt nem léphet túl. A gép adattábláján megadott névleges üresjárati fordulatszámnak ezért kisebbnek vagy legfeljebb egyenlőnek kell lennie a tárcsa maximális értékével.
Ez különösen fontos akkor, amikor egy kereskedő vagy üzem többféle géphez tart készletet. Egy 230 mm-es tárcsa például fizikailag felszerelhetőnek tűnhet egy adott gépre, de ha annak fordulatszáma meghaladja a tárcsa engedélyezett értékét, az összeállítás nem használható. A megfelelő furatátmérő sem helyettesíti a fordulatszám-ellenőrzést.
A gyémántszegmensek, a tárcsatest és a hegesztett vagy lézerhegesztett kötés meghatározott kerületi sebességre készülnek. Túl magas fordulaton a tárcsatest rendellenesen terhelődik, nő a rezgés és a szegmensleválás kockázata. Ilyen esetben a munkabiztonság és a termelékenység egyszerre sérül.
Milyen fordulatszám kell gyémánttárcsához átmérő szerint?
A fordulatszám és a tárcsaátmérő között közvetlen kapcsolat van: azonos kerületi sebesség mellett a kisebb tárcsának magasabb, a nagyobbnak alacsonyabb fordulatszám szükséges. A legtöbb szárazvágásra tervezett gyémánttárcsa jellemző maximális kerületi sebessége 80 m/s, de a konkrét termékjelölés mindig elsőbbséget élvez.
Az alábbi értékek 80 m/s elméleti kerületi sebességhez tartozó, gyakori irányadó fordulatszámok:
| Tárcsaátmérő | Irányadó maximális fordulatszám | |—|—:| | 115 mm | kb. 13 300 ford./perc | | 125 mm | kb. 12 250 ford./perc | | 180 mm | kb. 8 500 ford./perc | | 230 mm | kb. 6 650 ford./perc | | 300 mm | kb. 5 100 ford./perc | | 350 mm | kb. 4 350 ford./perc |
A 115 és 125 mm-es tárcsák tipikusan sarokcsiszolókon dolgoznak, ahol a 10 000-12 000 ford./perc közötti üresjárati érték megszokott. A 230 mm-es tárcsákhoz már alacsonyabb fordulatszámú nagy sarokcsiszoló szükséges. A 300 és 350 mm-es átmérő jellemzően asztali vágógépen, fugavágón vagy benzines darabolón jelenik meg, eltérő gépkonstrukcióval és többnyire szabályozott, stabil vágási feltételekkel.
Az értékekből nem szabad önálló termékminősítést levezetni. Két azonos átmérőjű tárcsa maximális fordulatszáma eltérhet a tárcsatest kialakítása, a szegmenskötés, a felhasználási terület és a gyártói jóváhagyás szerint. Beszerzéskor ezért a címke adata, a műszaki dokumentáció és a gép adattáblája együtt ad biztos döntési alapot.
A kerületi sebesség mutatja meg a fizikai összefüggést
A fordulatszám önmagában nem mond el mindent. A vágás szempontjából a tárcsa külső palástján ébredő kerületi sebesség a lényeges, amelyet méter/másodpercben adnak meg. Számítása:
`v = π × D × n / 60`
ahol a `v` a kerületi sebesség m/s-ban, a `D` a tárcsaátmérő méterben, az `n` pedig a fordulatszám percenként. Ha a kívánt fordulatszámot kell kiszámítani, a képlet átrendezhető:
`n = v × 60 / (π × D)`
Egy 230 mm-es tárcsánál 6 650 ford./perc közel 80 m/s kerületi sebességet jelent. Ugyanez a fordulatszám egy 125 mm-es tárcsán körülbelül 43,5 m/s lenne, tehát a kisebb tárcsa ilyen gépen várhatóan nem dolgozna megfelelő vágási teljesítménnyel. Ezért nem cserélhető fel szabadon az átmérő és a gépfordulat még akkor sem, ha a rögzítés megoldható.
A géptípus és a vágási mód is befolyásolja a választást
Sarokcsiszolón a gyémánttárcsa rendszerint száraz vágásban dolgozik. Itt az előírt védőburkolat, a megfelelő oldalfogantyú és a tárcsa maximális fordulatszámának betartása alapfeltétel. A száraz vágás szakaszos munkaritmust igényelhet, különösen kemény vasbeton, tömör tégla vagy nagy sűrűségű természetes kő esetén. A folyamatos, túl erős előtolás felhevítheti a szegmenseket, és a tárcsa elveszítheti vágóképességét.
Asztali csempevágón, építőipari vágógépen vagy fugavágón gyakran vízhűtéses üzem működik. A hűtővíz a por megkötésében is szerepet kap, de elsődleges feladata a vágási zóna hőterhelésének csökkentése. Nedves vágásra kizárólag erre engedélyezett tárcsa használható. Szárazvágó tárcsa vízzel történő alkalmazása, illetve nedves vágásra tervezett tárcsa száraz üzeme nem automatikusan megengedett – a gyártói jelölés dönt.
A fordulatszámot a gép elektronikus szabályozása sem teszi tetszőlegesen módosíthatóvá. Változtatható fordulatszámú gépnél a beállított értéknek ugyanúgy a tárcsa megengedett tartományán belül kell maradnia. Alacsonyabb fordulaton csökkenhet a vágási teljesítmény, nőhet a súrlódás és az oldalirányú terhelés. A fordulatszám-csökkentés csak akkor indokolt, ha a tárcsa és a gép gyártói előírása ezt kifejezetten támogatja.
Nem csak a fordulatszám számít: az anyaghoz való tárcsa is kell
A helyes fordulatszám nem kompenzálja a rosszul megválasztott gyémánttárcsát. Betonhoz, vasbetonhoz, téglához, térkőhöz, gránithoz, kerámiához vagy aszfalthoz eltérő szegmensforma, gyémántkoncentráció és kötés lehet célszerű. A puhább, abrazív anyagokhoz általában keményebb kötés, a kemény, kevésbé abrazív anyagokhoz lágyabb kötés segíti a gyémántszemcsék megfelelő feltáródását.
Vasbeton vágásakor a tárcsának nemcsak az ásványi anyagot, hanem az armatúrát is kezelnie kell. Ilyen munkához a vasbetonra minősített szegmenses tárcsa a célszerű választás. Kerámia burkolólapnál ezzel szemben a folyamatos peremű, finom vágásra tervezett tárcsa csökkenti a lepattogzás kockázatát. Ha az anyaghoz nem megfelelő tárcsa üvegesedik, nem a fordulatszám további növelése a megoldás, hanem a megfelelő specifikáció kiválasztása.
A beszerzési döntésnél érdemes a vágási sebességet, a tárcsa élettartamát és az egy vágásra jutó költséget együtt vizsgálni. Egy olcsóbb, de gyorsan kopó tárcsa magasabb fajlagos költséget és gyakoribb gépleállást eredményezhet. Rendszeres felhasználásnál a dokumentált minőség, az állandó specifikáció és a kiszámítható utánpótlás közvetlen működési előnyt jelent.
Ellenőrzés felszerelés előtt
Felszerelés előtt a tárcsát szemrevételezéssel ellenőrizni kell. Repedt tárcsatest, sérült szegmens, deformáció vagy erős korrózió esetén a terméket nem szabad használni. A rögzítőperemek legyenek tiszták, sérülésmentesek és a géphez valók; a tárcsát nem szabad oldalirányban feszíteni, alátétekkel kiegyenlíteni vagy nem megfelelő furatméretre átalakítani.
A védőburkolat eltávolítása nem gyorsítja fel a munkát, csak növeli a kockázatot. Ugyanez igaz a túl nagy előtolóerőre: a gyémánttárcsa vág, nem csiszolótárcsaként működik. Egyenes vágásvonal, stabil munkadarab-rögzítés és a gép saját súlyával összhangban alkalmazott előtolás mellett érhető el a tervezett teljesítmény.
A biztos választás folyamata egyszerű: egyeztesse a tárcsa átmérőjét, a címkén szereplő maximális fordulatszámot, a gép adattábláját és a vágandó anyagot. Nagyobb volumenű vagy ismétlődő munkáknál ez a néhány ellenőrzési pont nem adminisztráció, hanem a biztonságos termelés és a tervezhető fogyóanyagköltség alapja.